Máquina de Homogeneização de Laticínios | Homogeneizador de Leite
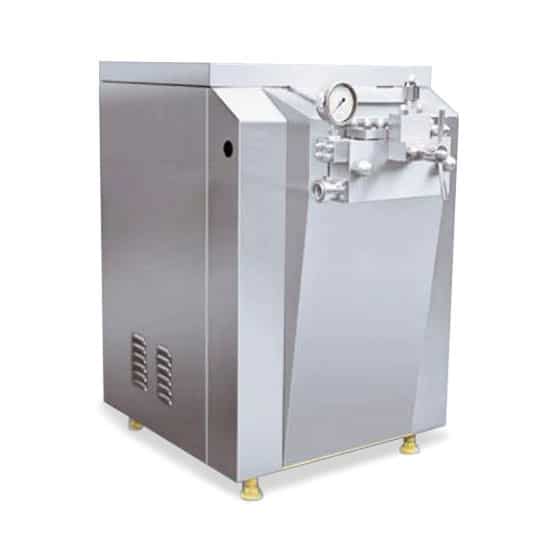
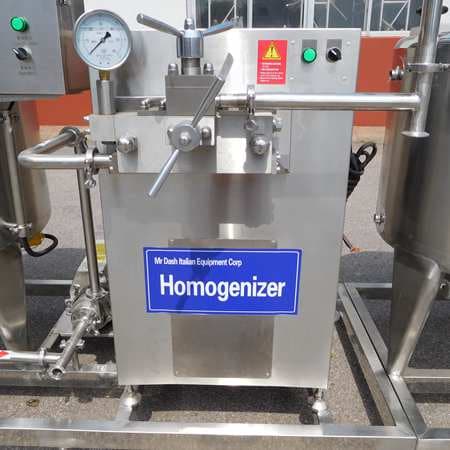
A Máquina de Homogeneização de Laticínios é um equipamento de homogeneização de alta pressão que refina substâncias macromoleculares no leite por meio da pressão, tornando os produtos lácteos mais uniformes em propriedades, mais puros no sabor e evitando a …
A máquina de homogeneização de laticínios é um equipamento essencial no processamento moderno de laticínios, projetada para transformar as propriedades físicas do leite por meio de processamento de alta pressão. Este homogeneizador de leite reduz o tamanho dos glóbulos de gordura dos naturais 3-5 mícrons para menos de 1 mícron, criando uma mistura estável e uniforme onde as partículas de gordura permanecem suspensas em vez de subirem à superfície. O resultado são produtos lácteos com textura mais suave, melhor sensação na boca, absorção nutricional aprimorada e vida útil significativamente prolongada. Seja operando uma pequena loja de iogurte ou uma instalação de processamento de laticínios em grande escala, entender o papel da homogeneização na produção de laticínios é essencial para obter produtos consistentes e de alta qualidade que atendam às expectativas dos consumidores.
Tecnologia de Alta Pressão: 15-25 MPa | Construção em Aço Inox SUS 304 | Homogeneização em Dois Estágios | Capacidade de 200 a 5000 L/h
Por que a Homogeneização é Essencial no Processamento de Laticínios
No leite não tratado, os glóbulos de gordura são relativamente grandes e tendem a subir à superfície devido às diferenças de densidade – esta é a camada de nata que você pode ter observado no leite não tratado. Essa separação natural apresenta vários desafios para os processadores de laticínios: textura inconsistente do produto, aparência pouco atraente e redução da estabilidade na prateleira. O homogeneizador de leite resolve esses problemas reduzindo mecanicamente o tamanho dos glóbulos de gordura e criando uma emulsão onde a gordura permanece uniformemente distribuída por todo o produto.
A Ciência da Redução do Tamanho dos Glóbulos de Gordura
Os glóbulos de gordura do leite não homogeneizado geralmente medem de 1 a 15 mícrons de diâmetro, com uma média em torno de 3 a 5 mícrons. Esses glóbulos maiores sobem à superfície devido à flutuabilidade (Lei de Stokes), formando uma camada visível de nata em 24 a 48 horas.
A homogeneização reduz esse tamanho para menos de 1 mícron por meio de processamento mecânico de alta pressão. Nesse tamanho, os glóbulos de gordura permanecem permanentemente suspensos e não se separam, criando uma emulsão estável que pode durar semanas ou meses.
Impacto na Produção de Iogurte
Para a produção de iogurte, a homogeneização é particularmente importante porque impacta diretamente a textura final, a aparência e a qualidade do iogurte:
Efeito da Homogeneização
Sem Homogeneização
Com Homogeneização
Distribuição da Gordura
Desigual, sobe à superfície
Uniformemente distribuída
Textura
Granulosa, inconsistente
Lisa, cremosa
Separação do Soro
Visível após 24 horas
Mínima ou nenhuma
Vida Útil
7-14 dias
14-21 dias
Consistência da Fermentação
Qualidade variável do lote
Resultados consistentes
Entendendo a Tecnologia de Homogeneização
Homogeneização de Estágio Único vs. Dois Estágios
O processo de homogeneização pode ser configurado como estágio único ou dois estágios, cada um com vantagens distintas:
Configuração
Primeiro Estágio
Segundo Estágio
Melhor Para
Estágio Único
15-25 MPa
Nenhum
Iogurte padrão, leite fresco
Dois Estágios
20-25 MPa
3-5 MPa
Iogurte grego, produtos com alto teor de gordura, laticínios premium
A homogeneização em dois estágios é essencial para laticínios com alto teor de gordura porque:
Evita a Recoalescência: Após o primeiro estágio quebrar os glóbulos de gordura, o segundo estágio em pressão mais baixa impede que eles se recombinem
Melhora a Estabilidade da Emulsão: Cria ligações mais estáveis entre os glóbulos de gordura e as proteínas
Melhor Desenvolvimento de Textura: Essencial para iogurte grego espesso e cremoso e produtos premium
Por que a Pressão é Importante: Análise Técnica Aprofundada
A relação entre a pressão de homogeneização e o tamanho dos glóbulos de gordura segue padrões previsíveis:
Pressão
Tamanho Médio do Glóbulo
Textura Resultante
Melhor Aplicação
10 MPa
1,5-2,0 mícrons
Leve, fluido
Iogurte para beber
15 MPa
1,0-1,5 mícrons
Suave, corpo médio
Iogurte padrão
20 MPa
0,5-1,0 mícrons
Espesso, cremoso
Iogurte premium
25 MPa
< 0,5 mícrons
Muito espesso, premium
Iogurte grego, labneh
A Ciência: Efeitos de Cavitação e Cisalhamento
O homogeneizador de alta pressão funciona através de dois efeitos físicos principais:
Efeito de Cavitação: Quando o leite acelera através do gap do homogeneizador em alta pressão, a pressão estática cai abaixo da pressão de vapor saturado da gordura, causando cavitação (formação de microbolhas). O colapso dessas bolhas gera ondas de choque localizadas que quebram mecanicamente os glóbulos de gordura. Este efeito é particularmente eficaz para desagregar grandes aglomerados de gordura.
Efeito de Cisalhamento: O fluxo em alta velocidade através dos estreitos gaps da válvula homogeneizadora gera forças de cisalhamento potentes (cisalhamento de fluido). Essas forças de cisalhamento deformam, alongam e, por fim, pulverizam os glóbulos de gordura em partículas finas. A combinação dos efeitos de cavitação e cisalhamento garante a homogeneização completa.
Tipos de Equipamentos de Homogeneização
As instalações modernas de processamento de laticínios utilizam vários tipos de equipamentos de homogeneização:
Tipo
Faixa de Pressão
Capacidade
Melhor Aplicação
Faixa de Preço
Homogeneizador de Alta Pressão
15-25 MPa
200-5000L/h
Iogurte comercial
$8.000-$50.000
Homogeneizador de Dois Estágios
20-25 + 5 MPa
500-10000L/h
Laticínios premium, iogurte grego
$15.000-$80.000
Homogeneizador Ultrassônico
Acústico
Até 100L/h
Laboratório, pesquisa
$5.000-$20.000
Homogeneizador em Linha
10-20 MPa
1000-20000L/h
Produção contínua
$20.000-$100.000+
Para a maioria das aplicações comerciais de produção de iogurte, o homogeneizador de alta pressão com configuração de dois estágios oferece o melhor equilíbrio entre eficiência, eficácia e custo.
Shuliy vs. Concorrentes: Comparação Técnica
Característica
Homogeneizador Shuliy
Concorrente Típico
Faixa de Pressão
15-25 MPa
10-20 MPa
Design de Dois Estágios
Padrão
Frequentemente de estágio único
Material do Pistão
Revestido de cerâmica
Aço padrão
Material da Válvula
Carboneto de tungstênio
Aço inoxidável
Controle de Temperatura
Aquecimento integrado
Externo necessário
Estabilidade de Pressão
+/- 0,5 MPa
+/- 1-2 MPa
Operação Contínua
Capacidade 24/7
8-12 horas
Eficiência do Motor
Eficiência premium IE3
Padrão IE2
Nível de Ruído
< 85 dB
90-95 dB
Garantia
2 anos
1 ano
Principais Vantagens Técnicas
Tecnologia de Válvula Superior: Nossas válvulas homogeneizadoras são fabricadas em carboneto de tungstênio, proporcionando vida útil 3x maior em comparação com válvulas padrão de aço inoxidável. Os assentos de válvula usinados com precisão garantem distribuição consistente de pressão no gap de homogeneização.
Design Avançado de Vedação: A tecnologia proprietária de vedação evita vazamentos de pressão e aumenta os intervalos de manutenção em 40%.
Eficiência Premium do Motor: Motores de eficiência premium IE3 reduzem o consumo de energia em 10-15% em comparação com motores padrão, diminuindo significativamente os custos operacionais.
Função na Produção de Iogurte
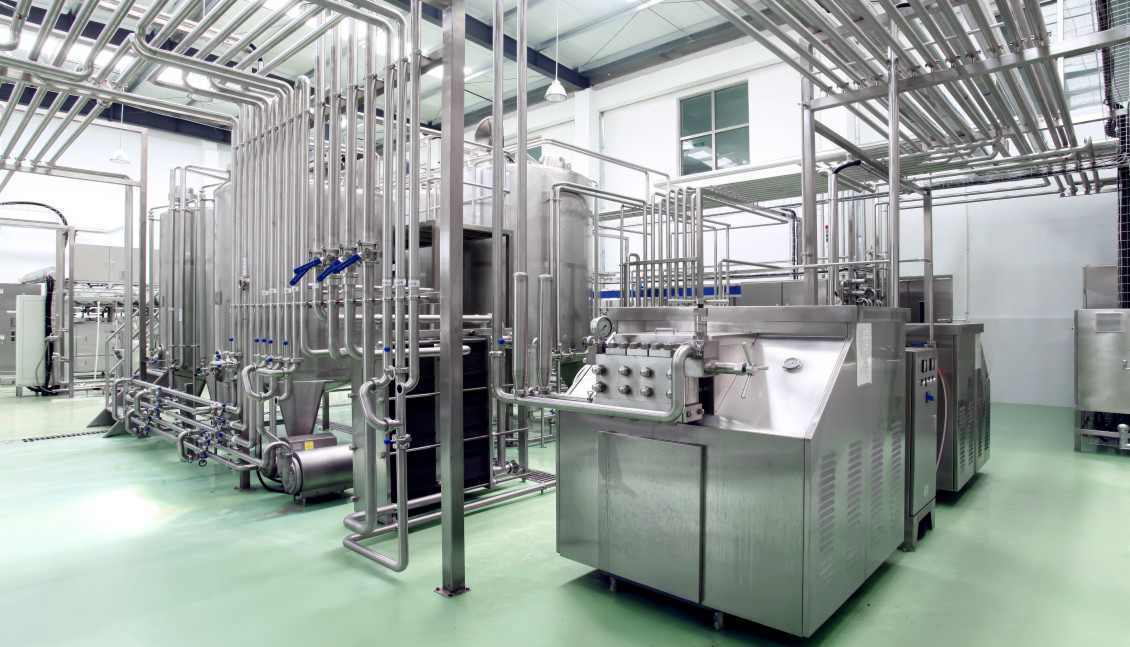
Na linha de produção de iogurte, o homogeneizador requer o pré-aquecimento do leite a aproximadamente 55°C para a elasticidade ideal da membrana dos glóbulos de gordura. Um equipamento de pré-aquecimento de leite é posicionado antes do homogeneizador para garantir a temperatura adequada antes do processamento. Após a homogeneização, o leite segue para a esterilização, criando a base ideal para a fermentação do iogurte.
Parâmetros Ideais de Processamento
Parâmetro
Valor Recomendado
Efeito do Desvio
Temperatura de Pré-aquecimento
50-60°C
Abaixo de 45°C: homogeneização deficiente
Temperatura de Homogeneização
55-70°C
Acima de 70°C: desnaturação proteica
Pressão do Primeiro Estágio
20-25 MPa
Menor: homogeneização incompleta
Pressão do Segundo Estágio
3-5 MPa
Ausente: risco de recoalescência
Relação Gordura/Caseína
0,2g caseína/g gordura
Afeta a estabilidade da textura
A qualidade da homogeneização depende de vários fatores interligados: temperatura, pressão e a relação gordura/caseína (idealmente 0,2g de caseína por grama de gordura). Quando esses parâmetros são otimizados, o resultado é um leite que fermenta de maneira uniforme, produz iogurte com textura superior e mantém a qualidade ao longo de sua vida útil.
Estrutura e Componentes
A máquina homogeneizadora de leite é uma bomba reciprocante de três êmbolos composta por componentes de engenharia de precisão:
Componentes Principais
Componente
Função
Intervalo de Manutenção
Eixo de acionamento principal
Converte a rotação do motor em movimento alternativo
12 meses
Correia de transmissão
Transfere potência para o conjunto da bomba
6 meses
Êmbolos (3x)
Geram fluxo de alta pressão
3-6 meses
Válvulas de sucção
Controlam a entrada de leite no cilindro
6-12 meses
Válvulas de descarga
Controlam a saída de leite sob pressão
6-12 meses
Válvula homogeneizadora
Local principal de homogeneização
3-6 meses
Manômetro
Monitora a pressão de operação
12 meses
Vedações e juntas
Mantêm a integridade da pressão
3-6 meses
Vantagens do Projeto com Três Êmbolos
A configuração com três êmbolos oferece diversas vantagens em relação aos projetos com um ou dois êmbolos:
Fluxo Contínuo: Um êmbolo está sempre no curso de descarga, garantindo produção ininterrupta
Pulsação Reduzida: Três ciclos de pressão sobrepostos minimizam as flutuações de pressão
Operação Balanceada: A distribuição igual da carga entre os três êmbolos reduz o desgaste
Maior Eficiência: Processamento de leite mais completo a cada ciclo de curso
Diretrizes Operacionais para Resultados Ideais
Gerenciamento de Temperatura
Pré-aqueça sempre o leite a 50-60°C antes da homogeneização. Nesta faixa de temperatura, as membranas dos glóbulos de gordura são mais elásticas e podem ser quebradas de forma mais eficaz.
Abaixo de 45°C: A gordura está muito sólida para uma emulsificação adequada
Acima de 65°C: Pode ocorrer desnaturação proteica
Faixa ideal: 55-70°C para a maioria das aplicações de iogurte
Otimização da Pressão
Para a produção padrão de iogurte, opere a 15-20 MPa no primeiro estágio e 3-5 MPa no segundo estágio. Pressões mais altas (até 25 MPa) podem ser usadas para produtos com alto teor de gordura ou na produção de iogurte de qualidade premium com textura extra macia.
Controle da Vazão
Mantenha vazões consistentes através do homogeneizador. Mudanças bruscas de pressão podem danificar as válvulas e reduzir a eficiência da homogeneização. Use inversores de frequência para ajustar as vazões para diferentes tamanhos de lote.
Exigência de Pré-Filtração
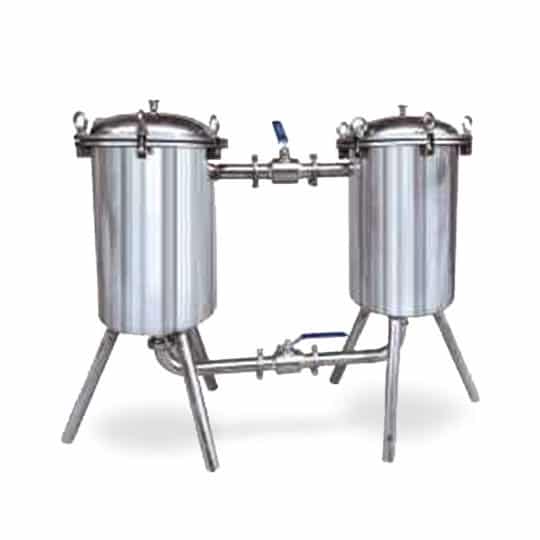
Filtre sempre o leite cru antes da homogeneização para remover detritos, pelos e outras partículas que possam obstruir a válvula homogeneizadora ou danificar os êmbolos. Instale um filtro de malha 100-200 a montante do homogeneizador.
Métodos de Verificação da Qualidade
Inspeção Visual
Os sinais de homogeneização adequada incluem:
Ausência de camada de nata visível após 24 horas de armazenamento
Aparência branca uniforme, sem tom amarelado
Textura lisa e consistente
Análise Microscópica
O teste regular com microscópio para observar o tamanho dos glóbulos de gordura é o indicador mais confiável:
Homogeneização adequada: média < 1 mícron
Sub-homogeneização: 1-3 mícrons com variação visível
Homogeneização deficiente: > 3 mícrons com separação de creme
Teste de Estabilidade
Realize testes de estabilidade em prateleira:
Teste de 24 horas: Sem separação visível
Teste de 7 dias: Separação mínima de soro aceitável
Teste de 14 dias: Deve manter textura lisa
Análise Econômica: ROI da Homogeneização
Comparação de Custos
Fator
Sem Homogeneizador
Com Homogeneizador
Economia
Valor do Produto
Preço base
Preço premium (+15-20%)
$0,15-0,20/copo
Vida Útil
7-14 dias
14-21 dias
50% de extensão
Desperdício
3-5%
< 1%
2-4% da produção
Reclamações de Clientes
Frequentes
Raras
Incalculável
Cálculo do Retorno do Investimento
Para uma operação de iogurte de 1000L/dia:
Investimento em equipamento: $20.000-35.000
Produção anual: 300.000 litros
Aumento de valor com produto premium: $45.000/ano
Economia com redução de desperdício: $6.000/ano
Custo adicional de energia: $2.000/ano
Benefício líquido anual: $49.000
Período de retorno: 5-7 meses
Cronograma de Manutenção
Operações Diárias
Verifique os níveis de óleo, ouça ruídos anormais e confirme as leituras do manômetro antes de cada ciclo de produção.
Manutenção Semanal
Inspecione vedações e juntas quanto ao desgaste, limpe as válvulas homogeneizadoras e verifique a tensão das correias.
Manutenção Mensal
Substitua os selos desgastados, inspecione as válvulas de sucção e descarga e calibre os sensores de pressão.
Revisão Anual
Inspeção completa dos êmbolos, sedes de válvulas e rolamentos; substitua todas as peças de desgaste; verifique a integridade mecânica.
Especificações Técnicas
Parâmetro
Especificação
Tipo de Equipamento
Homogeneizador de alta pressão
Estrutura Principal
Bomba alternativa de três êmbolos
Material
Aço inoxidável SUS 304
Temperatura Ideal
55-70°C
Pressão de Operação
15-25 MPa
Primeiro Estágio
15-25 MPa ajustável
Segundo Estágio
3-5 MPa ajustável
Capacidade
200-5000 L/h
Potência do Motor
7,5-45 kW conforme o modelo
Aplicações
Laticínios, bebidas, biotecnologia, farmacêuticos
Perguntas Frequentes
P: Qual é a diferença entre a homogeneização de estágio único e de dois estágios?
R: A homogeneização de estágio único utiliza uma válvula homogeneizadora em alta pressão. A homogeneização de dois estágios adiciona uma segunda válvula em pressão mais baixa (tipicamente 3-5 MPa) após o primeiro estágio. O segundo estágio evita a re-coalescência dos glóbulos de gordura e é especialmente importante para laticínios com alto teor de gordura, como creme de leite ou iogurte, garantindo estabilidade a longo prazo e textura consistente.
P: A homogeneização pode substituir a pasteurização?
R: Não, a homogeneização e a pasteurização têm finalidades diferentes. A homogeneização é um processo mecânico que reduz o tamanho dos glóbulos de gordura, enquanto a pasteurização é um tratamento térmico que destrói bactérias patogênicas. Ambos os processos são tipicamente utilizados na produção de iogurte para diferentes propósitos.
P: Como saber se meu homogeneizador está funcionando corretamente?
R: Os sinais de homogeneização adequada incluem: ausência de camada de creme visível após 24 horas de armazenamento, textura lisa no iogurte final e resultados consistentes lote a lote. O teste regular com microscópio para observar o tamanho dos glóbulos de gordura (deve ser inferior a 1 mícron) é o indicador mais confiável da eficiência da homogeneização.
P: Qual manutenção é necessária para o homogeneizador?
R: A inspeção diária inclui verificar os níveis de óleo e as leituras de pressão. A manutenção semanal inclui inspecionar vedações e limpar válvulas. O serviço mensal inclui substituir vedações desgastadas e calibrar sensores. A revisão anual inclui inspeção completa dos êmbolos e rolamentos.
Produtos Relacionados
Para soluções completas de processamento de laticínios, explore nossos equipamentos complementares:
Yogurt Production Line- Solução completa chave na mão integrando a homogeneização como etapa chave do processo
O filtro de leite (filtro duplex) é o dispositivo de filtragem industrial para a filtração de todos os tipos de produtos líquidos, sendo especialmente prático para a filtração de sucos de frutas, bebidas, leite e outros …
Fabricante profissional de linha de produção automática de iogurte com mais de 15 anos de experiência. Capacidade personalizada de 200L a 5000L por dia. Certificado ISO e CE. Soluções completas automatizadas de …
Máquina de fermentação de iogurte comercial à venda. Controle automático de temperatura, opções de câmara simples e dupla. Perfeita para lojas de iogurte, cafés e pequenas empresas de laticínios. Obtenha preço direto de …
O sistema de limpeza CIP é amplamente utilizado em bebidas, laticínios, sucos, polpas, geleias, vinhos e outras empresas de produção mecanizada de alimentos e bebidas.
Máquina pasteurizadora de leite profissional para processamento de iogurte e laticínios. Tecnologia de pasteurização HTST. Capacidade de 200L a 5000L. Certificação CE. Melhor preço direto do fabricante.
A Máquina de Ordenha para Vacas é um equipamento moderno em formato de carrinho, adequado para a ordenha mecanizada de vacas, cabras e ovelhas, capaz de ordenhar de 10 a 24 cabeças por hora, melhorando significativamente …
A máquina de envase de iogurte pode embalar o iogurte em garrafas ou copos com alta eficiência. O volume das garrafas e copos de iogurte pode ser personalizado para atender às diferentes necessidades dos produtores de …