Following pasteurization, homogenization is often applied to reduce fat globule size, preventing cream separation and creating a smoother texture in the final yogurt product.
Preguntas frecuentes: dudas comunes sobre HTST y UHT
¿La pasteurización mata todas las bacterias?
La pasteurización elimina el 99.9% de las bacterias patógenas, logrando lo que los científicos de alimentos llaman una “reducción de 5-log”. Algunas bacterias resistentes al calor y esporas bacterianas sobreviven, pero generalmente no son dañinas y pueden incluso contribuir a las culturas de yogur. Los microorganismos restantes se controlan mediante refrigeración y el ambiente ácido creado durante la fermentación.
¿Qué método es mejor para la producción de yogur?
HTST pasteurization is superior for yogurt production. The moderate temperatures preserve whey protein functionality, which is essential for achieving proper yogurt texture and gel structure. UHT processing denatures proteins too extensively, resulting in poor fermentation characteristics and inferior texture. Most commercial yogurt producers use HTST or vat pasteurization as the foundation for quality yogurt.
¿Por qué la leche UHT tiene un sabor diferente?
: La leche UHT desarrolla un sabor ligeramente “cocido” o “caramelizado” debido a la reacción de Maillard entre aminoácidos y azúcares a temperaturas extremas. Además, la descomposición de lactosa en glucosa y galactosa contribuye a la dulzura. Algunos consumidores prefieren este perfil de sabor, mientras que otros prefieren el sabor más fresco de la leche pasteurizada HTST.
¿Puedo usar equipos HTST para producir leche de calidad UHT?
No, los sistemas HTST y UHT requieren equipos fundamentalmente diferentes diseñados para sus parámetros específicos de temperatura y tiempo. Los sistemas HTST no pueden alcanzar temperaturas UHT, y los sistemas UHT operan a presiones y temperaturas que sobreprocesarían la leche para aplicaciones HTST. Elija su equipo en función de su producto principal y requisitos de mercado.
¿Cuáles son las diferencias en costos operativos?
: Los sistemas HTST generalmente tienen menor consumo de energía debido a temperaturas de operación más bajas, aunque requieren refrigeración continua. Los sistemas UHT consumen más energía para generación de vapor y envasado aséptico, pero eliminan costos de cadena de frío. Para operaciones a pequeña escala, HTST suele ofrecer mejores economías; para producción orientada a exportación a gran escala, las ventajas de distribución del UHT pueden superar los costos de procesamiento más altos.
Productos relacionados
Máquina de pasteurización de leche
Equipo de pasteurización HTST para procesamiento de lácteos y yogur. Capacidad de 200L a 5000L con control de temperatura de precisión.
Línea de producción de yogur
Solución llave en mano completa desde leche cruda hasta yogur envasado. Capacidad diaria de 200L a 5000L con pasteurización integrada.
Tanque de fermentación de yogur
: Tanque de fermentación controlado por temperatura para producción consistente de yogur. Disponible en configuraciones de una o doble cámara.
- Modificación de proteínas: La calefacción controlada despliega las proteínas de suero, permitiéndoles formar una red de gel más firme durante la fermentación
- Eliminación de oxígeno: El oxígeno disuelto se elimina durante el calentamiento, creando condiciones anaeróbicas favorables para las bacterias del yogur
- Liberación de nutrientes: El calor hace que las vitaminas y minerales sean más biodisponibles para el crecimiento bacteriano
- Destrucción de esporas: Elimina esporas bacterianas que podrían germinar y causar deterioro durante la fermentación o almacenamiento
Following pasteurization, homogenization is often applied to reduce fat globule size, preventing cream separation and creating a smoother texture in the final yogurt product.
Preguntas frecuentes: dudas comunes sobre HTST y UHT
¿La pasteurización mata todas las bacterias?
La pasteurización elimina el 99.9% de las bacterias patógenas, logrando lo que los científicos de alimentos llaman una “reducción de 5-log”. Algunas bacterias resistentes al calor y esporas bacterianas sobreviven, pero generalmente no son dañinas y pueden incluso contribuir a las culturas de yogur. Los microorganismos restantes se controlan mediante refrigeración y el ambiente ácido creado durante la fermentación.
¿Qué método es mejor para la producción de yogur?
HTST pasteurization is superior for yogurt production. The moderate temperatures preserve whey protein functionality, which is essential for achieving proper yogurt texture and gel structure. UHT processing denatures proteins too extensively, resulting in poor fermentation characteristics and inferior texture. Most commercial yogurt producers use HTST or vat pasteurization as the foundation for quality yogurt.
¿Por qué la leche UHT tiene un sabor diferente?
: La leche UHT desarrolla un sabor ligeramente “cocido” o “caramelizado” debido a la reacción de Maillard entre aminoácidos y azúcares a temperaturas extremas. Además, la descomposición de lactosa en glucosa y galactosa contribuye a la dulzura. Algunos consumidores prefieren este perfil de sabor, mientras que otros prefieren el sabor más fresco de la leche pasteurizada HTST.
¿Puedo usar equipos HTST para producir leche de calidad UHT?
No, los sistemas HTST y UHT requieren equipos fundamentalmente diferentes diseñados para sus parámetros específicos de temperatura y tiempo. Los sistemas HTST no pueden alcanzar temperaturas UHT, y los sistemas UHT operan a presiones y temperaturas que sobreprocesarían la leche para aplicaciones HTST. Elija su equipo en función de su producto principal y requisitos de mercado.
¿Cuáles son las diferencias en costos operativos?
: Los sistemas HTST generalmente tienen menor consumo de energía debido a temperaturas de operación más bajas, aunque requieren refrigeración continua. Los sistemas UHT consumen más energía para generación de vapor y envasado aséptico, pero eliminan costos de cadena de frío. Para operaciones a pequeña escala, HTST suele ofrecer mejores economías; para producción orientada a exportación a gran escala, las ventajas de distribución del UHT pueden superar los costos de procesamiento más altos.
Productos relacionados
Máquina de pasteurización de leche
Equipo de pasteurización HTST para procesamiento de lácteos y yogur. Capacidad de 200L a 5000L con control de temperatura de precisión.
Línea de producción de yogur
Solución llave en mano completa desde leche cruda hasta yogur envasado. Capacidad diaria de 200L a 5000L con pasteurización integrada.
Tanque de fermentación de yogur
: Tanque de fermentación controlado por temperatura para producción consistente de yogur. Disponible en configuraciones de una o doble cámara.
Para la producción de yogur: el papel crítico de la pasteurización
En la producción de yogur, la pasteurización cumple varias funciones críticas además de la seguridad microbiana:
- Modificación de proteínas: La calefacción controlada despliega las proteínas de suero, permitiéndoles formar una red de gel más firme durante la fermentación
- Eliminación de oxígeno: El oxígeno disuelto se elimina durante el calentamiento, creando condiciones anaeróbicas favorables para las bacterias del yogur
- Liberación de nutrientes: El calor hace que las vitaminas y minerales sean más biodisponibles para el crecimiento bacteriano
- Destrucción de esporas: Elimina esporas bacterianas que podrían germinar y causar deterioro durante la fermentación o almacenamiento
Following pasteurization, homogenization is often applied to reduce fat globule size, preventing cream separation and creating a smoother texture in the final yogurt product.
Preguntas frecuentes: dudas comunes sobre HTST y UHT
¿La pasteurización mata todas las bacterias?
La pasteurización elimina el 99.9% de las bacterias patógenas, logrando lo que los científicos de alimentos llaman una “reducción de 5-log”. Algunas bacterias resistentes al calor y esporas bacterianas sobreviven, pero generalmente no son dañinas y pueden incluso contribuir a las culturas de yogur. Los microorganismos restantes se controlan mediante refrigeración y el ambiente ácido creado durante la fermentación.
¿Qué método es mejor para la producción de yogur?
HTST pasteurization is superior for yogurt production. The moderate temperatures preserve whey protein functionality, which is essential for achieving proper yogurt texture and gel structure. UHT processing denatures proteins too extensively, resulting in poor fermentation characteristics and inferior texture. Most commercial yogurt producers use HTST or vat pasteurization as the foundation for quality yogurt.
¿Por qué la leche UHT tiene un sabor diferente?
: La leche UHT desarrolla un sabor ligeramente “cocido” o “caramelizado” debido a la reacción de Maillard entre aminoácidos y azúcares a temperaturas extremas. Además, la descomposición de lactosa en glucosa y galactosa contribuye a la dulzura. Algunos consumidores prefieren este perfil de sabor, mientras que otros prefieren el sabor más fresco de la leche pasteurizada HTST.
¿Puedo usar equipos HTST para producir leche de calidad UHT?
No, los sistemas HTST y UHT requieren equipos fundamentalmente diferentes diseñados para sus parámetros específicos de temperatura y tiempo. Los sistemas HTST no pueden alcanzar temperaturas UHT, y los sistemas UHT operan a presiones y temperaturas que sobreprocesarían la leche para aplicaciones HTST. Elija su equipo en función de su producto principal y requisitos de mercado.
¿Cuáles son las diferencias en costos operativos?
: Los sistemas HTST generalmente tienen menor consumo de energía debido a temperaturas de operación más bajas, aunque requieren refrigeración continua. Los sistemas UHT consumen más energía para generación de vapor y envasado aséptico, pero eliminan costos de cadena de frío. Para operaciones a pequeña escala, HTST suele ofrecer mejores economías; para producción orientada a exportación a gran escala, las ventajas de distribución del UHT pueden superar los costos de procesamiento más altos.
Productos relacionados
Máquina de pasteurización de leche
Equipo de pasteurización HTST para procesamiento de lácteos y yogur. Capacidad de 200L a 5000L con control de temperatura de precisión.
Línea de producción de yogur
Solución llave en mano completa desde leche cruda hasta yogur envasado. Capacidad diaria de 200L a 5000L con pasteurización integrada.
Tanque de fermentación de yogur
: Tanque de fermentación controlado por temperatura para producción consistente de yogur. Disponible en configuraciones de una o doble cámara.
- Desnaturalización de proteínas de suero: A temperaturas superiores a 70°C, las proteínas de suero (especialmente β-lactoglobulina) comienzan a desplegarse, afectando la textura del yogur y el rendimiento del queso
- Degradación de lactosa: Las temperaturas UHT pueden causar que la lactosa se descomponga en glucosa y galactosa, potencialmente conduciendo a un sabor ligeramente más dulce
- Pérdida de vitaminas: La vitamina C y las vitaminas del grupo B son sensibles al calor; el procesamiento UHT resulta en mayores pérdidas de vitaminas
- Reacción de Maillard: Las reacciones de pardeamiento extremo promueven reacciones de Maillard, contribuyendo al color y sabor característicos de la leche UHT
Para la producción de yogur: el papel crítico de la pasteurización
En la producción de yogur, la pasteurización cumple varias funciones críticas además de la seguridad microbiana:
- Modificación de proteínas: La calefacción controlada despliega las proteínas de suero, permitiéndoles formar una red de gel más firme durante la fermentación
- Eliminación de oxígeno: El oxígeno disuelto se elimina durante el calentamiento, creando condiciones anaeróbicas favorables para las bacterias del yogur
- Liberación de nutrientes: El calor hace que las vitaminas y minerales sean más biodisponibles para el crecimiento bacteriano
- Destrucción de esporas: Elimina esporas bacterianas que podrían germinar y causar deterioro durante la fermentación o almacenamiento
Following pasteurization, homogenization is often applied to reduce fat globule size, preventing cream separation and creating a smoother texture in the final yogurt product.
Preguntas frecuentes: dudas comunes sobre HTST y UHT
¿La pasteurización mata todas las bacterias?
La pasteurización elimina el 99.9% de las bacterias patógenas, logrando lo que los científicos de alimentos llaman una “reducción de 5-log”. Algunas bacterias resistentes al calor y esporas bacterianas sobreviven, pero generalmente no son dañinas y pueden incluso contribuir a las culturas de yogur. Los microorganismos restantes se controlan mediante refrigeración y el ambiente ácido creado durante la fermentación.
¿Qué método es mejor para la producción de yogur?
HTST pasteurization is superior for yogurt production. The moderate temperatures preserve whey protein functionality, which is essential for achieving proper yogurt texture and gel structure. UHT processing denatures proteins too extensively, resulting in poor fermentation characteristics and inferior texture. Most commercial yogurt producers use HTST or vat pasteurization as the foundation for quality yogurt.
¿Por qué la leche UHT tiene un sabor diferente?
: La leche UHT desarrolla un sabor ligeramente “cocido” o “caramelizado” debido a la reacción de Maillard entre aminoácidos y azúcares a temperaturas extremas. Además, la descomposición de lactosa en glucosa y galactosa contribuye a la dulzura. Algunos consumidores prefieren este perfil de sabor, mientras que otros prefieren el sabor más fresco de la leche pasteurizada HTST.
¿Puedo usar equipos HTST para producir leche de calidad UHT?
No, los sistemas HTST y UHT requieren equipos fundamentalmente diferentes diseñados para sus parámetros específicos de temperatura y tiempo. Los sistemas HTST no pueden alcanzar temperaturas UHT, y los sistemas UHT operan a presiones y temperaturas que sobreprocesarían la leche para aplicaciones HTST. Elija su equipo en función de su producto principal y requisitos de mercado.
¿Cuáles son las diferencias en costos operativos?
: Los sistemas HTST generalmente tienen menor consumo de energía debido a temperaturas de operación más bajas, aunque requieren refrigeración continua. Los sistemas UHT consumen más energía para generación de vapor y envasado aséptico, pero eliminan costos de cadena de frío. Para operaciones a pequeña escala, HTST suele ofrecer mejores economías; para producción orientada a exportación a gran escala, las ventajas de distribución del UHT pueden superar los costos de procesamiento más altos.
Productos relacionados
Máquina de pasteurización de leche
Equipo de pasteurización HTST para procesamiento de lácteos y yogur. Capacidad de 200L a 5000L con control de temperatura de precisión.
Línea de producción de yogur
Solución llave en mano completa desde leche cruda hasta yogur envasado. Capacidad diaria de 200L a 5000L con pasteurización integrada.
Tanque de fermentación de yogur
: Tanque de fermentación controlado por temperatura para producción consistente de yogur. Disponible en configuraciones de una o doble cámara.
- Desnaturalización de proteínas de suero: A temperaturas superiores a 70°C, las proteínas de suero (especialmente β-lactoglobulina) comienzan a desplegarse, afectando la textura del yogur y el rendimiento del queso
- Degradación de lactosa: Las temperaturas UHT pueden causar que la lactosa se descomponga en glucosa y galactosa, potencialmente conduciendo a un sabor ligeramente más dulce
- Pérdida de vitaminas: La vitamina C y las vitaminas del grupo B son sensibles al calor; el procesamiento UHT resulta en mayores pérdidas de vitaminas
- Reacción de Maillard: Las reacciones de pardeamiento extremo promueven reacciones de Maillard, contribuyendo al color y sabor característicos de la leche UHT
Para la producción de yogur: el papel crítico de la pasteurización
En la producción de yogur, la pasteurización cumple varias funciones críticas además de la seguridad microbiana:
- Modificación de proteínas: La calefacción controlada despliega las proteínas de suero, permitiéndoles formar una red de gel más firme durante la fermentación
- Eliminación de oxígeno: El oxígeno disuelto se elimina durante el calentamiento, creando condiciones anaeróbicas favorables para las bacterias del yogur
- Liberación de nutrientes: El calor hace que las vitaminas y minerales sean más biodisponibles para el crecimiento bacteriano
- Destrucción de esporas: Elimina esporas bacterianas que podrían germinar y causar deterioro durante la fermentación o almacenamiento
Following pasteurization, homogenization is often applied to reduce fat globule size, preventing cream separation and creating a smoother texture in the final yogurt product.
Preguntas frecuentes: dudas comunes sobre HTST y UHT
¿La pasteurización mata todas las bacterias?
La pasteurización elimina el 99.9% de las bacterias patógenas, logrando lo que los científicos de alimentos llaman una “reducción de 5-log”. Algunas bacterias resistentes al calor y esporas bacterianas sobreviven, pero generalmente no son dañinas y pueden incluso contribuir a las culturas de yogur. Los microorganismos restantes se controlan mediante refrigeración y el ambiente ácido creado durante la fermentación.
¿Qué método es mejor para la producción de yogur?
HTST pasteurization is superior for yogurt production. The moderate temperatures preserve whey protein functionality, which is essential for achieving proper yogurt texture and gel structure. UHT processing denatures proteins too extensively, resulting in poor fermentation characteristics and inferior texture. Most commercial yogurt producers use HTST or vat pasteurization as the foundation for quality yogurt.
¿Por qué la leche UHT tiene un sabor diferente?
: La leche UHT desarrolla un sabor ligeramente “cocido” o “caramelizado” debido a la reacción de Maillard entre aminoácidos y azúcares a temperaturas extremas. Además, la descomposición de lactosa en glucosa y galactosa contribuye a la dulzura. Algunos consumidores prefieren este perfil de sabor, mientras que otros prefieren el sabor más fresco de la leche pasteurizada HTST.
¿Puedo usar equipos HTST para producir leche de calidad UHT?
No, los sistemas HTST y UHT requieren equipos fundamentalmente diferentes diseñados para sus parámetros específicos de temperatura y tiempo. Los sistemas HTST no pueden alcanzar temperaturas UHT, y los sistemas UHT operan a presiones y temperaturas que sobreprocesarían la leche para aplicaciones HTST. Elija su equipo en función de su producto principal y requisitos de mercado.
¿Cuáles son las diferencias en costos operativos?
: Los sistemas HTST generalmente tienen menor consumo de energía debido a temperaturas de operación más bajas, aunque requieren refrigeración continua. Los sistemas UHT consumen más energía para generación de vapor y envasado aséptico, pero eliminan costos de cadena de frío. Para operaciones a pequeña escala, HTST suele ofrecer mejores economías; para producción orientada a exportación a gran escala, las ventajas de distribución del UHT pueden superar los costos de procesamiento más altos.
Productos relacionados
Máquina de pasteurización de leche
Equipo de pasteurización HTST para procesamiento de lácteos y yogur. Capacidad de 200L a 5000L con control de temperatura de precisión.
Línea de producción de yogur
Solución llave en mano completa desde leche cruda hasta yogur envasado. Capacidad diaria de 200L a 5000L con pasteurización integrada.
Tanque de fermentación de yogur
: Tanque de fermentación controlado por temperatura para producción consistente de yogur. Disponible en configuraciones de una o doble cámara.
- Distribución a mercados remotos o tropicales: El almacenamiento en ambiente elimina la necesidad de costosa cadena de frío
- Exportación internacional de productos lácteos: Vida útil prolongada que permite retrasos en envíos y aduanas
- Producción de leche esterilizada para compradores institucionales: Las escuelas, hospitales y instalaciones militares a menudo requieren UHT
- Priorizando volumen de producción sobre frescura: Procesamiento continuo que permite alta producción
- Operando en regiones con electricidad poco confiableLos productos permanecen seguros sin refrigeración continua
For most small to medium yogurt production lines, HTST pasteurization is the logical choice. It provides the right balance of food safety, nutritional quality, and equipment affordability while setting the foundation for successful yogurt fermentation with your máquina de yogur comercial.
La ciencia detrás de la temperatura y el tiempo
: La relación entre temperatura y tiempo en la pasteurización sigue un principio bien establecido: temperaturas más altas requieren tiempos de exposición más cortos para lograr una destrucción microbiana equivalente. Por eso, tanto HTST como UHT pueden lograr el mismo resultado de seguridad mediante diferentes vías.
Curvas de muerte térmica
Each microorganism has a characteristic thermal death time—the time required at a specific temperature to achieve a given reduction in population. The most heat-resistant pathogen of concern in milk is Coxiella burnetii, the causative agent of Q fever, which requires 60°C for 30 minutes for complete destruction. HTST and UHT protocols are designed to exceed this requirement by a comfortable safety margin.
Impacto en la calidad: por qué importa la temperatura
- Desnaturalización de proteínas de suero: A temperaturas superiores a 70°C, las proteínas de suero (especialmente β-lactoglobulina) comienzan a desplegarse, afectando la textura del yogur y el rendimiento del queso
- Degradación de lactosa: Las temperaturas UHT pueden causar que la lactosa se descomponga en glucosa y galactosa, potencialmente conduciendo a un sabor ligeramente más dulce
- Pérdida de vitaminas: La vitamina C y las vitaminas del grupo B son sensibles al calor; el procesamiento UHT resulta en mayores pérdidas de vitaminas
- Reacción de Maillard: Las reacciones de pardeamiento extremo promueven reacciones de Maillard, contribuyendo al color y sabor característicos de la leche UHT
Para la producción de yogur: el papel crítico de la pasteurización
En la producción de yogur, la pasteurización cumple varias funciones críticas además de la seguridad microbiana:
- Modificación de proteínas: La calefacción controlada despliega las proteínas de suero, permitiéndoles formar una red de gel más firme durante la fermentación
- Eliminación de oxígeno: El oxígeno disuelto se elimina durante el calentamiento, creando condiciones anaeróbicas favorables para las bacterias del yogur
- Liberación de nutrientes: El calor hace que las vitaminas y minerales sean más biodisponibles para el crecimiento bacteriano
- Destrucción de esporas: Elimina esporas bacterianas que podrían germinar y causar deterioro durante la fermentación o almacenamiento
Following pasteurization, homogenization is often applied to reduce fat globule size, preventing cream separation and creating a smoother texture in the final yogurt product.
Preguntas frecuentes: dudas comunes sobre HTST y UHT
¿La pasteurización mata todas las bacterias?
La pasteurización elimina el 99.9% de las bacterias patógenas, logrando lo que los científicos de alimentos llaman una “reducción de 5-log”. Algunas bacterias resistentes al calor y esporas bacterianas sobreviven, pero generalmente no son dañinas y pueden incluso contribuir a las culturas de yogur. Los microorganismos restantes se controlan mediante refrigeración y el ambiente ácido creado durante la fermentación.
¿Qué método es mejor para la producción de yogur?
HTST pasteurization is superior for yogurt production. The moderate temperatures preserve whey protein functionality, which is essential for achieving proper yogurt texture and gel structure. UHT processing denatures proteins too extensively, resulting in poor fermentation characteristics and inferior texture. Most commercial yogurt producers use HTST or vat pasteurization as the foundation for quality yogurt.
¿Por qué la leche UHT tiene un sabor diferente?
: La leche UHT desarrolla un sabor ligeramente “cocido” o “caramelizado” debido a la reacción de Maillard entre aminoácidos y azúcares a temperaturas extremas. Además, la descomposición de lactosa en glucosa y galactosa contribuye a la dulzura. Algunos consumidores prefieren este perfil de sabor, mientras que otros prefieren el sabor más fresco de la leche pasteurizada HTST.
¿Puedo usar equipos HTST para producir leche de calidad UHT?
No, los sistemas HTST y UHT requieren equipos fundamentalmente diferentes diseñados para sus parámetros específicos de temperatura y tiempo. Los sistemas HTST no pueden alcanzar temperaturas UHT, y los sistemas UHT operan a presiones y temperaturas que sobreprocesarían la leche para aplicaciones HTST. Elija su equipo en función de su producto principal y requisitos de mercado.
¿Cuáles son las diferencias en costos operativos?
: Los sistemas HTST generalmente tienen menor consumo de energía debido a temperaturas de operación más bajas, aunque requieren refrigeración continua. Los sistemas UHT consumen más energía para generación de vapor y envasado aséptico, pero eliminan costos de cadena de frío. Para operaciones a pequeña escala, HTST suele ofrecer mejores economías; para producción orientada a exportación a gran escala, las ventajas de distribución del UHT pueden superar los costos de procesamiento más altos.
Productos relacionados
Máquina de pasteurización de leche
Equipo de pasteurización HTST para procesamiento de lácteos y yogur. Capacidad de 200L a 5000L con control de temperatura de precisión.
Línea de producción de yogur
Solución llave en mano completa desde leche cruda hasta yogur envasado. Capacidad diaria de 200L a 5000L con pasteurización integrada.
Tanque de fermentación de yogur
: Tanque de fermentación controlado por temperatura para producción consistente de yogur. Disponible en configuraciones de una o doble cámara.
- Distribución a mercados remotos o tropicales: El almacenamiento en ambiente elimina la necesidad de costosa cadena de frío
- Exportación internacional de productos lácteos: Vida útil prolongada que permite retrasos en envíos y aduanas
- Producción de leche esterilizada para compradores institucionales: Las escuelas, hospitales y instalaciones militares a menudo requieren UHT
- Priorizando volumen de producción sobre frescura: Procesamiento continuo que permite alta producción
- Operando en regiones con electricidad poco confiableLos productos permanecen seguros sin refrigeración continua
For most small to medium yogurt production lines, HTST pasteurization is the logical choice. It provides the right balance of food safety, nutritional quality, and equipment affordability while setting the foundation for successful yogurt fermentation with your máquina de yogur comercial.
La ciencia detrás de la temperatura y el tiempo
: La relación entre temperatura y tiempo en la pasteurización sigue un principio bien establecido: temperaturas más altas requieren tiempos de exposición más cortos para lograr una destrucción microbiana equivalente. Por eso, tanto HTST como UHT pueden lograr el mismo resultado de seguridad mediante diferentes vías.
Curvas de muerte térmica
Each microorganism has a characteristic thermal death time—the time required at a specific temperature to achieve a given reduction in population. The most heat-resistant pathogen of concern in milk is Coxiella burnetii, the causative agent of Q fever, which requires 60°C for 30 minutes for complete destruction. HTST and UHT protocols are designed to exceed this requirement by a comfortable safety margin.
Impacto en la calidad: por qué importa la temperatura
- Desnaturalización de proteínas de suero: A temperaturas superiores a 70°C, las proteínas de suero (especialmente β-lactoglobulina) comienzan a desplegarse, afectando la textura del yogur y el rendimiento del queso
- Degradación de lactosa: Las temperaturas UHT pueden causar que la lactosa se descomponga en glucosa y galactosa, potencialmente conduciendo a un sabor ligeramente más dulce
- Pérdida de vitaminas: La vitamina C y las vitaminas del grupo B son sensibles al calor; el procesamiento UHT resulta en mayores pérdidas de vitaminas
- Reacción de Maillard: Las reacciones de pardeamiento extremo promueven reacciones de Maillard, contribuyendo al color y sabor característicos de la leche UHT
Para la producción de yogur: el papel crítico de la pasteurización
En la producción de yogur, la pasteurización cumple varias funciones críticas además de la seguridad microbiana:
- Modificación de proteínas: La calefacción controlada despliega las proteínas de suero, permitiéndoles formar una red de gel más firme durante la fermentación
- Eliminación de oxígeno: El oxígeno disuelto se elimina durante el calentamiento, creando condiciones anaeróbicas favorables para las bacterias del yogur
- Liberación de nutrientes: El calor hace que las vitaminas y minerales sean más biodisponibles para el crecimiento bacteriano
- Destrucción de esporas: Elimina esporas bacterianas que podrían germinar y causar deterioro durante la fermentación o almacenamiento
Following pasteurization, homogenization is often applied to reduce fat globule size, preventing cream separation and creating a smoother texture in the final yogurt product.
Preguntas frecuentes: dudas comunes sobre HTST y UHT
¿La pasteurización mata todas las bacterias?
La pasteurización elimina el 99.9% de las bacterias patógenas, logrando lo que los científicos de alimentos llaman una “reducción de 5-log”. Algunas bacterias resistentes al calor y esporas bacterianas sobreviven, pero generalmente no son dañinas y pueden incluso contribuir a las culturas de yogur. Los microorganismos restantes se controlan mediante refrigeración y el ambiente ácido creado durante la fermentación.
¿Qué método es mejor para la producción de yogur?
HTST pasteurization is superior for yogurt production. The moderate temperatures preserve whey protein functionality, which is essential for achieving proper yogurt texture and gel structure. UHT processing denatures proteins too extensively, resulting in poor fermentation characteristics and inferior texture. Most commercial yogurt producers use HTST or vat pasteurization as the foundation for quality yogurt.
¿Por qué la leche UHT tiene un sabor diferente?
: La leche UHT desarrolla un sabor ligeramente “cocido” o “caramelizado” debido a la reacción de Maillard entre aminoácidos y azúcares a temperaturas extremas. Además, la descomposición de lactosa en glucosa y galactosa contribuye a la dulzura. Algunos consumidores prefieren este perfil de sabor, mientras que otros prefieren el sabor más fresco de la leche pasteurizada HTST.
¿Puedo usar equipos HTST para producir leche de calidad UHT?
No, los sistemas HTST y UHT requieren equipos fundamentalmente diferentes diseñados para sus parámetros específicos de temperatura y tiempo. Los sistemas HTST no pueden alcanzar temperaturas UHT, y los sistemas UHT operan a presiones y temperaturas que sobreprocesarían la leche para aplicaciones HTST. Elija su equipo en función de su producto principal y requisitos de mercado.
¿Cuáles son las diferencias en costos operativos?
: Los sistemas HTST generalmente tienen menor consumo de energía debido a temperaturas de operación más bajas, aunque requieren refrigeración continua. Los sistemas UHT consumen más energía para generación de vapor y envasado aséptico, pero eliminan costos de cadena de frío. Para operaciones a pequeña escala, HTST suele ofrecer mejores economías; para producción orientada a exportación a gran escala, las ventajas de distribución del UHT pueden superar los costos de procesamiento más altos.
Productos relacionados
Máquina de pasteurización de leche
Equipo de pasteurización HTST para procesamiento de lácteos y yogur. Capacidad de 200L a 5000L con control de temperatura de precisión.
Línea de producción de yogur
Solución llave en mano completa desde leche cruda hasta yogur envasado. Capacidad diaria de 200L a 5000L con pasteurización integrada.
Tanque de fermentación de yogur
: Tanque de fermentación controlado por temperatura para producción consistente de yogur. Disponible en configuraciones de una o doble cámara.
Elegir UHT cuando:
- Distribución a mercados remotos o tropicales: El almacenamiento en ambiente elimina la necesidad de costosa cadena de frío
- Exportación internacional de productos lácteos: Vida útil prolongada que permite retrasos en envíos y aduanas
- Producción de leche esterilizada para compradores institucionales: Las escuelas, hospitales y instalaciones militares a menudo requieren UHT
- Priorizando volumen de producción sobre frescura: Procesamiento continuo que permite alta producción
- Operando en regiones con electricidad poco confiableLos productos permanecen seguros sin refrigeración continua
For most small to medium yogurt production lines, HTST pasteurization is the logical choice. It provides the right balance of food safety, nutritional quality, and equipment affordability while setting the foundation for successful yogurt fermentation with your máquina de yogur comercial.
La ciencia detrás de la temperatura y el tiempo
: La relación entre temperatura y tiempo en la pasteurización sigue un principio bien establecido: temperaturas más altas requieren tiempos de exposición más cortos para lograr una destrucción microbiana equivalente. Por eso, tanto HTST como UHT pueden lograr el mismo resultado de seguridad mediante diferentes vías.
Curvas de muerte térmica
Each microorganism has a characteristic thermal death time—the time required at a specific temperature to achieve a given reduction in population. The most heat-resistant pathogen of concern in milk is Coxiella burnetii, the causative agent of Q fever, which requires 60°C for 30 minutes for complete destruction. HTST and UHT protocols are designed to exceed this requirement by a comfortable safety margin.
Impacto en la calidad: por qué importa la temperatura
- Desnaturalización de proteínas de suero: A temperaturas superiores a 70°C, las proteínas de suero (especialmente β-lactoglobulina) comienzan a desplegarse, afectando la textura del yogur y el rendimiento del queso
- Degradación de lactosa: Las temperaturas UHT pueden causar que la lactosa se descomponga en glucosa y galactosa, potencialmente conduciendo a un sabor ligeramente más dulce
- Pérdida de vitaminas: La vitamina C y las vitaminas del grupo B son sensibles al calor; el procesamiento UHT resulta en mayores pérdidas de vitaminas
- Reacción de Maillard: Las reacciones de pardeamiento extremo promueven reacciones de Maillard, contribuyendo al color y sabor característicos de la leche UHT
Para la producción de yogur: el papel crítico de la pasteurización
En la producción de yogur, la pasteurización cumple varias funciones críticas además de la seguridad microbiana:
- Modificación de proteínas: La calefacción controlada despliega las proteínas de suero, permitiéndoles formar una red de gel más firme durante la fermentación
- Eliminación de oxígeno: El oxígeno disuelto se elimina durante el calentamiento, creando condiciones anaeróbicas favorables para las bacterias del yogur
- Liberación de nutrientes: El calor hace que las vitaminas y minerales sean más biodisponibles para el crecimiento bacteriano
- Destrucción de esporas: Elimina esporas bacterianas que podrían germinar y causar deterioro durante la fermentación o almacenamiento
Following pasteurization, homogenization is often applied to reduce fat globule size, preventing cream separation and creating a smoother texture in the final yogurt product.
Preguntas frecuentes: dudas comunes sobre HTST y UHT
¿La pasteurización mata todas las bacterias?
La pasteurización elimina el 99.9% de las bacterias patógenas, logrando lo que los científicos de alimentos llaman una “reducción de 5-log”. Algunas bacterias resistentes al calor y esporas bacterianas sobreviven, pero generalmente no son dañinas y pueden incluso contribuir a las culturas de yogur. Los microorganismos restantes se controlan mediante refrigeración y el ambiente ácido creado durante la fermentación.
¿Qué método es mejor para la producción de yogur?
HTST pasteurization is superior for yogurt production. The moderate temperatures preserve whey protein functionality, which is essential for achieving proper yogurt texture and gel structure. UHT processing denatures proteins too extensively, resulting in poor fermentation characteristics and inferior texture. Most commercial yogurt producers use HTST or vat pasteurization as the foundation for quality yogurt.
¿Por qué la leche UHT tiene un sabor diferente?
: La leche UHT desarrolla un sabor ligeramente “cocido” o “caramelizado” debido a la reacción de Maillard entre aminoácidos y azúcares a temperaturas extremas. Además, la descomposición de lactosa en glucosa y galactosa contribuye a la dulzura. Algunos consumidores prefieren este perfil de sabor, mientras que otros prefieren el sabor más fresco de la leche pasteurizada HTST.
¿Puedo usar equipos HTST para producir leche de calidad UHT?
No, los sistemas HTST y UHT requieren equipos fundamentalmente diferentes diseñados para sus parámetros específicos de temperatura y tiempo. Los sistemas HTST no pueden alcanzar temperaturas UHT, y los sistemas UHT operan a presiones y temperaturas que sobreprocesarían la leche para aplicaciones HTST. Elija su equipo en función de su producto principal y requisitos de mercado.
¿Cuáles son las diferencias en costos operativos?
: Los sistemas HTST generalmente tienen menor consumo de energía debido a temperaturas de operación más bajas, aunque requieren refrigeración continua. Los sistemas UHT consumen más energía para generación de vapor y envasado aséptico, pero eliminan costos de cadena de frío. Para operaciones a pequeña escala, HTST suele ofrecer mejores economías; para producción orientada a exportación a gran escala, las ventajas de distribución del UHT pueden superar los costos de procesamiento más altos.
Productos relacionados
Máquina de pasteurización de leche
Equipo de pasteurización HTST para procesamiento de lácteos y yogur. Capacidad de 200L a 5000L con control de temperatura de precisión.
Línea de producción de yogur
Solución llave en mano completa desde leche cruda hasta yogur envasado. Capacidad diaria de 200L a 5000L con pasteurización integrada.
Tanque de fermentación de yogur
: Tanque de fermentación controlado por temperatura para producción consistente de yogur. Disponible en configuraciones de una o doble cámara.
Elegir UHT cuando:
- Distribución a mercados remotos o tropicales: El almacenamiento en ambiente elimina la necesidad de costosa cadena de frío
- Exportación internacional de productos lácteos: Vida útil prolongada que permite retrasos en envíos y aduanas
- Producción de leche esterilizada para compradores institucionales: Las escuelas, hospitales y instalaciones militares a menudo requieren UHT
- Priorizando volumen de producción sobre frescura: Procesamiento continuo que permite alta producción
- Operando en regiones con electricidad poco confiableLos productos permanecen seguros sin refrigeración continua
For most small to medium yogurt production lines, HTST pasteurization is the logical choice. It provides the right balance of food safety, nutritional quality, and equipment affordability while setting the foundation for successful yogurt fermentation with your máquina de yogur comercial.
La ciencia detrás de la temperatura y el tiempo
: La relación entre temperatura y tiempo en la pasteurización sigue un principio bien establecido: temperaturas más altas requieren tiempos de exposición más cortos para lograr una destrucción microbiana equivalente. Por eso, tanto HTST como UHT pueden lograr el mismo resultado de seguridad mediante diferentes vías.
Curvas de muerte térmica
Each microorganism has a characteristic thermal death time—the time required at a specific temperature to achieve a given reduction in population. The most heat-resistant pathogen of concern in milk is Coxiella burnetii, the causative agent of Q fever, which requires 60°C for 30 minutes for complete destruction. HTST and UHT protocols are designed to exceed this requirement by a comfortable safety margin.
Impacto en la calidad: por qué importa la temperatura
- Desnaturalización de proteínas de suero: A temperaturas superiores a 70°C, las proteínas de suero (especialmente β-lactoglobulina) comienzan a desplegarse, afectando la textura del yogur y el rendimiento del queso
- Degradación de lactosa: Las temperaturas UHT pueden causar que la lactosa se descomponga en glucosa y galactosa, potencialmente conduciendo a un sabor ligeramente más dulce
- Pérdida de vitaminas: La vitamina C y las vitaminas del grupo B son sensibles al calor; el procesamiento UHT resulta en mayores pérdidas de vitaminas
- Reacción de Maillard: Las reacciones de pardeamiento extremo promueven reacciones de Maillard, contribuyendo al color y sabor característicos de la leche UHT
Para la producción de yogur: el papel crítico de la pasteurización
En la producción de yogur, la pasteurización cumple varias funciones críticas además de la seguridad microbiana:
- Modificación de proteínas: La calefacción controlada despliega las proteínas de suero, permitiéndoles formar una red de gel más firme durante la fermentación
- Eliminación de oxígeno: El oxígeno disuelto se elimina durante el calentamiento, creando condiciones anaeróbicas favorables para las bacterias del yogur
- Liberación de nutrientes: El calor hace que las vitaminas y minerales sean más biodisponibles para el crecimiento bacteriano
- Destrucción de esporas: Elimina esporas bacterianas que podrían germinar y causar deterioro durante la fermentación o almacenamiento
Following pasteurization, homogenization is often applied to reduce fat globule size, preventing cream separation and creating a smoother texture in the final yogurt product.
Preguntas frecuentes: dudas comunes sobre HTST y UHT
¿La pasteurización mata todas las bacterias?
La pasteurización elimina el 99.9% de las bacterias patógenas, logrando lo que los científicos de alimentos llaman una “reducción de 5-log”. Algunas bacterias resistentes al calor y esporas bacterianas sobreviven, pero generalmente no son dañinas y pueden incluso contribuir a las culturas de yogur. Los microorganismos restantes se controlan mediante refrigeración y el ambiente ácido creado durante la fermentación.
¿Qué método es mejor para la producción de yogur?
HTST pasteurization is superior for yogurt production. The moderate temperatures preserve whey protein functionality, which is essential for achieving proper yogurt texture and gel structure. UHT processing denatures proteins too extensively, resulting in poor fermentation characteristics and inferior texture. Most commercial yogurt producers use HTST or vat pasteurization as the foundation for quality yogurt.
¿Por qué la leche UHT tiene un sabor diferente?
: La leche UHT desarrolla un sabor ligeramente “cocido” o “caramelizado” debido a la reacción de Maillard entre aminoácidos y azúcares a temperaturas extremas. Además, la descomposición de lactosa en glucosa y galactosa contribuye a la dulzura. Algunos consumidores prefieren este perfil de sabor, mientras que otros prefieren el sabor más fresco de la leche pasteurizada HTST.
¿Puedo usar equipos HTST para producir leche de calidad UHT?
No, los sistemas HTST y UHT requieren equipos fundamentalmente diferentes diseñados para sus parámetros específicos de temperatura y tiempo. Los sistemas HTST no pueden alcanzar temperaturas UHT, y los sistemas UHT operan a presiones y temperaturas que sobreprocesarían la leche para aplicaciones HTST. Elija su equipo en función de su producto principal y requisitos de mercado.
¿Cuáles son las diferencias en costos operativos?
: Los sistemas HTST generalmente tienen menor consumo de energía debido a temperaturas de operación más bajas, aunque requieren refrigeración continua. Los sistemas UHT consumen más energía para generación de vapor y envasado aséptico, pero eliminan costos de cadena de frío. Para operaciones a pequeña escala, HTST suele ofrecer mejores economías; para producción orientada a exportación a gran escala, las ventajas de distribución del UHT pueden superar los costos de procesamiento más altos.
Productos relacionados
Máquina de pasteurización de leche
Equipo de pasteurización HTST para procesamiento de lácteos y yogur. Capacidad de 200L a 5000L con control de temperatura de precisión.
Línea de producción de yogur
Solución llave en mano completa desde leche cruda hasta yogur envasado. Capacidad diaria de 200L a 5000L con pasteurización integrada.
Tanque de fermentación de yogur
: Tanque de fermentación controlado por temperatura para producción consistente de yogur. Disponible en configuraciones de una o doble cámara.
- Producción de yogur o productos lácteos fermentados: El calor moderado preserva la funcionalidad de las proteínas necesaria para las culturas bacterianas
- Venta local o regional: Se acepta una vida útil corta cuando los canales de distribución son rápidos
- Priorizando la calidad nutricional: Mayor retención de vitaminas y sabor fresco atraen a consumidores conscientes de la salud
- Operando con capital limitado: Menor inversión en equipo y requisitos de procesamiento más simples
- Sirviendo mercados premium o artesanales: Los consumidores prefieren cada vez más productos lácteos “frescos” etiquetados
Elegir UHT cuando:
- Distribución a mercados remotos o tropicales: El almacenamiento en ambiente elimina la necesidad de costosa cadena de frío
- Exportación internacional de productos lácteos: Vida útil prolongada que permite retrasos en envíos y aduanas
- Producción de leche esterilizada para compradores institucionales: Las escuelas, hospitales y instalaciones militares a menudo requieren UHT
- Priorizando volumen de producción sobre frescura: Procesamiento continuo que permite alta producción
- Operando en regiones con electricidad poco confiableLos productos permanecen seguros sin refrigeración continua
For most small to medium yogurt production lines, HTST pasteurization is the logical choice. It provides the right balance of food safety, nutritional quality, and equipment affordability while setting the foundation for successful yogurt fermentation with your máquina de yogur comercial.
La ciencia detrás de la temperatura y el tiempo
: La relación entre temperatura y tiempo en la pasteurización sigue un principio bien establecido: temperaturas más altas requieren tiempos de exposición más cortos para lograr una destrucción microbiana equivalente. Por eso, tanto HTST como UHT pueden lograr el mismo resultado de seguridad mediante diferentes vías.
Curvas de muerte térmica
Each microorganism has a characteristic thermal death time—the time required at a specific temperature to achieve a given reduction in population. The most heat-resistant pathogen of concern in milk is Coxiella burnetii, the causative agent of Q fever, which requires 60°C for 30 minutes for complete destruction. HTST and UHT protocols are designed to exceed this requirement by a comfortable safety margin.
Impacto en la calidad: por qué importa la temperatura
- Desnaturalización de proteínas de suero: A temperaturas superiores a 70°C, las proteínas de suero (especialmente β-lactoglobulina) comienzan a desplegarse, afectando la textura del yogur y el rendimiento del queso
- Degradación de lactosa: Las temperaturas UHT pueden causar que la lactosa se descomponga en glucosa y galactosa, potencialmente conduciendo a un sabor ligeramente más dulce
- Pérdida de vitaminas: La vitamina C y las vitaminas del grupo B son sensibles al calor; el procesamiento UHT resulta en mayores pérdidas de vitaminas
- Reacción de Maillard: Las reacciones de pardeamiento extremo promueven reacciones de Maillard, contribuyendo al color y sabor característicos de la leche UHT
Para la producción de yogur: el papel crítico de la pasteurización
En la producción de yogur, la pasteurización cumple varias funciones críticas además de la seguridad microbiana:
- Modificación de proteínas: La calefacción controlada despliega las proteínas de suero, permitiéndoles formar una red de gel más firme durante la fermentación
- Eliminación de oxígeno: El oxígeno disuelto se elimina durante el calentamiento, creando condiciones anaeróbicas favorables para las bacterias del yogur
- Liberación de nutrientes: El calor hace que las vitaminas y minerales sean más biodisponibles para el crecimiento bacteriano
- Destrucción de esporas: Elimina esporas bacterianas que podrían germinar y causar deterioro durante la fermentación o almacenamiento
Following pasteurization, homogenization is often applied to reduce fat globule size, preventing cream separation and creating a smoother texture in the final yogurt product.
Preguntas frecuentes: dudas comunes sobre HTST y UHT
¿La pasteurización mata todas las bacterias?
La pasteurización elimina el 99.9% de las bacterias patógenas, logrando lo que los científicos de alimentos llaman una “reducción de 5-log”. Algunas bacterias resistentes al calor y esporas bacterianas sobreviven, pero generalmente no son dañinas y pueden incluso contribuir a las culturas de yogur. Los microorganismos restantes se controlan mediante refrigeración y el ambiente ácido creado durante la fermentación.
¿Qué método es mejor para la producción de yogur?
HTST pasteurization is superior for yogurt production. The moderate temperatures preserve whey protein functionality, which is essential for achieving proper yogurt texture and gel structure. UHT processing denatures proteins too extensively, resulting in poor fermentation characteristics and inferior texture. Most commercial yogurt producers use HTST or vat pasteurization as the foundation for quality yogurt.
¿Por qué la leche UHT tiene un sabor diferente?
: La leche UHT desarrolla un sabor ligeramente “cocido” o “caramelizado” debido a la reacción de Maillard entre aminoácidos y azúcares a temperaturas extremas. Además, la descomposición de lactosa en glucosa y galactosa contribuye a la dulzura. Algunos consumidores prefieren este perfil de sabor, mientras que otros prefieren el sabor más fresco de la leche pasteurizada HTST.
¿Puedo usar equipos HTST para producir leche de calidad UHT?
No, los sistemas HTST y UHT requieren equipos fundamentalmente diferentes diseñados para sus parámetros específicos de temperatura y tiempo. Los sistemas HTST no pueden alcanzar temperaturas UHT, y los sistemas UHT operan a presiones y temperaturas que sobreprocesarían la leche para aplicaciones HTST. Elija su equipo en función de su producto principal y requisitos de mercado.
¿Cuáles son las diferencias en costos operativos?
: Los sistemas HTST generalmente tienen menor consumo de energía debido a temperaturas de operación más bajas, aunque requieren refrigeración continua. Los sistemas UHT consumen más energía para generación de vapor y envasado aséptico, pero eliminan costos de cadena de frío. Para operaciones a pequeña escala, HTST suele ofrecer mejores economías; para producción orientada a exportación a gran escala, las ventajas de distribución del UHT pueden superar los costos de procesamiento más altos.
Productos relacionados
Máquina de pasteurización de leche
Equipo de pasteurización HTST para procesamiento de lácteos y yogur. Capacidad de 200L a 5000L con control de temperatura de precisión.
Línea de producción de yogur
Solución llave en mano completa desde leche cruda hasta yogur envasado. Capacidad diaria de 200L a 5000L con pasteurización integrada.
Tanque de fermentación de yogur
: Tanque de fermentación controlado por temperatura para producción consistente de yogur. Disponible en configuraciones de una o doble cámara.
- Producción de yogur o productos lácteos fermentados: El calor moderado preserva la funcionalidad de las proteínas necesaria para las culturas bacterianas
- Venta local o regional: Se acepta una vida útil corta cuando los canales de distribución son rápidos
- Priorizando la calidad nutricional: Mayor retención de vitaminas y sabor fresco atraen a consumidores conscientes de la salud
- Operando con capital limitado: Menor inversión en equipo y requisitos de procesamiento más simples
- Sirviendo mercados premium o artesanales: Los consumidores prefieren cada vez más productos lácteos “frescos” etiquetados
Elegir UHT cuando:
- Distribución a mercados remotos o tropicales: El almacenamiento en ambiente elimina la necesidad de costosa cadena de frío
- Exportación internacional de productos lácteos: Vida útil prolongada que permite retrasos en envíos y aduanas
- Producción de leche esterilizada para compradores institucionales: Las escuelas, hospitales y instalaciones militares a menudo requieren UHT
- Priorizando volumen de producción sobre frescura: Procesamiento continuo que permite alta producción
- Operando en regiones con electricidad poco confiableLos productos permanecen seguros sin refrigeración continua
For most small to medium yogurt production lines, HTST pasteurization is the logical choice. It provides the right balance of food safety, nutritional quality, and equipment affordability while setting the foundation for successful yogurt fermentation with your máquina de yogur comercial.
La ciencia detrás de la temperatura y el tiempo
: La relación entre temperatura y tiempo en la pasteurización sigue un principio bien establecido: temperaturas más altas requieren tiempos de exposición más cortos para lograr una destrucción microbiana equivalente. Por eso, tanto HTST como UHT pueden lograr el mismo resultado de seguridad mediante diferentes vías.
Curvas de muerte térmica
Each microorganism has a characteristic thermal death time—the time required at a specific temperature to achieve a given reduction in population. The most heat-resistant pathogen of concern in milk is Coxiella burnetii, the causative agent of Q fever, which requires 60°C for 30 minutes for complete destruction. HTST and UHT protocols are designed to exceed this requirement by a comfortable safety margin.
Impacto en la calidad: por qué importa la temperatura
- Desnaturalización de proteínas de suero: A temperaturas superiores a 70°C, las proteínas de suero (especialmente β-lactoglobulina) comienzan a desplegarse, afectando la textura del yogur y el rendimiento del queso
- Degradación de lactosa: Las temperaturas UHT pueden causar que la lactosa se descomponga en glucosa y galactosa, potencialmente conduciendo a un sabor ligeramente más dulce
- Pérdida de vitaminas: La vitamina C y las vitaminas del grupo B son sensibles al calor; el procesamiento UHT resulta en mayores pérdidas de vitaminas
- Reacción de Maillard: Las reacciones de pardeamiento extremo promueven reacciones de Maillard, contribuyendo al color y sabor característicos de la leche UHT
Para la producción de yogur: el papel crítico de la pasteurización
En la producción de yogur, la pasteurización cumple varias funciones críticas además de la seguridad microbiana:
- Modificación de proteínas: La calefacción controlada despliega las proteínas de suero, permitiéndoles formar una red de gel más firme durante la fermentación
- Eliminación de oxígeno: El oxígeno disuelto se elimina durante el calentamiento, creando condiciones anaeróbicas favorables para las bacterias del yogur
- Liberación de nutrientes: El calor hace que las vitaminas y minerales sean más biodisponibles para el crecimiento bacteriano
- Destrucción de esporas: Elimina esporas bacterianas que podrían germinar y causar deterioro durante la fermentación o almacenamiento
Following pasteurization, homogenization is often applied to reduce fat globule size, preventing cream separation and creating a smoother texture in the final yogurt product.
Preguntas frecuentes: dudas comunes sobre HTST y UHT
¿La pasteurización mata todas las bacterias?
La pasteurización elimina el 99.9% de las bacterias patógenas, logrando lo que los científicos de alimentos llaman una “reducción de 5-log”. Algunas bacterias resistentes al calor y esporas bacterianas sobreviven, pero generalmente no son dañinas y pueden incluso contribuir a las culturas de yogur. Los microorganismos restantes se controlan mediante refrigeración y el ambiente ácido creado durante la fermentación.
¿Qué método es mejor para la producción de yogur?
HTST pasteurization is superior for yogurt production. The moderate temperatures preserve whey protein functionality, which is essential for achieving proper yogurt texture and gel structure. UHT processing denatures proteins too extensively, resulting in poor fermentation characteristics and inferior texture. Most commercial yogurt producers use HTST or vat pasteurization as the foundation for quality yogurt.
¿Por qué la leche UHT tiene un sabor diferente?
: La leche UHT desarrolla un sabor ligeramente “cocido” o “caramelizado” debido a la reacción de Maillard entre aminoácidos y azúcares a temperaturas extremas. Además, la descomposición de lactosa en glucosa y galactosa contribuye a la dulzura. Algunos consumidores prefieren este perfil de sabor, mientras que otros prefieren el sabor más fresco de la leche pasteurizada HTST.
¿Puedo usar equipos HTST para producir leche de calidad UHT?
No, los sistemas HTST y UHT requieren equipos fundamentalmente diferentes diseñados para sus parámetros específicos de temperatura y tiempo. Los sistemas HTST no pueden alcanzar temperaturas UHT, y los sistemas UHT operan a presiones y temperaturas que sobreprocesarían la leche para aplicaciones HTST. Elija su equipo en función de su producto principal y requisitos de mercado.
¿Cuáles son las diferencias en costos operativos?
: Los sistemas HTST generalmente tienen menor consumo de energía debido a temperaturas de operación más bajas, aunque requieren refrigeración continua. Los sistemas UHT consumen más energía para generación de vapor y envasado aséptico, pero eliminan costos de cadena de frío. Para operaciones a pequeña escala, HTST suele ofrecer mejores economías; para producción orientada a exportación a gran escala, las ventajas de distribución del UHT pueden superar los costos de procesamiento más altos.
Productos relacionados
Máquina de pasteurización de leche
Equipo de pasteurización HTST para procesamiento de lácteos y yogur. Capacidad de 200L a 5000L con control de temperatura de precisión.
Línea de producción de yogur
Solución llave en mano completa desde leche cruda hasta yogur envasado. Capacidad diaria de 200L a 5000L con pasteurización integrada.
Tanque de fermentación de yogur
: Tanque de fermentación controlado por temperatura para producción consistente de yogur. Disponible en configuraciones de una o doble cámara.
Ventajas de HTST
| Beneficio | Explicación |
|---|---|
| Retención nutricional | Más del 90% de vitaminas y enzimas conservadas en comparación con la leche cruda |
| Sabor fresco | Sabor menos cocido o quemado; más cercano al sabor original de la leche |
| Calidad de proteínas | Las proteínas de suero permanecen funcionales; ideales para la fabricación de yogur y queso |
| Estándar de la industria | Tecnología ampliamente entendida, probada y con equipos establecidos |
| Costo del equipo | Inversión moderada en comparación con sistemas UHT |
For producción de yogur, HTST is the preferred method because the moderate heat treatment denatures whey proteins just enough to improve yogurt texture without compromising the fermentation process. Our milk pasteurizer machines implement this principle using precision PID temperature control (±0.5°C accuracy) to ensure consistent results.
Explicación del procesamiento UHT
UHT (Ultra-High Temperature) processing represents the most aggressive heat treatment in commercial dairy processing. This method heats milk to 135-150°C (275-302°F) for just 2-5 segundos, achieving what the industry calls “commercial sterility.”
Cómo funciona UHT: métodos directos e indirectos
UHT directo
El vapor se inyecta directamente en la leche, logrando un calentamiento ultra rápido en milisegundos. Este método produce un perfil de sabor ligeramente más dulce debido a la caramelización de la lactosa.
UHT indirecto
La leche pasa a través de un intercambiador de calor (placa o tubular) sin contacto directo con vapor. Este método ofrece un mejor control sobre la composición final del producto.
Ventajas del UHT
| Beneficio | Explicación |
|---|---|
| Vida útil prolongada | 6-9 meses a temperatura ambiente; ideal para distribución sin cadena de frío |
| Esterilidad comercial | Todas las bacterias vegetativas y esporas destruidas; no se requiere refrigeración antes de abrir |
| Distribución global | Permite exportación a regiones con infraestructura limitada de almacenamiento en frío |
| Reducción de residuos | Larga vida útil que minimiza el deterioro del producto a lo largo de toda la cadena de suministro |
| Eficiencia de producción | El procesamiento continuo permite una producción de alto volumen |
Diferencias clave entre HTST y UHT
| Aspecto | Pasteurización HTST | Procesamiento UHT |
|---|---|---|
| Temperatura | 72-85°C (161-185°F) | 135-150°C (275-302°F) |
| Tiempo de procesamiento | 15-40 segundos | 2-5 segundos |
| Vida útil | 7-21 días (refrigerado) | 6-9 meses (ambiente) |
| Retención nutricional | Alto (más del 90% de vitaminas conservadas) | Moderado (70-80% de vitaminas) |
| Perfil de sabor | Sabor fresco y natural | Notas de caramelo ligeramente cocidas |
| Funcionalidad de proteínas | Preservado para fermentación | Extremadamente desnaturalizado |
| Requisitos de almacenamiento | Cadena de frío (0-4°C) | Temperatura ambiente (antes de abrir) |
| Inversión en equipo | $8,000-$50,000 | $50,000-$500,000+ |
| Aplicaciones ideales | Leche fresca, yogur, queso, distribución local | Distribución a larga distancia, exportación, productos de vida útil extendida |
¿Qué método es adecuado para su negocio?
Elegir entre HTST y UHT depende de varios factores específicos de su operación. Considere estos escenarios:
Elegir HTST cuando:
- Producción de yogur o productos lácteos fermentados: El calor moderado preserva la funcionalidad de las proteínas necesaria para las culturas bacterianas
- Venta local o regional: Se acepta una vida útil corta cuando los canales de distribución son rápidos
- Priorizando la calidad nutricional: Mayor retención de vitaminas y sabor fresco atraen a consumidores conscientes de la salud
- Operando con capital limitado: Menor inversión en equipo y requisitos de procesamiento más simples
- Sirviendo mercados premium o artesanales: Los consumidores prefieren cada vez más productos lácteos “frescos” etiquetados
Elegir UHT cuando:
- Distribución a mercados remotos o tropicales: El almacenamiento en ambiente elimina la necesidad de costosa cadena de frío
- Exportación internacional de productos lácteos: Vida útil prolongada que permite retrasos en envíos y aduanas
- Producción de leche esterilizada para compradores institucionales: Las escuelas, hospitales y instalaciones militares a menudo requieren UHT
- Priorizando volumen de producción sobre frescura: Procesamiento continuo que permite alta producción
- Operando en regiones con electricidad poco confiableLos productos permanecen seguros sin refrigeración continua
For most small to medium yogurt production lines, HTST pasteurization is the logical choice. It provides the right balance of food safety, nutritional quality, and equipment affordability while setting the foundation for successful yogurt fermentation with your máquina de yogur comercial.
La ciencia detrás de la temperatura y el tiempo
: La relación entre temperatura y tiempo en la pasteurización sigue un principio bien establecido: temperaturas más altas requieren tiempos de exposición más cortos para lograr una destrucción microbiana equivalente. Por eso, tanto HTST como UHT pueden lograr el mismo resultado de seguridad mediante diferentes vías.
Curvas de muerte térmica
Each microorganism has a characteristic thermal death time—the time required at a specific temperature to achieve a given reduction in population. The most heat-resistant pathogen of concern in milk is Coxiella burnetii, the causative agent of Q fever, which requires 60°C for 30 minutes for complete destruction. HTST and UHT protocols are designed to exceed this requirement by a comfortable safety margin.
Impacto en la calidad: por qué importa la temperatura
- Desnaturalización de proteínas de suero: A temperaturas superiores a 70°C, las proteínas de suero (especialmente β-lactoglobulina) comienzan a desplegarse, afectando la textura del yogur y el rendimiento del queso
- Degradación de lactosa: Las temperaturas UHT pueden causar que la lactosa se descomponga en glucosa y galactosa, potencialmente conduciendo a un sabor ligeramente más dulce
- Pérdida de vitaminas: La vitamina C y las vitaminas del grupo B son sensibles al calor; el procesamiento UHT resulta en mayores pérdidas de vitaminas
- Reacción de Maillard: Las reacciones de pardeamiento extremo promueven reacciones de Maillard, contribuyendo al color y sabor característicos de la leche UHT
Para la producción de yogur: el papel crítico de la pasteurización
En la producción de yogur, la pasteurización cumple varias funciones críticas además de la seguridad microbiana:
- Modificación de proteínas: La calefacción controlada despliega las proteínas de suero, permitiéndoles formar una red de gel más firme durante la fermentación
- Eliminación de oxígeno: El oxígeno disuelto se elimina durante el calentamiento, creando condiciones anaeróbicas favorables para las bacterias del yogur
- Liberación de nutrientes: El calor hace que las vitaminas y minerales sean más biodisponibles para el crecimiento bacteriano
- Destrucción de esporas: Elimina esporas bacterianas que podrían germinar y causar deterioro durante la fermentación o almacenamiento
Following pasteurization, homogenization is often applied to reduce fat globule size, preventing cream separation and creating a smoother texture in the final yogurt product.
Preguntas frecuentes: dudas comunes sobre HTST y UHT
¿La pasteurización mata todas las bacterias?
La pasteurización elimina el 99.9% de las bacterias patógenas, logrando lo que los científicos de alimentos llaman una “reducción de 5-log”. Algunas bacterias resistentes al calor y esporas bacterianas sobreviven, pero generalmente no son dañinas y pueden incluso contribuir a las culturas de yogur. Los microorganismos restantes se controlan mediante refrigeración y el ambiente ácido creado durante la fermentación.
¿Qué método es mejor para la producción de yogur?
HTST pasteurization is superior for yogurt production. The moderate temperatures preserve whey protein functionality, which is essential for achieving proper yogurt texture and gel structure. UHT processing denatures proteins too extensively, resulting in poor fermentation characteristics and inferior texture. Most commercial yogurt producers use HTST or vat pasteurization as the foundation for quality yogurt.
¿Por qué la leche UHT tiene un sabor diferente?
: La leche UHT desarrolla un sabor ligeramente “cocido” o “caramelizado” debido a la reacción de Maillard entre aminoácidos y azúcares a temperaturas extremas. Además, la descomposición de lactosa en glucosa y galactosa contribuye a la dulzura. Algunos consumidores prefieren este perfil de sabor, mientras que otros prefieren el sabor más fresco de la leche pasteurizada HTST.
¿Puedo usar equipos HTST para producir leche de calidad UHT?
No, los sistemas HTST y UHT requieren equipos fundamentalmente diferentes diseñados para sus parámetros específicos de temperatura y tiempo. Los sistemas HTST no pueden alcanzar temperaturas UHT, y los sistemas UHT operan a presiones y temperaturas que sobreprocesarían la leche para aplicaciones HTST. Elija su equipo en función de su producto principal y requisitos de mercado.
¿Cuáles son las diferencias en costos operativos?
: Los sistemas HTST generalmente tienen menor consumo de energía debido a temperaturas de operación más bajas, aunque requieren refrigeración continua. Los sistemas UHT consumen más energía para generación de vapor y envasado aséptico, pero eliminan costos de cadena de frío. Para operaciones a pequeña escala, HTST suele ofrecer mejores economías; para producción orientada a exportación a gran escala, las ventajas de distribución del UHT pueden superar los costos de procesamiento más altos.
Productos relacionados
Máquina de pasteurización de leche
Equipo de pasteurización HTST para procesamiento de lácteos y yogur. Capacidad de 200L a 5000L con control de temperatura de precisión.
Línea de producción de yogur
Solución llave en mano completa desde leche cruda hasta yogur envasado. Capacidad diaria de 200L a 5000L con pasteurización integrada.
Tanque de fermentación de yogur
: Tanque de fermentación controlado por temperatura para producción consistente de yogur. Disponible en configuraciones de una o doble cámara.
- Precalentamiento: La leche cruda entra en un intercambiador de calor donde se eleva rápidamente a la temperatura objetivo
- Mantener: La leche mantiene esta temperatura durante el período de retención requerido en un tubo de retención diseñado con precisión
- Enfriamiento inmediato: La leche sometida a calor se enfría rápidamente a 4°C (39°F) para detener cualquier actividad bacteriana restante
- Envasado aséptico: El producto se envasada en envases estériles bajo condiciones controladas
Ventajas de HTST
| Beneficio | Explicación |
|---|---|
| Retención nutricional | Más del 90% de vitaminas y enzimas conservadas en comparación con la leche cruda |
| Sabor fresco | Sabor menos cocido o quemado; más cercano al sabor original de la leche |
| Calidad de proteínas | Las proteínas de suero permanecen funcionales; ideales para la fabricación de yogur y queso |
| Estándar de la industria | Tecnología ampliamente entendida, probada y con equipos establecidos |
| Costo del equipo | Inversión moderada en comparación con sistemas UHT |
For producción de yogur, HTST is the preferred method because the moderate heat treatment denatures whey proteins just enough to improve yogurt texture without compromising the fermentation process. Our milk pasteurizer machines implement this principle using precision PID temperature control (±0.5°C accuracy) to ensure consistent results.
Explicación del procesamiento UHT
UHT (Ultra-High Temperature) processing represents the most aggressive heat treatment in commercial dairy processing. This method heats milk to 135-150°C (275-302°F) for just 2-5 segundos, achieving what the industry calls “commercial sterility.”
Cómo funciona UHT: métodos directos e indirectos
UHT directo
El vapor se inyecta directamente en la leche, logrando un calentamiento ultra rápido en milisegundos. Este método produce un perfil de sabor ligeramente más dulce debido a la caramelización de la lactosa.
UHT indirecto
La leche pasa a través de un intercambiador de calor (placa o tubular) sin contacto directo con vapor. Este método ofrece un mejor control sobre la composición final del producto.
Ventajas del UHT
| Beneficio | Explicación |
|---|---|
| Vida útil prolongada | 6-9 meses a temperatura ambiente; ideal para distribución sin cadena de frío |
| Esterilidad comercial | Todas las bacterias vegetativas y esporas destruidas; no se requiere refrigeración antes de abrir |
| Distribución global | Permite exportación a regiones con infraestructura limitada de almacenamiento en frío |
| Reducción de residuos | Larga vida útil que minimiza el deterioro del producto a lo largo de toda la cadena de suministro |
| Eficiencia de producción | El procesamiento continuo permite una producción de alto volumen |
Diferencias clave entre HTST y UHT
| Aspecto | Pasteurización HTST | Procesamiento UHT |
|---|---|---|
| Temperatura | 72-85°C (161-185°F) | 135-150°C (275-302°F) |
| Tiempo de procesamiento | 15-40 segundos | 2-5 segundos |
| Vida útil | 7-21 días (refrigerado) | 6-9 meses (ambiente) |
| Retención nutricional | Alto (más del 90% de vitaminas conservadas) | Moderado (70-80% de vitaminas) |
| Perfil de sabor | Sabor fresco y natural | Notas de caramelo ligeramente cocidas |
| Funcionalidad de proteínas | Preservado para fermentación | Extremadamente desnaturalizado |
| Requisitos de almacenamiento | Cadena de frío (0-4°C) | Temperatura ambiente (antes de abrir) |
| Inversión en equipo | $8,000-$50,000 | $50,000-$500,000+ |
| Aplicaciones ideales | Leche fresca, yogur, queso, distribución local | Distribución a larga distancia, exportación, productos de vida útil extendida |
¿Qué método es adecuado para su negocio?
Elegir entre HTST y UHT depende de varios factores específicos de su operación. Considere estos escenarios:
Elegir HTST cuando:
- Producción de yogur o productos lácteos fermentados: El calor moderado preserva la funcionalidad de las proteínas necesaria para las culturas bacterianas
- Venta local o regional: Se acepta una vida útil corta cuando los canales de distribución son rápidos
- Priorizando la calidad nutricional: Mayor retención de vitaminas y sabor fresco atraen a consumidores conscientes de la salud
- Operando con capital limitado: Menor inversión en equipo y requisitos de procesamiento más simples
- Sirviendo mercados premium o artesanales: Los consumidores prefieren cada vez más productos lácteos “frescos” etiquetados
Elegir UHT cuando:
- Distribución a mercados remotos o tropicales: El almacenamiento en ambiente elimina la necesidad de costosa cadena de frío
- Exportación internacional de productos lácteos: Vida útil prolongada que permite retrasos en envíos y aduanas
- Producción de leche esterilizada para compradores institucionales: Las escuelas, hospitales y instalaciones militares a menudo requieren UHT
- Priorizando volumen de producción sobre frescura: Procesamiento continuo que permite alta producción
- Operando en regiones con electricidad poco confiableLos productos permanecen seguros sin refrigeración continua
For most small to medium yogurt production lines, HTST pasteurization is the logical choice. It provides the right balance of food safety, nutritional quality, and equipment affordability while setting the foundation for successful yogurt fermentation with your máquina de yogur comercial.
La ciencia detrás de la temperatura y el tiempo
: La relación entre temperatura y tiempo en la pasteurización sigue un principio bien establecido: temperaturas más altas requieren tiempos de exposición más cortos para lograr una destrucción microbiana equivalente. Por eso, tanto HTST como UHT pueden lograr el mismo resultado de seguridad mediante diferentes vías.
Curvas de muerte térmica
Each microorganism has a characteristic thermal death time—the time required at a specific temperature to achieve a given reduction in population. The most heat-resistant pathogen of concern in milk is Coxiella burnetii, the causative agent of Q fever, which requires 60°C for 30 minutes for complete destruction. HTST and UHT protocols are designed to exceed this requirement by a comfortable safety margin.
Impacto en la calidad: por qué importa la temperatura
- Desnaturalización de proteínas de suero: A temperaturas superiores a 70°C, las proteínas de suero (especialmente β-lactoglobulina) comienzan a desplegarse, afectando la textura del yogur y el rendimiento del queso
- Degradación de lactosa: Las temperaturas UHT pueden causar que la lactosa se descomponga en glucosa y galactosa, potencialmente conduciendo a un sabor ligeramente más dulce
- Pérdida de vitaminas: La vitamina C y las vitaminas del grupo B son sensibles al calor; el procesamiento UHT resulta en mayores pérdidas de vitaminas
- Reacción de Maillard: Las reacciones de pardeamiento extremo promueven reacciones de Maillard, contribuyendo al color y sabor característicos de la leche UHT
Para la producción de yogur: el papel crítico de la pasteurización
En la producción de yogur, la pasteurización cumple varias funciones críticas además de la seguridad microbiana:
- Modificación de proteínas: La calefacción controlada despliega las proteínas de suero, permitiéndoles formar una red de gel más firme durante la fermentación
- Eliminación de oxígeno: El oxígeno disuelto se elimina durante el calentamiento, creando condiciones anaeróbicas favorables para las bacterias del yogur
- Liberación de nutrientes: El calor hace que las vitaminas y minerales sean más biodisponibles para el crecimiento bacteriano
- Destrucción de esporas: Elimina esporas bacterianas que podrían germinar y causar deterioro durante la fermentación o almacenamiento
Following pasteurization, homogenization is often applied to reduce fat globule size, preventing cream separation and creating a smoother texture in the final yogurt product.
Preguntas frecuentes: dudas comunes sobre HTST y UHT
¿La pasteurización mata todas las bacterias?
La pasteurización elimina el 99.9% de las bacterias patógenas, logrando lo que los científicos de alimentos llaman una “reducción de 5-log”. Algunas bacterias resistentes al calor y esporas bacterianas sobreviven, pero generalmente no son dañinas y pueden incluso contribuir a las culturas de yogur. Los microorganismos restantes se controlan mediante refrigeración y el ambiente ácido creado durante la fermentación.
¿Qué método es mejor para la producción de yogur?
HTST pasteurization is superior for yogurt production. The moderate temperatures preserve whey protein functionality, which is essential for achieving proper yogurt texture and gel structure. UHT processing denatures proteins too extensively, resulting in poor fermentation characteristics and inferior texture. Most commercial yogurt producers use HTST or vat pasteurization as the foundation for quality yogurt.
¿Por qué la leche UHT tiene un sabor diferente?
: La leche UHT desarrolla un sabor ligeramente “cocido” o “caramelizado” debido a la reacción de Maillard entre aminoácidos y azúcares a temperaturas extremas. Además, la descomposición de lactosa en glucosa y galactosa contribuye a la dulzura. Algunos consumidores prefieren este perfil de sabor, mientras que otros prefieren el sabor más fresco de la leche pasteurizada HTST.
¿Puedo usar equipos HTST para producir leche de calidad UHT?
No, los sistemas HTST y UHT requieren equipos fundamentalmente diferentes diseñados para sus parámetros específicos de temperatura y tiempo. Los sistemas HTST no pueden alcanzar temperaturas UHT, y los sistemas UHT operan a presiones y temperaturas que sobreprocesarían la leche para aplicaciones HTST. Elija su equipo en función de su producto principal y requisitos de mercado.
¿Cuáles son las diferencias en costos operativos?
: Los sistemas HTST generalmente tienen menor consumo de energía debido a temperaturas de operación más bajas, aunque requieren refrigeración continua. Los sistemas UHT consumen más energía para generación de vapor y envasado aséptico, pero eliminan costos de cadena de frío. Para operaciones a pequeña escala, HTST suele ofrecer mejores economías; para producción orientada a exportación a gran escala, las ventajas de distribución del UHT pueden superar los costos de procesamiento más altos.
Productos relacionados
Máquina de pasteurización de leche
Equipo de pasteurización HTST para procesamiento de lácteos y yogur. Capacidad de 200L a 5000L con control de temperatura de precisión.
Línea de producción de yogur
Solución llave en mano completa desde leche cruda hasta yogur envasado. Capacidad diaria de 200L a 5000L con pasteurización integrada.
Tanque de fermentación de yogur
: Tanque de fermentación controlado por temperatura para producción consistente de yogur. Disponible en configuraciones de una o doble cámara.
- Precalentamiento: La leche cruda entra en un intercambiador de calor donde se eleva rápidamente a la temperatura objetivo
- Mantener: La leche mantiene esta temperatura durante el período de retención requerido en un tubo de retención diseñado con precisión
- Enfriamiento inmediato: La leche sometida a calor se enfría rápidamente a 4°C (39°F) para detener cualquier actividad bacteriana restante
- Envasado aséptico: El producto se envasada en envases estériles bajo condiciones controladas
Ventajas de HTST
| Beneficio | Explicación |
|---|---|
| Retención nutricional | Más del 90% de vitaminas y enzimas conservadas en comparación con la leche cruda |
| Sabor fresco | Sabor menos cocido o quemado; más cercano al sabor original de la leche |
| Calidad de proteínas | Las proteínas de suero permanecen funcionales; ideales para la fabricación de yogur y queso |
| Estándar de la industria | Tecnología ampliamente entendida, probada y con equipos establecidos |
| Costo del equipo | Inversión moderada en comparación con sistemas UHT |
For producción de yogur, HTST is the preferred method because the moderate heat treatment denatures whey proteins just enough to improve yogurt texture without compromising the fermentation process. Our milk pasteurizer machines implement this principle using precision PID temperature control (±0.5°C accuracy) to ensure consistent results.
Explicación del procesamiento UHT
UHT (Ultra-High Temperature) processing represents the most aggressive heat treatment in commercial dairy processing. This method heats milk to 135-150°C (275-302°F) for just 2-5 segundos, achieving what the industry calls “commercial sterility.”
Cómo funciona UHT: métodos directos e indirectos
UHT directo
El vapor se inyecta directamente en la leche, logrando un calentamiento ultra rápido en milisegundos. Este método produce un perfil de sabor ligeramente más dulce debido a la caramelización de la lactosa.
UHT indirecto
La leche pasa a través de un intercambiador de calor (placa o tubular) sin contacto directo con vapor. Este método ofrece un mejor control sobre la composición final del producto.
Ventajas del UHT
| Beneficio | Explicación |
|---|---|
| Vida útil prolongada | 6-9 meses a temperatura ambiente; ideal para distribución sin cadena de frío |
| Esterilidad comercial | Todas las bacterias vegetativas y esporas destruidas; no se requiere refrigeración antes de abrir |
| Distribución global | Permite exportación a regiones con infraestructura limitada de almacenamiento en frío |
| Reducción de residuos | Larga vida útil que minimiza el deterioro del producto a lo largo de toda la cadena de suministro |
| Eficiencia de producción | El procesamiento continuo permite una producción de alto volumen |
Diferencias clave entre HTST y UHT
| Aspecto | Pasteurización HTST | Procesamiento UHT |
|---|---|---|
| Temperatura | 72-85°C (161-185°F) | 135-150°C (275-302°F) |
| Tiempo de procesamiento | 15-40 segundos | 2-5 segundos |
| Vida útil | 7-21 días (refrigerado) | 6-9 meses (ambiente) |
| Retención nutricional | Alto (más del 90% de vitaminas conservadas) | Moderado (70-80% de vitaminas) |
| Perfil de sabor | Sabor fresco y natural | Notas de caramelo ligeramente cocidas |
| Funcionalidad de proteínas | Preservado para fermentación | Extremadamente desnaturalizado |
| Requisitos de almacenamiento | Cadena de frío (0-4°C) | Temperatura ambiente (antes de abrir) |
| Inversión en equipo | $8,000-$50,000 | $50,000-$500,000+ |
| Aplicaciones ideales | Leche fresca, yogur, queso, distribución local | Distribución a larga distancia, exportación, productos de vida útil extendida |
¿Qué método es adecuado para su negocio?
Elegir entre HTST y UHT depende de varios factores específicos de su operación. Considere estos escenarios:
Elegir HTST cuando:
- Producción de yogur o productos lácteos fermentados: El calor moderado preserva la funcionalidad de las proteínas necesaria para las culturas bacterianas
- Venta local o regional: Se acepta una vida útil corta cuando los canales de distribución son rápidos
- Priorizando la calidad nutricional: Mayor retención de vitaminas y sabor fresco atraen a consumidores conscientes de la salud
- Operando con capital limitado: Menor inversión en equipo y requisitos de procesamiento más simples
- Sirviendo mercados premium o artesanales: Los consumidores prefieren cada vez más productos lácteos “frescos” etiquetados
Elegir UHT cuando:
- Distribución a mercados remotos o tropicales: El almacenamiento en ambiente elimina la necesidad de costosa cadena de frío
- Exportación internacional de productos lácteos: Vida útil prolongada que permite retrasos en envíos y aduanas
- Producción de leche esterilizada para compradores institucionales: Las escuelas, hospitales y instalaciones militares a menudo requieren UHT
- Priorizando volumen de producción sobre frescura: Procesamiento continuo que permite alta producción
- Operando en regiones con electricidad poco confiableLos productos permanecen seguros sin refrigeración continua
For most small to medium yogurt production lines, HTST pasteurization is the logical choice. It provides the right balance of food safety, nutritional quality, and equipment affordability while setting the foundation for successful yogurt fermentation with your máquina de yogur comercial.
La ciencia detrás de la temperatura y el tiempo
: La relación entre temperatura y tiempo en la pasteurización sigue un principio bien establecido: temperaturas más altas requieren tiempos de exposición más cortos para lograr una destrucción microbiana equivalente. Por eso, tanto HTST como UHT pueden lograr el mismo resultado de seguridad mediante diferentes vías.
Curvas de muerte térmica
Each microorganism has a characteristic thermal death time—the time required at a specific temperature to achieve a given reduction in population. The most heat-resistant pathogen of concern in milk is Coxiella burnetii, the causative agent of Q fever, which requires 60°C for 30 minutes for complete destruction. HTST and UHT protocols are designed to exceed this requirement by a comfortable safety margin.
Impacto en la calidad: por qué importa la temperatura
- Desnaturalización de proteínas de suero: A temperaturas superiores a 70°C, las proteínas de suero (especialmente β-lactoglobulina) comienzan a desplegarse, afectando la textura del yogur y el rendimiento del queso
- Degradación de lactosa: Las temperaturas UHT pueden causar que la lactosa se descomponga en glucosa y galactosa, potencialmente conduciendo a un sabor ligeramente más dulce
- Pérdida de vitaminas: La vitamina C y las vitaminas del grupo B son sensibles al calor; el procesamiento UHT resulta en mayores pérdidas de vitaminas
- Reacción de Maillard: Las reacciones de pardeamiento extremo promueven reacciones de Maillard, contribuyendo al color y sabor característicos de la leche UHT
Para la producción de yogur: el papel crítico de la pasteurización
En la producción de yogur, la pasteurización cumple varias funciones críticas además de la seguridad microbiana:
- Modificación de proteínas: La calefacción controlada despliega las proteínas de suero, permitiéndoles formar una red de gel más firme durante la fermentación
- Eliminación de oxígeno: El oxígeno disuelto se elimina durante el calentamiento, creando condiciones anaeróbicas favorables para las bacterias del yogur
- Liberación de nutrientes: El calor hace que las vitaminas y minerales sean más biodisponibles para el crecimiento bacteriano
- Destrucción de esporas: Elimina esporas bacterianas que podrían germinar y causar deterioro durante la fermentación o almacenamiento
Following pasteurization, homogenization is often applied to reduce fat globule size, preventing cream separation and creating a smoother texture in the final yogurt product.
Preguntas frecuentes: dudas comunes sobre HTST y UHT
¿La pasteurización mata todas las bacterias?
La pasteurización elimina el 99.9% de las bacterias patógenas, logrando lo que los científicos de alimentos llaman una “reducción de 5-log”. Algunas bacterias resistentes al calor y esporas bacterianas sobreviven, pero generalmente no son dañinas y pueden incluso contribuir a las culturas de yogur. Los microorganismos restantes se controlan mediante refrigeración y el ambiente ácido creado durante la fermentación.
¿Qué método es mejor para la producción de yogur?
HTST pasteurization is superior for yogurt production. The moderate temperatures preserve whey protein functionality, which is essential for achieving proper yogurt texture and gel structure. UHT processing denatures proteins too extensively, resulting in poor fermentation characteristics and inferior texture. Most commercial yogurt producers use HTST or vat pasteurization as the foundation for quality yogurt.
¿Por qué la leche UHT tiene un sabor diferente?
: La leche UHT desarrolla un sabor ligeramente “cocido” o “caramelizado” debido a la reacción de Maillard entre aminoácidos y azúcares a temperaturas extremas. Además, la descomposición de lactosa en glucosa y galactosa contribuye a la dulzura. Algunos consumidores prefieren este perfil de sabor, mientras que otros prefieren el sabor más fresco de la leche pasteurizada HTST.
¿Puedo usar equipos HTST para producir leche de calidad UHT?
No, los sistemas HTST y UHT requieren equipos fundamentalmente diferentes diseñados para sus parámetros específicos de temperatura y tiempo. Los sistemas HTST no pueden alcanzar temperaturas UHT, y los sistemas UHT operan a presiones y temperaturas que sobreprocesarían la leche para aplicaciones HTST. Elija su equipo en función de su producto principal y requisitos de mercado.
¿Cuáles son las diferencias en costos operativos?
: Los sistemas HTST generalmente tienen menor consumo de energía debido a temperaturas de operación más bajas, aunque requieren refrigeración continua. Los sistemas UHT consumen más energía para generación de vapor y envasado aséptico, pero eliminan costos de cadena de frío. Para operaciones a pequeña escala, HTST suele ofrecer mejores economías; para producción orientada a exportación a gran escala, las ventajas de distribución del UHT pueden superar los costos de procesamiento más altos.
Productos relacionados
Máquina de pasteurización de leche
Equipo de pasteurización HTST para procesamiento de lácteos y yogur. Capacidad de 200L a 5000L con control de temperatura de precisión.
Línea de producción de yogur
Solución llave en mano completa desde leche cruda hasta yogur envasado. Capacidad diaria de 200L a 5000L con pasteurización integrada.
Tanque de fermentación de yogur
: Tanque de fermentación controlado por temperatura para producción consistente de yogur. Disponible en configuraciones de una o doble cámara.
Explicación de la pasteurización HTST
HTST (High-Temperature Short-Time) pasteurization is the most widely used method in commercial dairy processing. This approach heats milk to 72-85°C (161-185°F) for 15-40 segundos, achieving a 5-log reduction in pathogenic microorganisms.
Cómo funciona HTST: El proceso
- Precalentamiento: La leche cruda entra en un intercambiador de calor donde se eleva rápidamente a la temperatura objetivo
- Mantener: La leche mantiene esta temperatura durante el período de retención requerido en un tubo de retención diseñado con precisión
- Enfriamiento inmediato: La leche sometida a calor se enfría rápidamente a 4°C (39°F) para detener cualquier actividad bacteriana restante
- Envasado aséptico: El producto se envasada en envases estériles bajo condiciones controladas
Ventajas de HTST
| Beneficio | Explicación |
|---|---|
| Retención nutricional | Más del 90% de vitaminas y enzimas conservadas en comparación con la leche cruda |
| Sabor fresco | Sabor menos cocido o quemado; más cercano al sabor original de la leche |
| Calidad de proteínas | Las proteínas de suero permanecen funcionales; ideales para la fabricación de yogur y queso |
| Estándar de la industria | Tecnología ampliamente entendida, probada y con equipos establecidos |
| Costo del equipo | Inversión moderada en comparación con sistemas UHT |
For producción de yogur, HTST is the preferred method because the moderate heat treatment denatures whey proteins just enough to improve yogurt texture without compromising the fermentation process. Our milk pasteurizer machines implement this principle using precision PID temperature control (±0.5°C accuracy) to ensure consistent results.
Explicación del procesamiento UHT
UHT (Ultra-High Temperature) processing represents the most aggressive heat treatment in commercial dairy processing. This method heats milk to 135-150°C (275-302°F) for just 2-5 segundos, achieving what the industry calls “commercial sterility.”
Cómo funciona UHT: métodos directos e indirectos
UHT directo
El vapor se inyecta directamente en la leche, logrando un calentamiento ultra rápido en milisegundos. Este método produce un perfil de sabor ligeramente más dulce debido a la caramelización de la lactosa.
UHT indirecto
La leche pasa a través de un intercambiador de calor (placa o tubular) sin contacto directo con vapor. Este método ofrece un mejor control sobre la composición final del producto.
Ventajas del UHT
| Beneficio | Explicación |
|---|---|
| Vida útil prolongada | 6-9 meses a temperatura ambiente; ideal para distribución sin cadena de frío |
| Esterilidad comercial | Todas las bacterias vegetativas y esporas destruidas; no se requiere refrigeración antes de abrir |
| Distribución global | Permite exportación a regiones con infraestructura limitada de almacenamiento en frío |
| Reducción de residuos | Larga vida útil que minimiza el deterioro del producto a lo largo de toda la cadena de suministro |
| Eficiencia de producción | El procesamiento continuo permite una producción de alto volumen |
Diferencias clave entre HTST y UHT
| Aspecto | Pasteurización HTST | Procesamiento UHT |
|---|---|---|
| Temperatura | 72-85°C (161-185°F) | 135-150°C (275-302°F) |
| Tiempo de procesamiento | 15-40 segundos | 2-5 segundos |
| Vida útil | 7-21 días (refrigerado) | 6-9 meses (ambiente) |
| Retención nutricional | Alto (más del 90% de vitaminas conservadas) | Moderado (70-80% de vitaminas) |
| Perfil de sabor | Sabor fresco y natural | Notas de caramelo ligeramente cocidas |
| Funcionalidad de proteínas | Preservado para fermentación | Extremadamente desnaturalizado |
| Requisitos de almacenamiento | Cadena de frío (0-4°C) | Temperatura ambiente (antes de abrir) |
| Inversión en equipo | $8,000-$50,000 | $50,000-$500,000+ |
| Aplicaciones ideales | Leche fresca, yogur, queso, distribución local | Distribución a larga distancia, exportación, productos de vida útil extendida |
¿Qué método es adecuado para su negocio?
Elegir entre HTST y UHT depende de varios factores específicos de su operación. Considere estos escenarios:
Elegir HTST cuando:
- Producción de yogur o productos lácteos fermentados: El calor moderado preserva la funcionalidad de las proteínas necesaria para las culturas bacterianas
- Venta local o regional: Se acepta una vida útil corta cuando los canales de distribución son rápidos
- Priorizando la calidad nutricional: Mayor retención de vitaminas y sabor fresco atraen a consumidores conscientes de la salud
- Operando con capital limitado: Menor inversión en equipo y requisitos de procesamiento más simples
- Sirviendo mercados premium o artesanales: Los consumidores prefieren cada vez más productos lácteos “frescos” etiquetados
Elegir UHT cuando:
- Distribución a mercados remotos o tropicales: El almacenamiento en ambiente elimina la necesidad de costosa cadena de frío
- Exportación internacional de productos lácteos: Vida útil prolongada que permite retrasos en envíos y aduanas
- Producción de leche esterilizada para compradores institucionales: Las escuelas, hospitales y instalaciones militares a menudo requieren UHT
- Priorizando volumen de producción sobre frescura: Procesamiento continuo que permite alta producción
- Operando en regiones con electricidad poco confiableLos productos permanecen seguros sin refrigeración continua
For most small to medium yogurt production lines, HTST pasteurization is the logical choice. It provides the right balance of food safety, nutritional quality, and equipment affordability while setting the foundation for successful yogurt fermentation with your máquina de yogur comercial.
La ciencia detrás de la temperatura y el tiempo
: La relación entre temperatura y tiempo en la pasteurización sigue un principio bien establecido: temperaturas más altas requieren tiempos de exposición más cortos para lograr una destrucción microbiana equivalente. Por eso, tanto HTST como UHT pueden lograr el mismo resultado de seguridad mediante diferentes vías.
Curvas de muerte térmica
Each microorganism has a characteristic thermal death time—the time required at a specific temperature to achieve a given reduction in population. The most heat-resistant pathogen of concern in milk is Coxiella burnetii, the causative agent of Q fever, which requires 60°C for 30 minutes for complete destruction. HTST and UHT protocols are designed to exceed this requirement by a comfortable safety margin.
Impacto en la calidad: por qué importa la temperatura
- Desnaturalización de proteínas de suero: A temperaturas superiores a 70°C, las proteínas de suero (especialmente β-lactoglobulina) comienzan a desplegarse, afectando la textura del yogur y el rendimiento del queso
- Degradación de lactosa: Las temperaturas UHT pueden causar que la lactosa se descomponga en glucosa y galactosa, potencialmente conduciendo a un sabor ligeramente más dulce
- Pérdida de vitaminas: La vitamina C y las vitaminas del grupo B son sensibles al calor; el procesamiento UHT resulta en mayores pérdidas de vitaminas
- Reacción de Maillard: Las reacciones de pardeamiento extremo promueven reacciones de Maillard, contribuyendo al color y sabor característicos de la leche UHT
Para la producción de yogur: el papel crítico de la pasteurización
En la producción de yogur, la pasteurización cumple varias funciones críticas además de la seguridad microbiana:
- Modificación de proteínas: La calefacción controlada despliega las proteínas de suero, permitiéndoles formar una red de gel más firme durante la fermentación
- Eliminación de oxígeno: El oxígeno disuelto se elimina durante el calentamiento, creando condiciones anaeróbicas favorables para las bacterias del yogur
- Liberación de nutrientes: El calor hace que las vitaminas y minerales sean más biodisponibles para el crecimiento bacteriano
- Destrucción de esporas: Elimina esporas bacterianas que podrían germinar y causar deterioro durante la fermentación o almacenamiento
Following pasteurization, homogenization is often applied to reduce fat globule size, preventing cream separation and creating a smoother texture in the final yogurt product.
Preguntas frecuentes: dudas comunes sobre HTST y UHT
¿La pasteurización mata todas las bacterias?
La pasteurización elimina el 99.9% de las bacterias patógenas, logrando lo que los científicos de alimentos llaman una “reducción de 5-log”. Algunas bacterias resistentes al calor y esporas bacterianas sobreviven, pero generalmente no son dañinas y pueden incluso contribuir a las culturas de yogur. Los microorganismos restantes se controlan mediante refrigeración y el ambiente ácido creado durante la fermentación.
¿Qué método es mejor para la producción de yogur?
HTST pasteurization is superior for yogurt production. The moderate temperatures preserve whey protein functionality, which is essential for achieving proper yogurt texture and gel structure. UHT processing denatures proteins too extensively, resulting in poor fermentation characteristics and inferior texture. Most commercial yogurt producers use HTST or vat pasteurization as the foundation for quality yogurt.
¿Por qué la leche UHT tiene un sabor diferente?
: La leche UHT desarrolla un sabor ligeramente “cocido” o “caramelizado” debido a la reacción de Maillard entre aminoácidos y azúcares a temperaturas extremas. Además, la descomposición de lactosa en glucosa y galactosa contribuye a la dulzura. Algunos consumidores prefieren este perfil de sabor, mientras que otros prefieren el sabor más fresco de la leche pasteurizada HTST.
¿Puedo usar equipos HTST para producir leche de calidad UHT?
No, los sistemas HTST y UHT requieren equipos fundamentalmente diferentes diseñados para sus parámetros específicos de temperatura y tiempo. Los sistemas HTST no pueden alcanzar temperaturas UHT, y los sistemas UHT operan a presiones y temperaturas que sobreprocesarían la leche para aplicaciones HTST. Elija su equipo en función de su producto principal y requisitos de mercado.
¿Cuáles son las diferencias en costos operativos?
: Los sistemas HTST generalmente tienen menor consumo de energía debido a temperaturas de operación más bajas, aunque requieren refrigeración continua. Los sistemas UHT consumen más energía para generación de vapor y envasado aséptico, pero eliminan costos de cadena de frío. Para operaciones a pequeña escala, HTST suele ofrecer mejores economías; para producción orientada a exportación a gran escala, las ventajas de distribución del UHT pueden superar los costos de procesamiento más altos.
Productos relacionados
Máquina de pasteurización de leche
Equipo de pasteurización HTST para procesamiento de lácteos y yogur. Capacidad de 200L a 5000L con control de temperatura de precisión.
Línea de producción de yogur
Solución llave en mano completa desde leche cruda hasta yogur envasado. Capacidad diaria de 200L a 5000L con pasteurización integrada.
Tanque de fermentación de yogur
: Tanque de fermentación controlado por temperatura para producción consistente de yogur. Disponible en configuraciones de una o doble cámara.
- Protección de la salud pública: La pasteurización elimina el 99.9% de las bacterias patógenas incluyendo Salmonella, E. coli O157:H7, Listeria monocytogenes y Campylobacter
- Vida útil prolongada: La leche tratada dura mucho más que la leche cruda en refrigeración
- Calidad consistente: El proceso estandarizado asegura características de producto predecibles de lote en lote
- Permite fermentación: Para la producción de yogur y queso, la pasteurización crea un ambiente ideal para las culturas bacterianas beneficiosas
Explicación de la pasteurización HTST
HTST (High-Temperature Short-Time) pasteurization is the most widely used method in commercial dairy processing. This approach heats milk to 72-85°C (161-185°F) for 15-40 segundos, achieving a 5-log reduction in pathogenic microorganisms.
Cómo funciona HTST: El proceso
- Precalentamiento: La leche cruda entra en un intercambiador de calor donde se eleva rápidamente a la temperatura objetivo
- Mantener: La leche mantiene esta temperatura durante el período de retención requerido en un tubo de retención diseñado con precisión
- Enfriamiento inmediato: La leche sometida a calor se enfría rápidamente a 4°C (39°F) para detener cualquier actividad bacteriana restante
- Envasado aséptico: El producto se envasada en envases estériles bajo condiciones controladas
Ventajas de HTST
| Beneficio | Explicación |
|---|---|
| Retención nutricional | Más del 90% de vitaminas y enzimas conservadas en comparación con la leche cruda |
| Sabor fresco | Sabor menos cocido o quemado; más cercano al sabor original de la leche |
| Calidad de proteínas | Las proteínas de suero permanecen funcionales; ideales para la fabricación de yogur y queso |
| Estándar de la industria | Tecnología ampliamente entendida, probada y con equipos establecidos |
| Costo del equipo | Inversión moderada en comparación con sistemas UHT |
For producción de yogur, HTST is the preferred method because the moderate heat treatment denatures whey proteins just enough to improve yogurt texture without compromising the fermentation process. Our milk pasteurizer machines implement this principle using precision PID temperature control (±0.5°C accuracy) to ensure consistent results.
Explicación del procesamiento UHT
UHT (Ultra-High Temperature) processing represents the most aggressive heat treatment in commercial dairy processing. This method heats milk to 135-150°C (275-302°F) for just 2-5 segundos, achieving what the industry calls “commercial sterility.”
Cómo funciona UHT: métodos directos e indirectos
UHT directo
El vapor se inyecta directamente en la leche, logrando un calentamiento ultra rápido en milisegundos. Este método produce un perfil de sabor ligeramente más dulce debido a la caramelización de la lactosa.
UHT indirecto
La leche pasa a través de un intercambiador de calor (placa o tubular) sin contacto directo con vapor. Este método ofrece un mejor control sobre la composición final del producto.
Ventajas del UHT
| Beneficio | Explicación |
|---|---|
| Vida útil prolongada | 6-9 meses a temperatura ambiente; ideal para distribución sin cadena de frío |
| Esterilidad comercial | Todas las bacterias vegetativas y esporas destruidas; no se requiere refrigeración antes de abrir |
| Distribución global | Permite exportación a regiones con infraestructura limitada de almacenamiento en frío |
| Reducción de residuos | Larga vida útil que minimiza el deterioro del producto a lo largo de toda la cadena de suministro |
| Eficiencia de producción | El procesamiento continuo permite una producción de alto volumen |
Diferencias clave entre HTST y UHT
| Aspecto | Pasteurización HTST | Procesamiento UHT |
|---|---|---|
| Temperatura | 72-85°C (161-185°F) | 135-150°C (275-302°F) |
| Tiempo de procesamiento | 15-40 segundos | 2-5 segundos |
| Vida útil | 7-21 días (refrigerado) | 6-9 meses (ambiente) |
| Retención nutricional | Alto (más del 90% de vitaminas conservadas) | Moderado (70-80% de vitaminas) |
| Perfil de sabor | Sabor fresco y natural | Notas de caramelo ligeramente cocidas |
| Funcionalidad de proteínas | Preservado para fermentación | Extremadamente desnaturalizado |
| Requisitos de almacenamiento | Cadena de frío (0-4°C) | Temperatura ambiente (antes de abrir) |
| Inversión en equipo | $8,000-$50,000 | $50,000-$500,000+ |
| Aplicaciones ideales | Leche fresca, yogur, queso, distribución local | Distribución a larga distancia, exportación, productos de vida útil extendida |
¿Qué método es adecuado para su negocio?
Elegir entre HTST y UHT depende de varios factores específicos de su operación. Considere estos escenarios:
Elegir HTST cuando:
- Producción de yogur o productos lácteos fermentados: El calor moderado preserva la funcionalidad de las proteínas necesaria para las culturas bacterianas
- Venta local o regional: Se acepta una vida útil corta cuando los canales de distribución son rápidos
- Priorizando la calidad nutricional: Mayor retención de vitaminas y sabor fresco atraen a consumidores conscientes de la salud
- Operando con capital limitado: Menor inversión en equipo y requisitos de procesamiento más simples
- Sirviendo mercados premium o artesanales: Los consumidores prefieren cada vez más productos lácteos “frescos” etiquetados
Elegir UHT cuando:
- Distribución a mercados remotos o tropicales: El almacenamiento en ambiente elimina la necesidad de costosa cadena de frío
- Exportación internacional de productos lácteos: Vida útil prolongada que permite retrasos en envíos y aduanas
- Producción de leche esterilizada para compradores institucionales: Las escuelas, hospitales y instalaciones militares a menudo requieren UHT
- Priorizando volumen de producción sobre frescura: Procesamiento continuo que permite alta producción
- Operando en regiones con electricidad poco confiableLos productos permanecen seguros sin refrigeración continua
For most small to medium yogurt production lines, HTST pasteurization is the logical choice. It provides the right balance of food safety, nutritional quality, and equipment affordability while setting the foundation for successful yogurt fermentation with your máquina de yogur comercial.
La ciencia detrás de la temperatura y el tiempo
: La relación entre temperatura y tiempo en la pasteurización sigue un principio bien establecido: temperaturas más altas requieren tiempos de exposición más cortos para lograr una destrucción microbiana equivalente. Por eso, tanto HTST como UHT pueden lograr el mismo resultado de seguridad mediante diferentes vías.
Curvas de muerte térmica
Each microorganism has a characteristic thermal death time—the time required at a specific temperature to achieve a given reduction in population. The most heat-resistant pathogen of concern in milk is Coxiella burnetii, the causative agent of Q fever, which requires 60°C for 30 minutes for complete destruction. HTST and UHT protocols are designed to exceed this requirement by a comfortable safety margin.
Impacto en la calidad: por qué importa la temperatura
- Desnaturalización de proteínas de suero: A temperaturas superiores a 70°C, las proteínas de suero (especialmente β-lactoglobulina) comienzan a desplegarse, afectando la textura del yogur y el rendimiento del queso
- Degradación de lactosa: Las temperaturas UHT pueden causar que la lactosa se descomponga en glucosa y galactosa, potencialmente conduciendo a un sabor ligeramente más dulce
- Pérdida de vitaminas: La vitamina C y las vitaminas del grupo B son sensibles al calor; el procesamiento UHT resulta en mayores pérdidas de vitaminas
- Reacción de Maillard: Las reacciones de pardeamiento extremo promueven reacciones de Maillard, contribuyendo al color y sabor característicos de la leche UHT
Para la producción de yogur: el papel crítico de la pasteurización
En la producción de yogur, la pasteurización cumple varias funciones críticas además de la seguridad microbiana:
- Modificación de proteínas: La calefacción controlada despliega las proteínas de suero, permitiéndoles formar una red de gel más firme durante la fermentación
- Eliminación de oxígeno: El oxígeno disuelto se elimina durante el calentamiento, creando condiciones anaeróbicas favorables para las bacterias del yogur
- Liberación de nutrientes: El calor hace que las vitaminas y minerales sean más biodisponibles para el crecimiento bacteriano
- Destrucción de esporas: Elimina esporas bacterianas que podrían germinar y causar deterioro durante la fermentación o almacenamiento
Following pasteurization, homogenization is often applied to reduce fat globule size, preventing cream separation and creating a smoother texture in the final yogurt product.
Preguntas frecuentes: dudas comunes sobre HTST y UHT
¿La pasteurización mata todas las bacterias?
La pasteurización elimina el 99.9% de las bacterias patógenas, logrando lo que los científicos de alimentos llaman una “reducción de 5-log”. Algunas bacterias resistentes al calor y esporas bacterianas sobreviven, pero generalmente no son dañinas y pueden incluso contribuir a las culturas de yogur. Los microorganismos restantes se controlan mediante refrigeración y el ambiente ácido creado durante la fermentación.
¿Qué método es mejor para la producción de yogur?
HTST pasteurization is superior for yogurt production. The moderate temperatures preserve whey protein functionality, which is essential for achieving proper yogurt texture and gel structure. UHT processing denatures proteins too extensively, resulting in poor fermentation characteristics and inferior texture. Most commercial yogurt producers use HTST or vat pasteurization as the foundation for quality yogurt.
¿Por qué la leche UHT tiene un sabor diferente?
: La leche UHT desarrolla un sabor ligeramente “cocido” o “caramelizado” debido a la reacción de Maillard entre aminoácidos y azúcares a temperaturas extremas. Además, la descomposición de lactosa en glucosa y galactosa contribuye a la dulzura. Algunos consumidores prefieren este perfil de sabor, mientras que otros prefieren el sabor más fresco de la leche pasteurizada HTST.
¿Puedo usar equipos HTST para producir leche de calidad UHT?
No, los sistemas HTST y UHT requieren equipos fundamentalmente diferentes diseñados para sus parámetros específicos de temperatura y tiempo. Los sistemas HTST no pueden alcanzar temperaturas UHT, y los sistemas UHT operan a presiones y temperaturas que sobreprocesarían la leche para aplicaciones HTST. Elija su equipo en función de su producto principal y requisitos de mercado.
¿Cuáles son las diferencias en costos operativos?
: Los sistemas HTST generalmente tienen menor consumo de energía debido a temperaturas de operación más bajas, aunque requieren refrigeración continua. Los sistemas UHT consumen más energía para generación de vapor y envasado aséptico, pero eliminan costos de cadena de frío. Para operaciones a pequeña escala, HTST suele ofrecer mejores economías; para producción orientada a exportación a gran escala, las ventajas de distribución del UHT pueden superar los costos de procesamiento más altos.
Productos relacionados
Máquina de pasteurización de leche
Equipo de pasteurización HTST para procesamiento de lácteos y yogur. Capacidad de 200L a 5000L con control de temperatura de precisión.
Línea de producción de yogur
Solución llave en mano completa desde leche cruda hasta yogur envasado. Capacidad diaria de 200L a 5000L con pasteurización integrada.
Tanque de fermentación de yogur
: Tanque de fermentación controlado por temperatura para producción consistente de yogur. Disponible en configuraciones de una o doble cámara.
- Protección de la salud pública: La pasteurización elimina el 99.9% de las bacterias patógenas incluyendo Salmonella, E. coli O157:H7, Listeria monocytogenes y Campylobacter
- Vida útil prolongada: La leche tratada dura mucho más que la leche cruda en refrigeración
- Calidad consistente: El proceso estandarizado asegura características de producto predecibles de lote en lote
- Permite fermentación: Para la producción de yogur y queso, la pasteurización crea un ambiente ideal para las culturas bacterianas beneficiosas
Explicación de la pasteurización HTST
HTST (High-Temperature Short-Time) pasteurization is the most widely used method in commercial dairy processing. This approach heats milk to 72-85°C (161-185°F) for 15-40 segundos, achieving a 5-log reduction in pathogenic microorganisms.
Cómo funciona HTST: El proceso
- Precalentamiento: La leche cruda entra en un intercambiador de calor donde se eleva rápidamente a la temperatura objetivo
- Mantener: La leche mantiene esta temperatura durante el período de retención requerido en un tubo de retención diseñado con precisión
- Enfriamiento inmediato: La leche sometida a calor se enfría rápidamente a 4°C (39°F) para detener cualquier actividad bacteriana restante
- Envasado aséptico: El producto se envasada en envases estériles bajo condiciones controladas
Ventajas de HTST
| Beneficio | Explicación |
|---|---|
| Retención nutricional | Más del 90% de vitaminas y enzimas conservadas en comparación con la leche cruda |
| Sabor fresco | Sabor menos cocido o quemado; más cercano al sabor original de la leche |
| Calidad de proteínas | Las proteínas de suero permanecen funcionales; ideales para la fabricación de yogur y queso |
| Estándar de la industria | Tecnología ampliamente entendida, probada y con equipos establecidos |
| Costo del equipo | Inversión moderada en comparación con sistemas UHT |
For producción de yogur, HTST is the preferred method because the moderate heat treatment denatures whey proteins just enough to improve yogurt texture without compromising the fermentation process. Our milk pasteurizer machines implement this principle using precision PID temperature control (±0.5°C accuracy) to ensure consistent results.
Explicación del procesamiento UHT
UHT (Ultra-High Temperature) processing represents the most aggressive heat treatment in commercial dairy processing. This method heats milk to 135-150°C (275-302°F) for just 2-5 segundos, achieving what the industry calls “commercial sterility.”
Cómo funciona UHT: métodos directos e indirectos
UHT directo
El vapor se inyecta directamente en la leche, logrando un calentamiento ultra rápido en milisegundos. Este método produce un perfil de sabor ligeramente más dulce debido a la caramelización de la lactosa.
UHT indirecto
La leche pasa a través de un intercambiador de calor (placa o tubular) sin contacto directo con vapor. Este método ofrece un mejor control sobre la composición final del producto.
Ventajas del UHT
| Beneficio | Explicación |
|---|---|
| Vida útil prolongada | 6-9 meses a temperatura ambiente; ideal para distribución sin cadena de frío |
| Esterilidad comercial | Todas las bacterias vegetativas y esporas destruidas; no se requiere refrigeración antes de abrir |
| Distribución global | Permite exportación a regiones con infraestructura limitada de almacenamiento en frío |
| Reducción de residuos | Larga vida útil que minimiza el deterioro del producto a lo largo de toda la cadena de suministro |
| Eficiencia de producción | El procesamiento continuo permite una producción de alto volumen |
Diferencias clave entre HTST y UHT
| Aspecto | Pasteurización HTST | Procesamiento UHT |
|---|---|---|
| Temperatura | 72-85°C (161-185°F) | 135-150°C (275-302°F) |
| Tiempo de procesamiento | 15-40 segundos | 2-5 segundos |
| Vida útil | 7-21 días (refrigerado) | 6-9 meses (ambiente) |
| Retención nutricional | Alto (más del 90% de vitaminas conservadas) | Moderado (70-80% de vitaminas) |
| Perfil de sabor | Sabor fresco y natural | Notas de caramelo ligeramente cocidas |
| Funcionalidad de proteínas | Preservado para fermentación | Extremadamente desnaturalizado |
| Requisitos de almacenamiento | Cadena de frío (0-4°C) | Temperatura ambiente (antes de abrir) |
| Inversión en equipo | $8,000-$50,000 | $50,000-$500,000+ |
| Aplicaciones ideales | Leche fresca, yogur, queso, distribución local | Distribución a larga distancia, exportación, productos de vida útil extendida |
¿Qué método es adecuado para su negocio?
Elegir entre HTST y UHT depende de varios factores específicos de su operación. Considere estos escenarios:
Elegir HTST cuando:
- Producción de yogur o productos lácteos fermentados: El calor moderado preserva la funcionalidad de las proteínas necesaria para las culturas bacterianas
- Venta local o regional: Se acepta una vida útil corta cuando los canales de distribución son rápidos
- Priorizando la calidad nutricional: Mayor retención de vitaminas y sabor fresco atraen a consumidores conscientes de la salud
- Operando con capital limitado: Menor inversión en equipo y requisitos de procesamiento más simples
- Sirviendo mercados premium o artesanales: Los consumidores prefieren cada vez más productos lácteos “frescos” etiquetados
Elegir UHT cuando:
- Distribución a mercados remotos o tropicales: El almacenamiento en ambiente elimina la necesidad de costosa cadena de frío
- Exportación internacional de productos lácteos: Vida útil prolongada que permite retrasos en envíos y aduanas
- Producción de leche esterilizada para compradores institucionales: Las escuelas, hospitales y instalaciones militares a menudo requieren UHT
- Priorizando volumen de producción sobre frescura: Procesamiento continuo que permite alta producción
- Operando en regiones con electricidad poco confiableLos productos permanecen seguros sin refrigeración continua
For most small to medium yogurt production lines, HTST pasteurization is the logical choice. It provides the right balance of food safety, nutritional quality, and equipment affordability while setting the foundation for successful yogurt fermentation with your máquina de yogur comercial.
La ciencia detrás de la temperatura y el tiempo
: La relación entre temperatura y tiempo en la pasteurización sigue un principio bien establecido: temperaturas más altas requieren tiempos de exposición más cortos para lograr una destrucción microbiana equivalente. Por eso, tanto HTST como UHT pueden lograr el mismo resultado de seguridad mediante diferentes vías.
Curvas de muerte térmica
Each microorganism has a characteristic thermal death time—the time required at a specific temperature to achieve a given reduction in population. The most heat-resistant pathogen of concern in milk is Coxiella burnetii, the causative agent of Q fever, which requires 60°C for 30 minutes for complete destruction. HTST and UHT protocols are designed to exceed this requirement by a comfortable safety margin.
Impacto en la calidad: por qué importa la temperatura
- Desnaturalización de proteínas de suero: A temperaturas superiores a 70°C, las proteínas de suero (especialmente β-lactoglobulina) comienzan a desplegarse, afectando la textura del yogur y el rendimiento del queso
- Degradación de lactosa: Las temperaturas UHT pueden causar que la lactosa se descomponga en glucosa y galactosa, potencialmente conduciendo a un sabor ligeramente más dulce
- Pérdida de vitaminas: La vitamina C y las vitaminas del grupo B son sensibles al calor; el procesamiento UHT resulta en mayores pérdidas de vitaminas
- Reacción de Maillard: Las reacciones de pardeamiento extremo promueven reacciones de Maillard, contribuyendo al color y sabor característicos de la leche UHT
Para la producción de yogur: el papel crítico de la pasteurización
En la producción de yogur, la pasteurización cumple varias funciones críticas además de la seguridad microbiana:
- Modificación de proteínas: La calefacción controlada despliega las proteínas de suero, permitiéndoles formar una red de gel más firme durante la fermentación
- Eliminación de oxígeno: El oxígeno disuelto se elimina durante el calentamiento, creando condiciones anaeróbicas favorables para las bacterias del yogur
- Liberación de nutrientes: El calor hace que las vitaminas y minerales sean más biodisponibles para el crecimiento bacteriano
- Destrucción de esporas: Elimina esporas bacterianas que podrían germinar y causar deterioro durante la fermentación o almacenamiento
Following pasteurization, homogenization is often applied to reduce fat globule size, preventing cream separation and creating a smoother texture in the final yogurt product.
Preguntas frecuentes: dudas comunes sobre HTST y UHT
¿La pasteurización mata todas las bacterias?
La pasteurización elimina el 99.9% de las bacterias patógenas, logrando lo que los científicos de alimentos llaman una “reducción de 5-log”. Algunas bacterias resistentes al calor y esporas bacterianas sobreviven, pero generalmente no son dañinas y pueden incluso contribuir a las culturas de yogur. Los microorganismos restantes se controlan mediante refrigeración y el ambiente ácido creado durante la fermentación.
¿Qué método es mejor para la producción de yogur?
HTST pasteurization is superior for yogurt production. The moderate temperatures preserve whey protein functionality, which is essential for achieving proper yogurt texture and gel structure. UHT processing denatures proteins too extensively, resulting in poor fermentation characteristics and inferior texture. Most commercial yogurt producers use HTST or vat pasteurization as the foundation for quality yogurt.
¿Por qué la leche UHT tiene un sabor diferente?
: La leche UHT desarrolla un sabor ligeramente “cocido” o “caramelizado” debido a la reacción de Maillard entre aminoácidos y azúcares a temperaturas extremas. Además, la descomposición de lactosa en glucosa y galactosa contribuye a la dulzura. Algunos consumidores prefieren este perfil de sabor, mientras que otros prefieren el sabor más fresco de la leche pasteurizada HTST.
¿Puedo usar equipos HTST para producir leche de calidad UHT?
No, los sistemas HTST y UHT requieren equipos fundamentalmente diferentes diseñados para sus parámetros específicos de temperatura y tiempo. Los sistemas HTST no pueden alcanzar temperaturas UHT, y los sistemas UHT operan a presiones y temperaturas que sobreprocesarían la leche para aplicaciones HTST. Elija su equipo en función de su producto principal y requisitos de mercado.
¿Cuáles son las diferencias en costos operativos?
: Los sistemas HTST generalmente tienen menor consumo de energía debido a temperaturas de operación más bajas, aunque requieren refrigeración continua. Los sistemas UHT consumen más energía para generación de vapor y envasado aséptico, pero eliminan costos de cadena de frío. Para operaciones a pequeña escala, HTST suele ofrecer mejores economías; para producción orientada a exportación a gran escala, las ventajas de distribución del UHT pueden superar los costos de procesamiento más altos.
Productos relacionados
Máquina de pasteurización de leche
Equipo de pasteurización HTST para procesamiento de lácteos y yogur. Capacidad de 200L a 5000L con control de temperatura de precisión.
Línea de producción de yogur
Solución llave en mano completa desde leche cruda hasta yogur envasado. Capacidad diaria de 200L a 5000L con pasteurización integrada.
Tanque de fermentación de yogur
: Tanque de fermentación controlado por temperatura para producción consistente de yogur. Disponible en configuraciones de una o doble cámara.
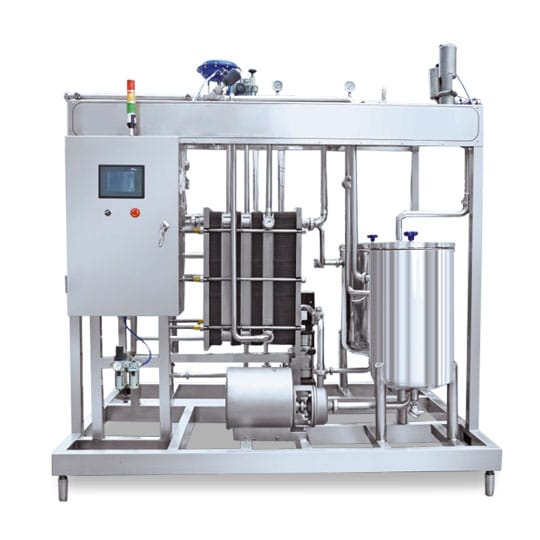
Cómo funciona la pasteurización de leche: HTST vs UHT explicado
La ciencia detrás del procesamiento seguro de lácteos | Compromisos entre temperatura, tiempo y calidad
Whether you’re a dairy farmer diversifying into yogurt production, an entrepreneur building a food processing facility, or simply curious about how milk becomes safe for consumption, understanding pasteurización de la leche is essential. This guide breaks down the two dominant pasteurization methods—HTST and UHT—explaining the science, practical applications, and how to choose the right approach for your business.
¿Qué es la pasteurización?
Pasteurización is a controlled heat treatment process that eliminates harmful pathogenic microorganisms from milk and other liquid foods. Named after French scientist Louis Pasteur, who developed the technique in the 1860s to solve wine spoilage problems, this method has become the global standard for dairy safety.
El principio fundamental es sencillo: aplicar suficiente calor para destruir las bacterias causantes de enfermedades mientras se minimiza el daño a la calidad nutricional, sabor y propiedades funcionales del producto. El desafío radica en encontrar el equilibrio preciso entre seguridad alimentaria y calidad del producto—un equilibrio que varía según su aplicación prevista.
Por qué importa la pasteurización en productos lácteos
- Protección de la salud pública: La pasteurización elimina el 99.9% de las bacterias patógenas incluyendo Salmonella, E. coli O157:H7, Listeria monocytogenes y Campylobacter
- Vida útil prolongada: La leche tratada dura mucho más que la leche cruda en refrigeración
- Calidad consistente: El proceso estandarizado asegura características de producto predecibles de lote en lote
- Permite fermentación: Para la producción de yogur y queso, la pasteurización crea un ambiente ideal para las culturas bacterianas beneficiosas
Explicación de la pasteurización HTST
HTST (High-Temperature Short-Time) pasteurization is the most widely used method in commercial dairy processing. This approach heats milk to 72-85°C (161-185°F) for 15-40 segundos, achieving a 5-log reduction in pathogenic microorganisms.
Cómo funciona HTST: El proceso
- Precalentamiento: La leche cruda entra en un intercambiador de calor donde se eleva rápidamente a la temperatura objetivo
- Mantener: La leche mantiene esta temperatura durante el período de retención requerido en un tubo de retención diseñado con precisión
- Enfriamiento inmediato: La leche sometida a calor se enfría rápidamente a 4°C (39°F) para detener cualquier actividad bacteriana restante
- Envasado aséptico: El producto se envasada en envases estériles bajo condiciones controladas
Ventajas de HTST
| Beneficio | Explicación |
|---|---|
| Retención nutricional | Más del 90% de vitaminas y enzimas conservadas en comparación con la leche cruda |
| Sabor fresco | Sabor menos cocido o quemado; más cercano al sabor original de la leche |
| Calidad de proteínas | Las proteínas de suero permanecen funcionales; ideales para la fabricación de yogur y queso |
| Estándar de la industria | Tecnología ampliamente entendida, probada y con equipos establecidos |
| Costo del equipo | Inversión moderada en comparación con sistemas UHT |
For producción de yogur, HTST is the preferred method because the moderate heat treatment denatures whey proteins just enough to improve yogurt texture without compromising the fermentation process. Our milk pasteurizer machines implement this principle using precision PID temperature control (±0.5°C accuracy) to ensure consistent results.
Explicación del procesamiento UHT
UHT (Ultra-High Temperature) processing represents the most aggressive heat treatment in commercial dairy processing. This method heats milk to 135-150°C (275-302°F) for just 2-5 segundos, achieving what the industry calls “commercial sterility.”
Cómo funciona UHT: métodos directos e indirectos
UHT directo
El vapor se inyecta directamente en la leche, logrando un calentamiento ultra rápido en milisegundos. Este método produce un perfil de sabor ligeramente más dulce debido a la caramelización de la lactosa.
UHT indirecto
La leche pasa a través de un intercambiador de calor (placa o tubular) sin contacto directo con vapor. Este método ofrece un mejor control sobre la composición final del producto.
Ventajas del UHT
| Beneficio | Explicación |
|---|---|
| Vida útil prolongada | 6-9 meses a temperatura ambiente; ideal para distribución sin cadena de frío |
| Esterilidad comercial | Todas las bacterias vegetativas y esporas destruidas; no se requiere refrigeración antes de abrir |
| Distribución global | Permite exportación a regiones con infraestructura limitada de almacenamiento en frío |
| Reducción de residuos | Larga vida útil que minimiza el deterioro del producto a lo largo de toda la cadena de suministro |
| Eficiencia de producción | El procesamiento continuo permite una producción de alto volumen |
Diferencias clave entre HTST y UHT
| Aspecto | Pasteurización HTST | Procesamiento UHT |
|---|---|---|
| Temperatura | 72-85°C (161-185°F) | 135-150°C (275-302°F) |
| Tiempo de procesamiento | 15-40 segundos | 2-5 segundos |
| Vida útil | 7-21 días (refrigerado) | 6-9 meses (ambiente) |
| Retención nutricional | Alto (más del 90% de vitaminas conservadas) | Moderado (70-80% de vitaminas) |
| Perfil de sabor | Sabor fresco y natural | Notas de caramelo ligeramente cocidas |
| Funcionalidad de proteínas | Preservado para fermentación | Extremadamente desnaturalizado |
| Requisitos de almacenamiento | Cadena de frío (0-4°C) | Temperatura ambiente (antes de abrir) |
| Inversión en equipo | $8,000-$50,000 | $50,000-$500,000+ |
| Aplicaciones ideales | Leche fresca, yogur, queso, distribución local | Distribución a larga distancia, exportación, productos de vida útil extendida |
¿Qué método es adecuado para su negocio?
Elegir entre HTST y UHT depende de varios factores específicos de su operación. Considere estos escenarios:
Elegir HTST cuando:
- Producción de yogur o productos lácteos fermentados: El calor moderado preserva la funcionalidad de las proteínas necesaria para las culturas bacterianas
- Venta local o regional: Se acepta una vida útil corta cuando los canales de distribución son rápidos
- Priorizando la calidad nutricional: Mayor retención de vitaminas y sabor fresco atraen a consumidores conscientes de la salud
- Operando con capital limitado: Menor inversión en equipo y requisitos de procesamiento más simples
- Sirviendo mercados premium o artesanales: Los consumidores prefieren cada vez más productos lácteos “frescos” etiquetados
Elegir UHT cuando:
- Distribución a mercados remotos o tropicales: El almacenamiento en ambiente elimina la necesidad de costosa cadena de frío
- Exportación internacional de productos lácteos: Vida útil prolongada que permite retrasos en envíos y aduanas
- Producción de leche esterilizada para compradores institucionales: Las escuelas, hospitales y instalaciones militares a menudo requieren UHT
- Priorizando volumen de producción sobre frescura: Procesamiento continuo que permite alta producción
- Operando en regiones con electricidad poco confiableLos productos permanecen seguros sin refrigeración continua
For most small to medium yogurt production lines, HTST pasteurization is the logical choice. It provides the right balance of food safety, nutritional quality, and equipment affordability while setting the foundation for successful yogurt fermentation with your máquina de yogur comercial.
La ciencia detrás de la temperatura y el tiempo
: La relación entre temperatura y tiempo en la pasteurización sigue un principio bien establecido: temperaturas más altas requieren tiempos de exposición más cortos para lograr una destrucción microbiana equivalente. Por eso, tanto HTST como UHT pueden lograr el mismo resultado de seguridad mediante diferentes vías.
Curvas de muerte térmica
Each microorganism has a characteristic thermal death time—the time required at a specific temperature to achieve a given reduction in population. The most heat-resistant pathogen of concern in milk is Coxiella burnetii, the causative agent of Q fever, which requires 60°C for 30 minutes for complete destruction. HTST and UHT protocols are designed to exceed this requirement by a comfortable safety margin.
Impacto en la calidad: por qué importa la temperatura
- Desnaturalización de proteínas de suero: A temperaturas superiores a 70°C, las proteínas de suero (especialmente β-lactoglobulina) comienzan a desplegarse, afectando la textura del yogur y el rendimiento del queso
- Degradación de lactosa: Las temperaturas UHT pueden causar que la lactosa se descomponga en glucosa y galactosa, potencialmente conduciendo a un sabor ligeramente más dulce
- Pérdida de vitaminas: La vitamina C y las vitaminas del grupo B son sensibles al calor; el procesamiento UHT resulta en mayores pérdidas de vitaminas
- Reacción de Maillard: Las reacciones de pardeamiento extremo promueven reacciones de Maillard, contribuyendo al color y sabor característicos de la leche UHT
Para la producción de yogur: el papel crítico de la pasteurización
En la producción de yogur, la pasteurización cumple varias funciones críticas además de la seguridad microbiana:
- Modificación de proteínas: La calefacción controlada despliega las proteínas de suero, permitiéndoles formar una red de gel más firme durante la fermentación
- Eliminación de oxígeno: El oxígeno disuelto se elimina durante el calentamiento, creando condiciones anaeróbicas favorables para las bacterias del yogur
- Liberación de nutrientes: El calor hace que las vitaminas y minerales sean más biodisponibles para el crecimiento bacteriano
- Destrucción de esporas: Elimina esporas bacterianas que podrían germinar y causar deterioro durante la fermentación o almacenamiento
Following pasteurization, homogenization is often applied to reduce fat globule size, preventing cream separation and creating a smoother texture in the final yogurt product.
Preguntas frecuentes: dudas comunes sobre HTST y UHT
¿La pasteurización mata todas las bacterias?
La pasteurización elimina el 99.9% de las bacterias patógenas, logrando lo que los científicos de alimentos llaman una “reducción de 5-log”. Algunas bacterias resistentes al calor y esporas bacterianas sobreviven, pero generalmente no son dañinas y pueden incluso contribuir a las culturas de yogur. Los microorganismos restantes se controlan mediante refrigeración y el ambiente ácido creado durante la fermentación.
¿Qué método es mejor para la producción de yogur?
HTST pasteurization is superior for yogurt production. The moderate temperatures preserve whey protein functionality, which is essential for achieving proper yogurt texture and gel structure. UHT processing denatures proteins too extensively, resulting in poor fermentation characteristics and inferior texture. Most commercial yogurt producers use HTST or vat pasteurization as the foundation for quality yogurt.
¿Por qué la leche UHT tiene un sabor diferente?
: La leche UHT desarrolla un sabor ligeramente “cocido” o “caramelizado” debido a la reacción de Maillard entre aminoácidos y azúcares a temperaturas extremas. Además, la descomposición de lactosa en glucosa y galactosa contribuye a la dulzura. Algunos consumidores prefieren este perfil de sabor, mientras que otros prefieren el sabor más fresco de la leche pasteurizada HTST.
¿Puedo usar equipos HTST para producir leche de calidad UHT?
No, los sistemas HTST y UHT requieren equipos fundamentalmente diferentes diseñados para sus parámetros específicos de temperatura y tiempo. Los sistemas HTST no pueden alcanzar temperaturas UHT, y los sistemas UHT operan a presiones y temperaturas que sobreprocesarían la leche para aplicaciones HTST. Elija su equipo en función de su producto principal y requisitos de mercado.
¿Cuáles son las diferencias en costos operativos?
: Los sistemas HTST generalmente tienen menor consumo de energía debido a temperaturas de operación más bajas, aunque requieren refrigeración continua. Los sistemas UHT consumen más energía para generación de vapor y envasado aséptico, pero eliminan costos de cadena de frío. Para operaciones a pequeña escala, HTST suele ofrecer mejores economías; para producción orientada a exportación a gran escala, las ventajas de distribución del UHT pueden superar los costos de procesamiento más altos.
Productos relacionados
Máquina de pasteurización de leche
Equipo de pasteurización HTST para procesamiento de lácteos y yogur. Capacidad de 200L a 5000L con control de temperatura de precisión.
Línea de producción de yogur
Solución llave en mano completa desde leche cruda hasta yogur envasado. Capacidad diaria de 200L a 5000L con pasteurización integrada.
Tanque de fermentación de yogur
: Tanque de fermentación controlado por temperatura para producción consistente de yogur. Disponible en configuraciones de una o doble cámara.