Following pasteurization, homogenization is often applied to reduce fat globule size, preventing cream separation and creating a smoother texture in the final yogurt product.
FAQ : Questions courantes sur la HTST et le UHT
La pasteurisation tue-t-elle toutes les bactéries ?
La pasteurisation élimine 99,9 % des bactéries pathogènes, atteignant ce que les scientifiques alimentaires appellent une “réduction de 5 logs”. Certaines bactéries résistantes à la chaleur et spores bactériennes survivent, mais celles-ci ne sont généralement pas nuisibles et peuvent même contribuer aux cultures de yaourt. Les micro-organismes restants sont contrôlés par la réfrigération et l’environnement acide créé lors de la fermentation.
Quelle méthode est la meilleure pour la production de yaourt ?
HTST pasteurization is superior for yogurt production. The moderate temperatures preserve whey protein functionality, which is essential for achieving proper yogurt texture and gel structure. UHT processing denatures proteins too extensively, resulting in poor fermentation characteristics and inferior texture. Most commercial yogurt producers use HTST or vat pasteurization as the foundation for quality yogurt.
Pourquoi le lait UHT a-t-il un goût différent ?
Le lait UHT développe une saveur légèrement “cuite” ou “caramélisée” en raison de la réaction de Maillard entre acides aminés et sucres à des températures extrêmes. De plus, la dégradation du lactose en glucose et galactose contribue à la douceur. Certains consommateurs préfèrent ce profil de saveur, tandis que d’autres préfèrent le goût plus frais du lait pasteurisé HTST.
Puis-je utiliser un équipement HTST pour produire du lait de qualité UHT ?
Non, la HTST et le UHT nécessitent des équipements fondamentalement différents conçus pour leurs paramètres spécifiques de température et de temps. Les systèmes HTST ne peuvent pas atteindre les températures UHT, et les systèmes UHT fonctionnent à des pressions et températures qui surtraiteraient le lait pour une application HTST. Choisissez votre équipement en fonction de votre produit principal et de vos exigences de marché.
Quelles sont les différences de coûts d'exploitation ?
Les systèmes HTST ont généralement une consommation d’énergie inférieure en raison de températures de fonctionnement plus basses, bien qu’ils nécessitent une réfrigération continue. Les systèmes UHT consomment plus d’énergie pour la génération de vapeur et l’emballage aseptique, mais éliminent les coûts liés à la chaîne du froid. Pour les petites opérations, le HTST offre généralement une meilleure économie ; pour une production à grande échelle orientée à l’export, les avantages de distribution du UHT peuvent compenser ses coûts de traitement plus élevés.
Produits associés
Machine à pasteuriser le lait
Équipement de pasteurisation HTST pour la fabrication de yaourt et de produits laitiers. Capacité de 200L à 5000L avec contrôle précis de la température.
Ligne de production de yaourt
Solution clé en main complète du lait cru au yaourt emballé. Capacité quotidienne de 200L à 5000L avec pasteurisation intégrée.
Cuve de fermentation du yaourt
Cuve de fermentation à température contrôlée pour une production de yaourt cohérente. Disponible en configurations simple ou double chambre.
- Modification des protéines: La chaleur contrôlée déploie les protéines de lactosérum, leur permettant de former un réseau de gel plus ferme lors de la fermentation
- Élimination de l’oxygène: L’oxygène dissous est évacué lors du chauffage, créant des conditions anaérobies favorables aux bactéries du yaourt
- Libération de nutriments: La chaleur rend les vitamines et minéraux plus biodisponibles pour la croissance bactérienne
- Destruction des spores: Élimine les spores bactériennes qui pourraient germer et causer une détérioration lors de la fermentation ou du stockage
Following pasteurization, homogenization is often applied to reduce fat globule size, preventing cream separation and creating a smoother texture in the final yogurt product.
FAQ : Questions courantes sur la HTST et le UHT
La pasteurisation tue-t-elle toutes les bactéries ?
La pasteurisation élimine 99,9 % des bactéries pathogènes, atteignant ce que les scientifiques alimentaires appellent une “réduction de 5 logs”. Certaines bactéries résistantes à la chaleur et spores bactériennes survivent, mais celles-ci ne sont généralement pas nuisibles et peuvent même contribuer aux cultures de yaourt. Les micro-organismes restants sont contrôlés par la réfrigération et l’environnement acide créé lors de la fermentation.
Quelle méthode est la meilleure pour la production de yaourt ?
HTST pasteurization is superior for yogurt production. The moderate temperatures preserve whey protein functionality, which is essential for achieving proper yogurt texture and gel structure. UHT processing denatures proteins too extensively, resulting in poor fermentation characteristics and inferior texture. Most commercial yogurt producers use HTST or vat pasteurization as the foundation for quality yogurt.
Pourquoi le lait UHT a-t-il un goût différent ?
Le lait UHT développe une saveur légèrement “cuite” ou “caramélisée” en raison de la réaction de Maillard entre acides aminés et sucres à des températures extrêmes. De plus, la dégradation du lactose en glucose et galactose contribue à la douceur. Certains consommateurs préfèrent ce profil de saveur, tandis que d’autres préfèrent le goût plus frais du lait pasteurisé HTST.
Puis-je utiliser un équipement HTST pour produire du lait de qualité UHT ?
Non, la HTST et le UHT nécessitent des équipements fondamentalement différents conçus pour leurs paramètres spécifiques de température et de temps. Les systèmes HTST ne peuvent pas atteindre les températures UHT, et les systèmes UHT fonctionnent à des pressions et températures qui surtraiteraient le lait pour une application HTST. Choisissez votre équipement en fonction de votre produit principal et de vos exigences de marché.
Quelles sont les différences de coûts d'exploitation ?
Les systèmes HTST ont généralement une consommation d’énergie inférieure en raison de températures de fonctionnement plus basses, bien qu’ils nécessitent une réfrigération continue. Les systèmes UHT consomment plus d’énergie pour la génération de vapeur et l’emballage aseptique, mais éliminent les coûts liés à la chaîne du froid. Pour les petites opérations, le HTST offre généralement une meilleure économie ; pour une production à grande échelle orientée à l’export, les avantages de distribution du UHT peuvent compenser ses coûts de traitement plus élevés.
Produits associés
Machine à pasteuriser le lait
Équipement de pasteurisation HTST pour la fabrication de yaourt et de produits laitiers. Capacité de 200L à 5000L avec contrôle précis de la température.
Ligne de production de yaourt
Solution clé en main complète du lait cru au yaourt emballé. Capacité quotidienne de 200L à 5000L avec pasteurisation intégrée.
Cuve de fermentation du yaourt
Cuve de fermentation à température contrôlée pour une production de yaourt cohérente. Disponible en configurations simple ou double chambre.
Pour la production de yaourt : le rôle critique de la pasteurisation
Dans la production de yaourt, la pasteurisation remplit plusieurs fonctions essentielles au-delà de la sécurité microbienne :
- Modification des protéines: La chaleur contrôlée déploie les protéines de lactosérum, leur permettant de former un réseau de gel plus ferme lors de la fermentation
- Élimination de l’oxygène: L’oxygène dissous est évacué lors du chauffage, créant des conditions anaérobies favorables aux bactéries du yaourt
- Libération de nutriments: La chaleur rend les vitamines et minéraux plus biodisponibles pour la croissance bactérienne
- Destruction des spores: Élimine les spores bactériennes qui pourraient germer et causer une détérioration lors de la fermentation ou du stockage
Following pasteurization, homogenization is often applied to reduce fat globule size, preventing cream separation and creating a smoother texture in the final yogurt product.
FAQ : Questions courantes sur la HTST et le UHT
La pasteurisation tue-t-elle toutes les bactéries ?
La pasteurisation élimine 99,9 % des bactéries pathogènes, atteignant ce que les scientifiques alimentaires appellent une “réduction de 5 logs”. Certaines bactéries résistantes à la chaleur et spores bactériennes survivent, mais celles-ci ne sont généralement pas nuisibles et peuvent même contribuer aux cultures de yaourt. Les micro-organismes restants sont contrôlés par la réfrigération et l’environnement acide créé lors de la fermentation.
Quelle méthode est la meilleure pour la production de yaourt ?
HTST pasteurization is superior for yogurt production. The moderate temperatures preserve whey protein functionality, which is essential for achieving proper yogurt texture and gel structure. UHT processing denatures proteins too extensively, resulting in poor fermentation characteristics and inferior texture. Most commercial yogurt producers use HTST or vat pasteurization as the foundation for quality yogurt.
Pourquoi le lait UHT a-t-il un goût différent ?
Le lait UHT développe une saveur légèrement “cuite” ou “caramélisée” en raison de la réaction de Maillard entre acides aminés et sucres à des températures extrêmes. De plus, la dégradation du lactose en glucose et galactose contribue à la douceur. Certains consommateurs préfèrent ce profil de saveur, tandis que d’autres préfèrent le goût plus frais du lait pasteurisé HTST.
Puis-je utiliser un équipement HTST pour produire du lait de qualité UHT ?
Non, la HTST et le UHT nécessitent des équipements fondamentalement différents conçus pour leurs paramètres spécifiques de température et de temps. Les systèmes HTST ne peuvent pas atteindre les températures UHT, et les systèmes UHT fonctionnent à des pressions et températures qui surtraiteraient le lait pour une application HTST. Choisissez votre équipement en fonction de votre produit principal et de vos exigences de marché.
Quelles sont les différences de coûts d'exploitation ?
Les systèmes HTST ont généralement une consommation d’énergie inférieure en raison de températures de fonctionnement plus basses, bien qu’ils nécessitent une réfrigération continue. Les systèmes UHT consomment plus d’énergie pour la génération de vapeur et l’emballage aseptique, mais éliminent les coûts liés à la chaîne du froid. Pour les petites opérations, le HTST offre généralement une meilleure économie ; pour une production à grande échelle orientée à l’export, les avantages de distribution du UHT peuvent compenser ses coûts de traitement plus élevés.
Produits associés
Machine à pasteuriser le lait
Équipement de pasteurisation HTST pour la fabrication de yaourt et de produits laitiers. Capacité de 200L à 5000L avec contrôle précis de la température.
Ligne de production de yaourt
Solution clé en main complète du lait cru au yaourt emballé. Capacité quotidienne de 200L à 5000L avec pasteurisation intégrée.
Cuve de fermentation du yaourt
Cuve de fermentation à température contrôlée pour une production de yaourt cohérente. Disponible en configurations simple ou double chambre.
- Dénaturation des protéines de lactosérum: À des températures supérieures à 70°C, les protéines de lactosérum (notamment β-lactoglobuline) commencent à se déplier, affectant la texture du yaourt et le rendement en fromage
- Dégradation du lactose: Les températures UHT peuvent décomposer le lactose en glucose et galactose, ce qui peut entraîner un goût légèrement plus sucré
- Perte de vitamines: La vitamine C et les vitamines du groupe B sont sensibles à la chaleur ; le traitement UHT entraîne une perte accrue de vitamines
- Réaction de Maillard: La chaleur extrême favorise les réactions de brunissement, contribuant à la couleur et à la saveur caractéristiques du lait UHT
Pour la production de yaourt : le rôle critique de la pasteurisation
Dans la production de yaourt, la pasteurisation remplit plusieurs fonctions essentielles au-delà de la sécurité microbienne :
- Modification des protéines: La chaleur contrôlée déploie les protéines de lactosérum, leur permettant de former un réseau de gel plus ferme lors de la fermentation
- Élimination de l’oxygène: L’oxygène dissous est évacué lors du chauffage, créant des conditions anaérobies favorables aux bactéries du yaourt
- Libération de nutriments: La chaleur rend les vitamines et minéraux plus biodisponibles pour la croissance bactérienne
- Destruction des spores: Élimine les spores bactériennes qui pourraient germer et causer une détérioration lors de la fermentation ou du stockage
Following pasteurization, homogenization is often applied to reduce fat globule size, preventing cream separation and creating a smoother texture in the final yogurt product.
FAQ : Questions courantes sur la HTST et le UHT
La pasteurisation tue-t-elle toutes les bactéries ?
La pasteurisation élimine 99,9 % des bactéries pathogènes, atteignant ce que les scientifiques alimentaires appellent une “réduction de 5 logs”. Certaines bactéries résistantes à la chaleur et spores bactériennes survivent, mais celles-ci ne sont généralement pas nuisibles et peuvent même contribuer aux cultures de yaourt. Les micro-organismes restants sont contrôlés par la réfrigération et l’environnement acide créé lors de la fermentation.
Quelle méthode est la meilleure pour la production de yaourt ?
HTST pasteurization is superior for yogurt production. The moderate temperatures preserve whey protein functionality, which is essential for achieving proper yogurt texture and gel structure. UHT processing denatures proteins too extensively, resulting in poor fermentation characteristics and inferior texture. Most commercial yogurt producers use HTST or vat pasteurization as the foundation for quality yogurt.
Pourquoi le lait UHT a-t-il un goût différent ?
Le lait UHT développe une saveur légèrement “cuite” ou “caramélisée” en raison de la réaction de Maillard entre acides aminés et sucres à des températures extrêmes. De plus, la dégradation du lactose en glucose et galactose contribue à la douceur. Certains consommateurs préfèrent ce profil de saveur, tandis que d’autres préfèrent le goût plus frais du lait pasteurisé HTST.
Puis-je utiliser un équipement HTST pour produire du lait de qualité UHT ?
Non, la HTST et le UHT nécessitent des équipements fondamentalement différents conçus pour leurs paramètres spécifiques de température et de temps. Les systèmes HTST ne peuvent pas atteindre les températures UHT, et les systèmes UHT fonctionnent à des pressions et températures qui surtraiteraient le lait pour une application HTST. Choisissez votre équipement en fonction de votre produit principal et de vos exigences de marché.
Quelles sont les différences de coûts d'exploitation ?
Les systèmes HTST ont généralement une consommation d’énergie inférieure en raison de températures de fonctionnement plus basses, bien qu’ils nécessitent une réfrigération continue. Les systèmes UHT consomment plus d’énergie pour la génération de vapeur et l’emballage aseptique, mais éliminent les coûts liés à la chaîne du froid. Pour les petites opérations, le HTST offre généralement une meilleure économie ; pour une production à grande échelle orientée à l’export, les avantages de distribution du UHT peuvent compenser ses coûts de traitement plus élevés.
Produits associés
Machine à pasteuriser le lait
Équipement de pasteurisation HTST pour la fabrication de yaourt et de produits laitiers. Capacité de 200L à 5000L avec contrôle précis de la température.
Ligne de production de yaourt
Solution clé en main complète du lait cru au yaourt emballé. Capacité quotidienne de 200L à 5000L avec pasteurisation intégrée.
Cuve de fermentation du yaourt
Cuve de fermentation à température contrôlée pour une production de yaourt cohérente. Disponible en configurations simple ou double chambre.
- Dénaturation des protéines de lactosérum: À des températures supérieures à 70°C, les protéines de lactosérum (notamment β-lactoglobuline) commencent à se déplier, affectant la texture du yaourt et le rendement en fromage
- Dégradation du lactose: Les températures UHT peuvent décomposer le lactose en glucose et galactose, ce qui peut entraîner un goût légèrement plus sucré
- Perte de vitamines: La vitamine C et les vitamines du groupe B sont sensibles à la chaleur ; le traitement UHT entraîne une perte accrue de vitamines
- Réaction de Maillard: La chaleur extrême favorise les réactions de brunissement, contribuant à la couleur et à la saveur caractéristiques du lait UHT
Pour la production de yaourt : le rôle critique de la pasteurisation
Dans la production de yaourt, la pasteurisation remplit plusieurs fonctions essentielles au-delà de la sécurité microbienne :
- Modification des protéines: La chaleur contrôlée déploie les protéines de lactosérum, leur permettant de former un réseau de gel plus ferme lors de la fermentation
- Élimination de l’oxygène: L’oxygène dissous est évacué lors du chauffage, créant des conditions anaérobies favorables aux bactéries du yaourt
- Libération de nutriments: La chaleur rend les vitamines et minéraux plus biodisponibles pour la croissance bactérienne
- Destruction des spores: Élimine les spores bactériennes qui pourraient germer et causer une détérioration lors de la fermentation ou du stockage
Following pasteurization, homogenization is often applied to reduce fat globule size, preventing cream separation and creating a smoother texture in the final yogurt product.
FAQ : Questions courantes sur la HTST et le UHT
La pasteurisation tue-t-elle toutes les bactéries ?
La pasteurisation élimine 99,9 % des bactéries pathogènes, atteignant ce que les scientifiques alimentaires appellent une “réduction de 5 logs”. Certaines bactéries résistantes à la chaleur et spores bactériennes survivent, mais celles-ci ne sont généralement pas nuisibles et peuvent même contribuer aux cultures de yaourt. Les micro-organismes restants sont contrôlés par la réfrigération et l’environnement acide créé lors de la fermentation.
Quelle méthode est la meilleure pour la production de yaourt ?
HTST pasteurization is superior for yogurt production. The moderate temperatures preserve whey protein functionality, which is essential for achieving proper yogurt texture and gel structure. UHT processing denatures proteins too extensively, resulting in poor fermentation characteristics and inferior texture. Most commercial yogurt producers use HTST or vat pasteurization as the foundation for quality yogurt.
Pourquoi le lait UHT a-t-il un goût différent ?
Le lait UHT développe une saveur légèrement “cuite” ou “caramélisée” en raison de la réaction de Maillard entre acides aminés et sucres à des températures extrêmes. De plus, la dégradation du lactose en glucose et galactose contribue à la douceur. Certains consommateurs préfèrent ce profil de saveur, tandis que d’autres préfèrent le goût plus frais du lait pasteurisé HTST.
Puis-je utiliser un équipement HTST pour produire du lait de qualité UHT ?
Non, la HTST et le UHT nécessitent des équipements fondamentalement différents conçus pour leurs paramètres spécifiques de température et de temps. Les systèmes HTST ne peuvent pas atteindre les températures UHT, et les systèmes UHT fonctionnent à des pressions et températures qui surtraiteraient le lait pour une application HTST. Choisissez votre équipement en fonction de votre produit principal et de vos exigences de marché.
Quelles sont les différences de coûts d'exploitation ?
Les systèmes HTST ont généralement une consommation d’énergie inférieure en raison de températures de fonctionnement plus basses, bien qu’ils nécessitent une réfrigération continue. Les systèmes UHT consomment plus d’énergie pour la génération de vapeur et l’emballage aseptique, mais éliminent les coûts liés à la chaîne du froid. Pour les petites opérations, le HTST offre généralement une meilleure économie ; pour une production à grande échelle orientée à l’export, les avantages de distribution du UHT peuvent compenser ses coûts de traitement plus élevés.
Produits associés
Machine à pasteuriser le lait
Équipement de pasteurisation HTST pour la fabrication de yaourt et de produits laitiers. Capacité de 200L à 5000L avec contrôle précis de la température.
Ligne de production de yaourt
Solution clé en main complète du lait cru au yaourt emballé. Capacité quotidienne de 200L à 5000L avec pasteurisation intégrée.
Cuve de fermentation du yaourt
Cuve de fermentation à température contrôlée pour une production de yaourt cohérente. Disponible en configurations simple ou double chambre.
- Distribution vers des marchés éloignés ou tropicaux: Le stockage en ambiance permet d’éliminer les coûts coûteux de la chaîne du froid
- Exportation de produits laitiers à l’internationalUne longue durée de conservation permet de gérer les retards d’expédition et de dédouanement
- Production de lait stable pour une distribution institutionnelle: Les écoles, hôpitaux et installations militaires nécessitent souvent le UHT
- Prioriser le volume de production plutôt que la fraîcheur: La transformation continue permet un débit élevé
- Fonctionnement dans des régions avec une électricité peu fiable: Les produits restent sûrs sans réfrigération continue
For most small to medium yogurt production lines, HTST pasteurization is the logical choice. It provides the right balance of food safety, nutritional quality, and equipment affordability while setting the foundation for successful yogurt fermentation with your machine à yaourt professionnelle.
La science derrière la température et le temps
La relation entre température et temps en pasteurisation suit un principe bien établi : des températures plus élevées nécessitent des temps d’exposition plus courts pour atteindre une destruction microbienne équivalente. C’est pourquoi la HTST et le UHT peuvent atteindre le même résultat de sécurité par des voies différentes.
Courbes de mortalité thermique
Each microorganism has a characteristic thermal death time—the time required at a specific temperature to achieve a given reduction in population. The most heat-resistant pathogen of concern in milk is Coxiella burnetii, the causative agent of Q fever, which requires 60°C for 30 minutes for complete destruction. HTST and UHT protocols are designed to exceed this requirement by a comfortable safety margin.
Impact sur la qualité : pourquoi la température est importante
- Dénaturation des protéines de lactosérum: À des températures supérieures à 70°C, les protéines de lactosérum (notamment β-lactoglobuline) commencent à se déplier, affectant la texture du yaourt et le rendement en fromage
- Dégradation du lactose: Les températures UHT peuvent décomposer le lactose en glucose et galactose, ce qui peut entraîner un goût légèrement plus sucré
- Perte de vitamines: La vitamine C et les vitamines du groupe B sont sensibles à la chaleur ; le traitement UHT entraîne une perte accrue de vitamines
- Réaction de Maillard: La chaleur extrême favorise les réactions de brunissement, contribuant à la couleur et à la saveur caractéristiques du lait UHT
Pour la production de yaourt : le rôle critique de la pasteurisation
Dans la production de yaourt, la pasteurisation remplit plusieurs fonctions essentielles au-delà de la sécurité microbienne :
- Modification des protéines: La chaleur contrôlée déploie les protéines de lactosérum, leur permettant de former un réseau de gel plus ferme lors de la fermentation
- Élimination de l’oxygène: L’oxygène dissous est évacué lors du chauffage, créant des conditions anaérobies favorables aux bactéries du yaourt
- Libération de nutriments: La chaleur rend les vitamines et minéraux plus biodisponibles pour la croissance bactérienne
- Destruction des spores: Élimine les spores bactériennes qui pourraient germer et causer une détérioration lors de la fermentation ou du stockage
Following pasteurization, homogenization is often applied to reduce fat globule size, preventing cream separation and creating a smoother texture in the final yogurt product.
FAQ : Questions courantes sur la HTST et le UHT
La pasteurisation tue-t-elle toutes les bactéries ?
La pasteurisation élimine 99,9 % des bactéries pathogènes, atteignant ce que les scientifiques alimentaires appellent une “réduction de 5 logs”. Certaines bactéries résistantes à la chaleur et spores bactériennes survivent, mais celles-ci ne sont généralement pas nuisibles et peuvent même contribuer aux cultures de yaourt. Les micro-organismes restants sont contrôlés par la réfrigération et l’environnement acide créé lors de la fermentation.
Quelle méthode est la meilleure pour la production de yaourt ?
HTST pasteurization is superior for yogurt production. The moderate temperatures preserve whey protein functionality, which is essential for achieving proper yogurt texture and gel structure. UHT processing denatures proteins too extensively, resulting in poor fermentation characteristics and inferior texture. Most commercial yogurt producers use HTST or vat pasteurization as the foundation for quality yogurt.
Pourquoi le lait UHT a-t-il un goût différent ?
Le lait UHT développe une saveur légèrement “cuite” ou “caramélisée” en raison de la réaction de Maillard entre acides aminés et sucres à des températures extrêmes. De plus, la dégradation du lactose en glucose et galactose contribue à la douceur. Certains consommateurs préfèrent ce profil de saveur, tandis que d’autres préfèrent le goût plus frais du lait pasteurisé HTST.
Puis-je utiliser un équipement HTST pour produire du lait de qualité UHT ?
Non, la HTST et le UHT nécessitent des équipements fondamentalement différents conçus pour leurs paramètres spécifiques de température et de temps. Les systèmes HTST ne peuvent pas atteindre les températures UHT, et les systèmes UHT fonctionnent à des pressions et températures qui surtraiteraient le lait pour une application HTST. Choisissez votre équipement en fonction de votre produit principal et de vos exigences de marché.
Quelles sont les différences de coûts d'exploitation ?
Les systèmes HTST ont généralement une consommation d’énergie inférieure en raison de températures de fonctionnement plus basses, bien qu’ils nécessitent une réfrigération continue. Les systèmes UHT consomment plus d’énergie pour la génération de vapeur et l’emballage aseptique, mais éliminent les coûts liés à la chaîne du froid. Pour les petites opérations, le HTST offre généralement une meilleure économie ; pour une production à grande échelle orientée à l’export, les avantages de distribution du UHT peuvent compenser ses coûts de traitement plus élevés.
Produits associés
Machine à pasteuriser le lait
Équipement de pasteurisation HTST pour la fabrication de yaourt et de produits laitiers. Capacité de 200L à 5000L avec contrôle précis de la température.
Ligne de production de yaourt
Solution clé en main complète du lait cru au yaourt emballé. Capacité quotidienne de 200L à 5000L avec pasteurisation intégrée.
Cuve de fermentation du yaourt
Cuve de fermentation à température contrôlée pour une production de yaourt cohérente. Disponible en configurations simple ou double chambre.
- Distribution vers des marchés éloignés ou tropicaux: Le stockage en ambiance permet d’éliminer les coûts coûteux de la chaîne du froid
- Exportation de produits laitiers à l’internationalUne longue durée de conservation permet de gérer les retards d’expédition et de dédouanement
- Production de lait stable pour une distribution institutionnelle: Les écoles, hôpitaux et installations militaires nécessitent souvent le UHT
- Prioriser le volume de production plutôt que la fraîcheur: La transformation continue permet un débit élevé
- Fonctionnement dans des régions avec une électricité peu fiable: Les produits restent sûrs sans réfrigération continue
For most small to medium yogurt production lines, HTST pasteurization is the logical choice. It provides the right balance of food safety, nutritional quality, and equipment affordability while setting the foundation for successful yogurt fermentation with your machine à yaourt professionnelle.
La science derrière la température et le temps
La relation entre température et temps en pasteurisation suit un principe bien établi : des températures plus élevées nécessitent des temps d’exposition plus courts pour atteindre une destruction microbienne équivalente. C’est pourquoi la HTST et le UHT peuvent atteindre le même résultat de sécurité par des voies différentes.
Courbes de mortalité thermique
Each microorganism has a characteristic thermal death time—the time required at a specific temperature to achieve a given reduction in population. The most heat-resistant pathogen of concern in milk is Coxiella burnetii, the causative agent of Q fever, which requires 60°C for 30 minutes for complete destruction. HTST and UHT protocols are designed to exceed this requirement by a comfortable safety margin.
Impact sur la qualité : pourquoi la température est importante
- Dénaturation des protéines de lactosérum: À des températures supérieures à 70°C, les protéines de lactosérum (notamment β-lactoglobuline) commencent à se déplier, affectant la texture du yaourt et le rendement en fromage
- Dégradation du lactose: Les températures UHT peuvent décomposer le lactose en glucose et galactose, ce qui peut entraîner un goût légèrement plus sucré
- Perte de vitamines: La vitamine C et les vitamines du groupe B sont sensibles à la chaleur ; le traitement UHT entraîne une perte accrue de vitamines
- Réaction de Maillard: La chaleur extrême favorise les réactions de brunissement, contribuant à la couleur et à la saveur caractéristiques du lait UHT
Pour la production de yaourt : le rôle critique de la pasteurisation
Dans la production de yaourt, la pasteurisation remplit plusieurs fonctions essentielles au-delà de la sécurité microbienne :
- Modification des protéines: La chaleur contrôlée déploie les protéines de lactosérum, leur permettant de former un réseau de gel plus ferme lors de la fermentation
- Élimination de l’oxygène: L’oxygène dissous est évacué lors du chauffage, créant des conditions anaérobies favorables aux bactéries du yaourt
- Libération de nutriments: La chaleur rend les vitamines et minéraux plus biodisponibles pour la croissance bactérienne
- Destruction des spores: Élimine les spores bactériennes qui pourraient germer et causer une détérioration lors de la fermentation ou du stockage
Following pasteurization, homogenization is often applied to reduce fat globule size, preventing cream separation and creating a smoother texture in the final yogurt product.
FAQ : Questions courantes sur la HTST et le UHT
La pasteurisation tue-t-elle toutes les bactéries ?
La pasteurisation élimine 99,9 % des bactéries pathogènes, atteignant ce que les scientifiques alimentaires appellent une “réduction de 5 logs”. Certaines bactéries résistantes à la chaleur et spores bactériennes survivent, mais celles-ci ne sont généralement pas nuisibles et peuvent même contribuer aux cultures de yaourt. Les micro-organismes restants sont contrôlés par la réfrigération et l’environnement acide créé lors de la fermentation.
Quelle méthode est la meilleure pour la production de yaourt ?
HTST pasteurization is superior for yogurt production. The moderate temperatures preserve whey protein functionality, which is essential for achieving proper yogurt texture and gel structure. UHT processing denatures proteins too extensively, resulting in poor fermentation characteristics and inferior texture. Most commercial yogurt producers use HTST or vat pasteurization as the foundation for quality yogurt.
Pourquoi le lait UHT a-t-il un goût différent ?
Le lait UHT développe une saveur légèrement “cuite” ou “caramélisée” en raison de la réaction de Maillard entre acides aminés et sucres à des températures extrêmes. De plus, la dégradation du lactose en glucose et galactose contribue à la douceur. Certains consommateurs préfèrent ce profil de saveur, tandis que d’autres préfèrent le goût plus frais du lait pasteurisé HTST.
Puis-je utiliser un équipement HTST pour produire du lait de qualité UHT ?
Non, la HTST et le UHT nécessitent des équipements fondamentalement différents conçus pour leurs paramètres spécifiques de température et de temps. Les systèmes HTST ne peuvent pas atteindre les températures UHT, et les systèmes UHT fonctionnent à des pressions et températures qui surtraiteraient le lait pour une application HTST. Choisissez votre équipement en fonction de votre produit principal et de vos exigences de marché.
Quelles sont les différences de coûts d'exploitation ?
Les systèmes HTST ont généralement une consommation d’énergie inférieure en raison de températures de fonctionnement plus basses, bien qu’ils nécessitent une réfrigération continue. Les systèmes UHT consomment plus d’énergie pour la génération de vapeur et l’emballage aseptique, mais éliminent les coûts liés à la chaîne du froid. Pour les petites opérations, le HTST offre généralement une meilleure économie ; pour une production à grande échelle orientée à l’export, les avantages de distribution du UHT peuvent compenser ses coûts de traitement plus élevés.
Produits associés
Machine à pasteuriser le lait
Équipement de pasteurisation HTST pour la fabrication de yaourt et de produits laitiers. Capacité de 200L à 5000L avec contrôle précis de la température.
Ligne de production de yaourt
Solution clé en main complète du lait cru au yaourt emballé. Capacité quotidienne de 200L à 5000L avec pasteurisation intégrée.
Cuve de fermentation du yaourt
Cuve de fermentation à température contrôlée pour une production de yaourt cohérente. Disponible en configurations simple ou double chambre.
Choisir UHT lorsque :
- Distribution vers des marchés éloignés ou tropicaux: Le stockage en ambiance permet d’éliminer les coûts coûteux de la chaîne du froid
- Exportation de produits laitiers à l’internationalUne longue durée de conservation permet de gérer les retards d’expédition et de dédouanement
- Production de lait stable pour une distribution institutionnelle: Les écoles, hôpitaux et installations militaires nécessitent souvent le UHT
- Prioriser le volume de production plutôt que la fraîcheur: La transformation continue permet un débit élevé
- Fonctionnement dans des régions avec une électricité peu fiable: Les produits restent sûrs sans réfrigération continue
For most small to medium yogurt production lines, HTST pasteurization is the logical choice. It provides the right balance of food safety, nutritional quality, and equipment affordability while setting the foundation for successful yogurt fermentation with your machine à yaourt professionnelle.
La science derrière la température et le temps
La relation entre température et temps en pasteurisation suit un principe bien établi : des températures plus élevées nécessitent des temps d’exposition plus courts pour atteindre une destruction microbienne équivalente. C’est pourquoi la HTST et le UHT peuvent atteindre le même résultat de sécurité par des voies différentes.
Courbes de mortalité thermique
Each microorganism has a characteristic thermal death time—the time required at a specific temperature to achieve a given reduction in population. The most heat-resistant pathogen of concern in milk is Coxiella burnetii, the causative agent of Q fever, which requires 60°C for 30 minutes for complete destruction. HTST and UHT protocols are designed to exceed this requirement by a comfortable safety margin.
Impact sur la qualité : pourquoi la température est importante
- Dénaturation des protéines de lactosérum: À des températures supérieures à 70°C, les protéines de lactosérum (notamment β-lactoglobuline) commencent à se déplier, affectant la texture du yaourt et le rendement en fromage
- Dégradation du lactose: Les températures UHT peuvent décomposer le lactose en glucose et galactose, ce qui peut entraîner un goût légèrement plus sucré
- Perte de vitamines: La vitamine C et les vitamines du groupe B sont sensibles à la chaleur ; le traitement UHT entraîne une perte accrue de vitamines
- Réaction de Maillard: La chaleur extrême favorise les réactions de brunissement, contribuant à la couleur et à la saveur caractéristiques du lait UHT
Pour la production de yaourt : le rôle critique de la pasteurisation
Dans la production de yaourt, la pasteurisation remplit plusieurs fonctions essentielles au-delà de la sécurité microbienne :
- Modification des protéines: La chaleur contrôlée déploie les protéines de lactosérum, leur permettant de former un réseau de gel plus ferme lors de la fermentation
- Élimination de l’oxygène: L’oxygène dissous est évacué lors du chauffage, créant des conditions anaérobies favorables aux bactéries du yaourt
- Libération de nutriments: La chaleur rend les vitamines et minéraux plus biodisponibles pour la croissance bactérienne
- Destruction des spores: Élimine les spores bactériennes qui pourraient germer et causer une détérioration lors de la fermentation ou du stockage
Following pasteurization, homogenization is often applied to reduce fat globule size, preventing cream separation and creating a smoother texture in the final yogurt product.
FAQ : Questions courantes sur la HTST et le UHT
La pasteurisation tue-t-elle toutes les bactéries ?
La pasteurisation élimine 99,9 % des bactéries pathogènes, atteignant ce que les scientifiques alimentaires appellent une “réduction de 5 logs”. Certaines bactéries résistantes à la chaleur et spores bactériennes survivent, mais celles-ci ne sont généralement pas nuisibles et peuvent même contribuer aux cultures de yaourt. Les micro-organismes restants sont contrôlés par la réfrigération et l’environnement acide créé lors de la fermentation.
Quelle méthode est la meilleure pour la production de yaourt ?
HTST pasteurization is superior for yogurt production. The moderate temperatures preserve whey protein functionality, which is essential for achieving proper yogurt texture and gel structure. UHT processing denatures proteins too extensively, resulting in poor fermentation characteristics and inferior texture. Most commercial yogurt producers use HTST or vat pasteurization as the foundation for quality yogurt.
Pourquoi le lait UHT a-t-il un goût différent ?
Le lait UHT développe une saveur légèrement “cuite” ou “caramélisée” en raison de la réaction de Maillard entre acides aminés et sucres à des températures extrêmes. De plus, la dégradation du lactose en glucose et galactose contribue à la douceur. Certains consommateurs préfèrent ce profil de saveur, tandis que d’autres préfèrent le goût plus frais du lait pasteurisé HTST.
Puis-je utiliser un équipement HTST pour produire du lait de qualité UHT ?
Non, la HTST et le UHT nécessitent des équipements fondamentalement différents conçus pour leurs paramètres spécifiques de température et de temps. Les systèmes HTST ne peuvent pas atteindre les températures UHT, et les systèmes UHT fonctionnent à des pressions et températures qui surtraiteraient le lait pour une application HTST. Choisissez votre équipement en fonction de votre produit principal et de vos exigences de marché.
Quelles sont les différences de coûts d'exploitation ?
Les systèmes HTST ont généralement une consommation d’énergie inférieure en raison de températures de fonctionnement plus basses, bien qu’ils nécessitent une réfrigération continue. Les systèmes UHT consomment plus d’énergie pour la génération de vapeur et l’emballage aseptique, mais éliminent les coûts liés à la chaîne du froid. Pour les petites opérations, le HTST offre généralement une meilleure économie ; pour une production à grande échelle orientée à l’export, les avantages de distribution du UHT peuvent compenser ses coûts de traitement plus élevés.
Produits associés
Machine à pasteuriser le lait
Équipement de pasteurisation HTST pour la fabrication de yaourt et de produits laitiers. Capacité de 200L à 5000L avec contrôle précis de la température.
Ligne de production de yaourt
Solution clé en main complète du lait cru au yaourt emballé. Capacité quotidienne de 200L à 5000L avec pasteurisation intégrée.
Cuve de fermentation du yaourt
Cuve de fermentation à température contrôlée pour une production de yaourt cohérente. Disponible en configurations simple ou double chambre.
Choisir UHT lorsque :
- Distribution vers des marchés éloignés ou tropicaux: Le stockage en ambiance permet d’éliminer les coûts coûteux de la chaîne du froid
- Exportation de produits laitiers à l’internationalUne longue durée de conservation permet de gérer les retards d’expédition et de dédouanement
- Production de lait stable pour une distribution institutionnelle: Les écoles, hôpitaux et installations militaires nécessitent souvent le UHT
- Prioriser le volume de production plutôt que la fraîcheur: La transformation continue permet un débit élevé
- Fonctionnement dans des régions avec une électricité peu fiable: Les produits restent sûrs sans réfrigération continue
For most small to medium yogurt production lines, HTST pasteurization is the logical choice. It provides the right balance of food safety, nutritional quality, and equipment affordability while setting the foundation for successful yogurt fermentation with your machine à yaourt professionnelle.
La science derrière la température et le temps
La relation entre température et temps en pasteurisation suit un principe bien établi : des températures plus élevées nécessitent des temps d’exposition plus courts pour atteindre une destruction microbienne équivalente. C’est pourquoi la HTST et le UHT peuvent atteindre le même résultat de sécurité par des voies différentes.
Courbes de mortalité thermique
Each microorganism has a characteristic thermal death time—the time required at a specific temperature to achieve a given reduction in population. The most heat-resistant pathogen of concern in milk is Coxiella burnetii, the causative agent of Q fever, which requires 60°C for 30 minutes for complete destruction. HTST and UHT protocols are designed to exceed this requirement by a comfortable safety margin.
Impact sur la qualité : pourquoi la température est importante
- Dénaturation des protéines de lactosérum: À des températures supérieures à 70°C, les protéines de lactosérum (notamment β-lactoglobuline) commencent à se déplier, affectant la texture du yaourt et le rendement en fromage
- Dégradation du lactose: Les températures UHT peuvent décomposer le lactose en glucose et galactose, ce qui peut entraîner un goût légèrement plus sucré
- Perte de vitamines: La vitamine C et les vitamines du groupe B sont sensibles à la chaleur ; le traitement UHT entraîne une perte accrue de vitamines
- Réaction de Maillard: La chaleur extrême favorise les réactions de brunissement, contribuant à la couleur et à la saveur caractéristiques du lait UHT
Pour la production de yaourt : le rôle critique de la pasteurisation
Dans la production de yaourt, la pasteurisation remplit plusieurs fonctions essentielles au-delà de la sécurité microbienne :
- Modification des protéines: La chaleur contrôlée déploie les protéines de lactosérum, leur permettant de former un réseau de gel plus ferme lors de la fermentation
- Élimination de l’oxygène: L’oxygène dissous est évacué lors du chauffage, créant des conditions anaérobies favorables aux bactéries du yaourt
- Libération de nutriments: La chaleur rend les vitamines et minéraux plus biodisponibles pour la croissance bactérienne
- Destruction des spores: Élimine les spores bactériennes qui pourraient germer et causer une détérioration lors de la fermentation ou du stockage
Following pasteurization, homogenization is often applied to reduce fat globule size, preventing cream separation and creating a smoother texture in the final yogurt product.
FAQ : Questions courantes sur la HTST et le UHT
La pasteurisation tue-t-elle toutes les bactéries ?
La pasteurisation élimine 99,9 % des bactéries pathogènes, atteignant ce que les scientifiques alimentaires appellent une “réduction de 5 logs”. Certaines bactéries résistantes à la chaleur et spores bactériennes survivent, mais celles-ci ne sont généralement pas nuisibles et peuvent même contribuer aux cultures de yaourt. Les micro-organismes restants sont contrôlés par la réfrigération et l’environnement acide créé lors de la fermentation.
Quelle méthode est la meilleure pour la production de yaourt ?
HTST pasteurization is superior for yogurt production. The moderate temperatures preserve whey protein functionality, which is essential for achieving proper yogurt texture and gel structure. UHT processing denatures proteins too extensively, resulting in poor fermentation characteristics and inferior texture. Most commercial yogurt producers use HTST or vat pasteurization as the foundation for quality yogurt.
Pourquoi le lait UHT a-t-il un goût différent ?
Le lait UHT développe une saveur légèrement “cuite” ou “caramélisée” en raison de la réaction de Maillard entre acides aminés et sucres à des températures extrêmes. De plus, la dégradation du lactose en glucose et galactose contribue à la douceur. Certains consommateurs préfèrent ce profil de saveur, tandis que d’autres préfèrent le goût plus frais du lait pasteurisé HTST.
Puis-je utiliser un équipement HTST pour produire du lait de qualité UHT ?
Non, la HTST et le UHT nécessitent des équipements fondamentalement différents conçus pour leurs paramètres spécifiques de température et de temps. Les systèmes HTST ne peuvent pas atteindre les températures UHT, et les systèmes UHT fonctionnent à des pressions et températures qui surtraiteraient le lait pour une application HTST. Choisissez votre équipement en fonction de votre produit principal et de vos exigences de marché.
Quelles sont les différences de coûts d'exploitation ?
Les systèmes HTST ont généralement une consommation d’énergie inférieure en raison de températures de fonctionnement plus basses, bien qu’ils nécessitent une réfrigération continue. Les systèmes UHT consomment plus d’énergie pour la génération de vapeur et l’emballage aseptique, mais éliminent les coûts liés à la chaîne du froid. Pour les petites opérations, le HTST offre généralement une meilleure économie ; pour une production à grande échelle orientée à l’export, les avantages de distribution du UHT peuvent compenser ses coûts de traitement plus élevés.
Produits associés
Machine à pasteuriser le lait
Équipement de pasteurisation HTST pour la fabrication de yaourt et de produits laitiers. Capacité de 200L à 5000L avec contrôle précis de la température.
Ligne de production de yaourt
Solution clé en main complète du lait cru au yaourt emballé. Capacité quotidienne de 200L à 5000L avec pasteurisation intégrée.
Cuve de fermentation du yaourt
Cuve de fermentation à température contrôlée pour une production de yaourt cohérente. Disponible en configurations simple ou double chambre.
- Production de yaourt ou de produits laitiers fermentés: La chaleur modérée préserve la fonctionnalité des protéines
- Vente locale ou régionale: La durée de conservation courte est acceptable lorsque les canaux de distribution sont rapides
- : Prioriser la qualité nutritionnelle: Une meilleure conservation des vitamines et un goût frais attirent les consommateurs soucieux de leur santé
- Fonctionnement avec un capital limitéInvestissement en équipement moindre et exigences de traitement plus simples
- Cibler les marchés premium ou artisanaux: Les consommateurs préfèrent de plus en plus les produits laitiers étiquetés « frais »
Choisir UHT lorsque :
- Distribution vers des marchés éloignés ou tropicaux: Le stockage en ambiance permet d’éliminer les coûts coûteux de la chaîne du froid
- Exportation de produits laitiers à l’internationalUne longue durée de conservation permet de gérer les retards d’expédition et de dédouanement
- Production de lait stable pour une distribution institutionnelle: Les écoles, hôpitaux et installations militaires nécessitent souvent le UHT
- Prioriser le volume de production plutôt que la fraîcheur: La transformation continue permet un débit élevé
- Fonctionnement dans des régions avec une électricité peu fiable: Les produits restent sûrs sans réfrigération continue
For most small to medium yogurt production lines, HTST pasteurization is the logical choice. It provides the right balance of food safety, nutritional quality, and equipment affordability while setting the foundation for successful yogurt fermentation with your machine à yaourt professionnelle.
La science derrière la température et le temps
La relation entre température et temps en pasteurisation suit un principe bien établi : des températures plus élevées nécessitent des temps d’exposition plus courts pour atteindre une destruction microbienne équivalente. C’est pourquoi la HTST et le UHT peuvent atteindre le même résultat de sécurité par des voies différentes.
Courbes de mortalité thermique
Each microorganism has a characteristic thermal death time—the time required at a specific temperature to achieve a given reduction in population. The most heat-resistant pathogen of concern in milk is Coxiella burnetii, the causative agent of Q fever, which requires 60°C for 30 minutes for complete destruction. HTST and UHT protocols are designed to exceed this requirement by a comfortable safety margin.
Impact sur la qualité : pourquoi la température est importante
- Dénaturation des protéines de lactosérum: À des températures supérieures à 70°C, les protéines de lactosérum (notamment β-lactoglobuline) commencent à se déplier, affectant la texture du yaourt et le rendement en fromage
- Dégradation du lactose: Les températures UHT peuvent décomposer le lactose en glucose et galactose, ce qui peut entraîner un goût légèrement plus sucré
- Perte de vitamines: La vitamine C et les vitamines du groupe B sont sensibles à la chaleur ; le traitement UHT entraîne une perte accrue de vitamines
- Réaction de Maillard: La chaleur extrême favorise les réactions de brunissement, contribuant à la couleur et à la saveur caractéristiques du lait UHT
Pour la production de yaourt : le rôle critique de la pasteurisation
Dans la production de yaourt, la pasteurisation remplit plusieurs fonctions essentielles au-delà de la sécurité microbienne :
- Modification des protéines: La chaleur contrôlée déploie les protéines de lactosérum, leur permettant de former un réseau de gel plus ferme lors de la fermentation
- Élimination de l’oxygène: L’oxygène dissous est évacué lors du chauffage, créant des conditions anaérobies favorables aux bactéries du yaourt
- Libération de nutriments: La chaleur rend les vitamines et minéraux plus biodisponibles pour la croissance bactérienne
- Destruction des spores: Élimine les spores bactériennes qui pourraient germer et causer une détérioration lors de la fermentation ou du stockage
Following pasteurization, homogenization is often applied to reduce fat globule size, preventing cream separation and creating a smoother texture in the final yogurt product.
FAQ : Questions courantes sur la HTST et le UHT
La pasteurisation tue-t-elle toutes les bactéries ?
La pasteurisation élimine 99,9 % des bactéries pathogènes, atteignant ce que les scientifiques alimentaires appellent une “réduction de 5 logs”. Certaines bactéries résistantes à la chaleur et spores bactériennes survivent, mais celles-ci ne sont généralement pas nuisibles et peuvent même contribuer aux cultures de yaourt. Les micro-organismes restants sont contrôlés par la réfrigération et l’environnement acide créé lors de la fermentation.
Quelle méthode est la meilleure pour la production de yaourt ?
HTST pasteurization is superior for yogurt production. The moderate temperatures preserve whey protein functionality, which is essential for achieving proper yogurt texture and gel structure. UHT processing denatures proteins too extensively, resulting in poor fermentation characteristics and inferior texture. Most commercial yogurt producers use HTST or vat pasteurization as the foundation for quality yogurt.
Pourquoi le lait UHT a-t-il un goût différent ?
Le lait UHT développe une saveur légèrement “cuite” ou “caramélisée” en raison de la réaction de Maillard entre acides aminés et sucres à des températures extrêmes. De plus, la dégradation du lactose en glucose et galactose contribue à la douceur. Certains consommateurs préfèrent ce profil de saveur, tandis que d’autres préfèrent le goût plus frais du lait pasteurisé HTST.
Puis-je utiliser un équipement HTST pour produire du lait de qualité UHT ?
Non, la HTST et le UHT nécessitent des équipements fondamentalement différents conçus pour leurs paramètres spécifiques de température et de temps. Les systèmes HTST ne peuvent pas atteindre les températures UHT, et les systèmes UHT fonctionnent à des pressions et températures qui surtraiteraient le lait pour une application HTST. Choisissez votre équipement en fonction de votre produit principal et de vos exigences de marché.
Quelles sont les différences de coûts d'exploitation ?
Les systèmes HTST ont généralement une consommation d’énergie inférieure en raison de températures de fonctionnement plus basses, bien qu’ils nécessitent une réfrigération continue. Les systèmes UHT consomment plus d’énergie pour la génération de vapeur et l’emballage aseptique, mais éliminent les coûts liés à la chaîne du froid. Pour les petites opérations, le HTST offre généralement une meilleure économie ; pour une production à grande échelle orientée à l’export, les avantages de distribution du UHT peuvent compenser ses coûts de traitement plus élevés.
Produits associés
Machine à pasteuriser le lait
Équipement de pasteurisation HTST pour la fabrication de yaourt et de produits laitiers. Capacité de 200L à 5000L avec contrôle précis de la température.
Ligne de production de yaourt
Solution clé en main complète du lait cru au yaourt emballé. Capacité quotidienne de 200L à 5000L avec pasteurisation intégrée.
Cuve de fermentation du yaourt
Cuve de fermentation à température contrôlée pour une production de yaourt cohérente. Disponible en configurations simple ou double chambre.
- Production de yaourt ou de produits laitiers fermentés: La chaleur modérée préserve la fonctionnalité des protéines
- Vente locale ou régionale: La durée de conservation courte est acceptable lorsque les canaux de distribution sont rapides
- : Prioriser la qualité nutritionnelle: Une meilleure conservation des vitamines et un goût frais attirent les consommateurs soucieux de leur santé
- Fonctionnement avec un capital limitéInvestissement en équipement moindre et exigences de traitement plus simples
- Cibler les marchés premium ou artisanaux: Les consommateurs préfèrent de plus en plus les produits laitiers étiquetés « frais »
Choisir UHT lorsque :
- Distribution vers des marchés éloignés ou tropicaux: Le stockage en ambiance permet d’éliminer les coûts coûteux de la chaîne du froid
- Exportation de produits laitiers à l’internationalUne longue durée de conservation permet de gérer les retards d’expédition et de dédouanement
- Production de lait stable pour une distribution institutionnelle: Les écoles, hôpitaux et installations militaires nécessitent souvent le UHT
- Prioriser le volume de production plutôt que la fraîcheur: La transformation continue permet un débit élevé
- Fonctionnement dans des régions avec une électricité peu fiable: Les produits restent sûrs sans réfrigération continue
For most small to medium yogurt production lines, HTST pasteurization is the logical choice. It provides the right balance of food safety, nutritional quality, and equipment affordability while setting the foundation for successful yogurt fermentation with your machine à yaourt professionnelle.
La science derrière la température et le temps
La relation entre température et temps en pasteurisation suit un principe bien établi : des températures plus élevées nécessitent des temps d’exposition plus courts pour atteindre une destruction microbienne équivalente. C’est pourquoi la HTST et le UHT peuvent atteindre le même résultat de sécurité par des voies différentes.
Courbes de mortalité thermique
Each microorganism has a characteristic thermal death time—the time required at a specific temperature to achieve a given reduction in population. The most heat-resistant pathogen of concern in milk is Coxiella burnetii, the causative agent of Q fever, which requires 60°C for 30 minutes for complete destruction. HTST and UHT protocols are designed to exceed this requirement by a comfortable safety margin.
Impact sur la qualité : pourquoi la température est importante
- Dénaturation des protéines de lactosérum: À des températures supérieures à 70°C, les protéines de lactosérum (notamment β-lactoglobuline) commencent à se déplier, affectant la texture du yaourt et le rendement en fromage
- Dégradation du lactose: Les températures UHT peuvent décomposer le lactose en glucose et galactose, ce qui peut entraîner un goût légèrement plus sucré
- Perte de vitamines: La vitamine C et les vitamines du groupe B sont sensibles à la chaleur ; le traitement UHT entraîne une perte accrue de vitamines
- Réaction de Maillard: La chaleur extrême favorise les réactions de brunissement, contribuant à la couleur et à la saveur caractéristiques du lait UHT
Pour la production de yaourt : le rôle critique de la pasteurisation
Dans la production de yaourt, la pasteurisation remplit plusieurs fonctions essentielles au-delà de la sécurité microbienne :
- Modification des protéines: La chaleur contrôlée déploie les protéines de lactosérum, leur permettant de former un réseau de gel plus ferme lors de la fermentation
- Élimination de l’oxygène: L’oxygène dissous est évacué lors du chauffage, créant des conditions anaérobies favorables aux bactéries du yaourt
- Libération de nutriments: La chaleur rend les vitamines et minéraux plus biodisponibles pour la croissance bactérienne
- Destruction des spores: Élimine les spores bactériennes qui pourraient germer et causer une détérioration lors de la fermentation ou du stockage
Following pasteurization, homogenization is often applied to reduce fat globule size, preventing cream separation and creating a smoother texture in the final yogurt product.
FAQ : Questions courantes sur la HTST et le UHT
La pasteurisation tue-t-elle toutes les bactéries ?
La pasteurisation élimine 99,9 % des bactéries pathogènes, atteignant ce que les scientifiques alimentaires appellent une “réduction de 5 logs”. Certaines bactéries résistantes à la chaleur et spores bactériennes survivent, mais celles-ci ne sont généralement pas nuisibles et peuvent même contribuer aux cultures de yaourt. Les micro-organismes restants sont contrôlés par la réfrigération et l’environnement acide créé lors de la fermentation.
Quelle méthode est la meilleure pour la production de yaourt ?
HTST pasteurization is superior for yogurt production. The moderate temperatures preserve whey protein functionality, which is essential for achieving proper yogurt texture and gel structure. UHT processing denatures proteins too extensively, resulting in poor fermentation characteristics and inferior texture. Most commercial yogurt producers use HTST or vat pasteurization as the foundation for quality yogurt.
Pourquoi le lait UHT a-t-il un goût différent ?
Le lait UHT développe une saveur légèrement “cuite” ou “caramélisée” en raison de la réaction de Maillard entre acides aminés et sucres à des températures extrêmes. De plus, la dégradation du lactose en glucose et galactose contribue à la douceur. Certains consommateurs préfèrent ce profil de saveur, tandis que d’autres préfèrent le goût plus frais du lait pasteurisé HTST.
Puis-je utiliser un équipement HTST pour produire du lait de qualité UHT ?
Non, la HTST et le UHT nécessitent des équipements fondamentalement différents conçus pour leurs paramètres spécifiques de température et de temps. Les systèmes HTST ne peuvent pas atteindre les températures UHT, et les systèmes UHT fonctionnent à des pressions et températures qui surtraiteraient le lait pour une application HTST. Choisissez votre équipement en fonction de votre produit principal et de vos exigences de marché.
Quelles sont les différences de coûts d'exploitation ?
Les systèmes HTST ont généralement une consommation d’énergie inférieure en raison de températures de fonctionnement plus basses, bien qu’ils nécessitent une réfrigération continue. Les systèmes UHT consomment plus d’énergie pour la génération de vapeur et l’emballage aseptique, mais éliminent les coûts liés à la chaîne du froid. Pour les petites opérations, le HTST offre généralement une meilleure économie ; pour une production à grande échelle orientée à l’export, les avantages de distribution du UHT peuvent compenser ses coûts de traitement plus élevés.
Produits associés
Machine à pasteuriser le lait
Équipement de pasteurisation HTST pour la fabrication de yaourt et de produits laitiers. Capacité de 200L à 5000L avec contrôle précis de la température.
Ligne de production de yaourt
Solution clé en main complète du lait cru au yaourt emballé. Capacité quotidienne de 200L à 5000L avec pasteurisation intégrée.
Cuve de fermentation du yaourt
Cuve de fermentation à température contrôlée pour une production de yaourt cohérente. Disponible en configurations simple ou double chambre.
Avantages du HTST
| Avantage | Explication |
|---|---|
| Rétention nutritionnelle | Plus de 90 % des vitamines et enzymes conservés par rapport au lait cru |
| Saveur fraîche | Goût peu cuit ou brûlé ; plus proche du goût original du lait |
| Qualité des protéines | Les protéines de lactosérum restent fonctionnelles ; idéales pour la fabrication de yaourt et de fromage |
| Norme de l’industrie | Technologie largement comprise, éprouvée, avec un équipement établi |
| Coût de l’équipement | Investissement modéré par rapport aux systèmes UHT |
For production de yaourt, HTST is the preferred method because the moderate heat treatment denatures whey proteins just enough to improve yogurt texture without compromising the fermentation process. Our milk pasteurizer machines implement this principle using precision PID temperature control (±0.5°C accuracy) to ensure consistent results.
Explication du traitement UHT
UHT (Ultra-High Temperature) processing represents the most aggressive heat treatment in commercial dairy processing. This method heats milk to 135-150°C (275-302°F) for just 2-5 secondes, achieving what the industry calls “commercial sterility.”
Comment fonctionne le UHT : méthodes directe et indirecte
UHT Direct
La vapeur est injectée directement dans le lait, permettant un chauffage ultra-rapide en millisecondes. Cette méthode produit un profil de saveur légèrement plus sucré en raison de la caramelisation du lactose.
UHT indirect
Le lait passe dans un échangeur de chaleur (à plaques ou tubulaire) sans contact direct avec la vapeur. Cette méthode offre un meilleur contrôle de la composition finale du produit.
Avantages du UHT
| Avantage | Explication |
|---|---|
| Durée de conservation prolongée | 6-9 mois à température ambiante ; idéal pour la distribution sans chaîne du froid |
| Stérilité commerciale | Toutes les bactéries végétatives et spores détruites ; aucune réfrigération requise avant ouverture |
| Distribution mondiale | Permet l’exportation vers des régions avec une infrastructure de stockage à froid limitée |
| : Réduction des déchets | Une longue durée de conservation minimise la détérioration du produit tout au long de la chaîne d’approvisionnement |
| Efficacité de la production | Le traitement continu permet une production à haut volume |
Différences clés entre HTST et UHT
| Aspect | Pasteurisation HTST | Traitement UHT |
|---|---|---|
| Température | 72-85°C (161-185°F) | 135-150°C (275-302°F) |
| Temps de traitement | 15-40 secondes | 2-5 secondes |
| Durée de conservation | 7-21 jours (réfrigéré) | 6-9 mois (ambiant) |
| Rétention nutritionnelle | Vitamines conservées à plus de 90 % | Modéré (70-80 % de vitamines) |
| Profil de saveur | Goût naturel et frais | Notes de caramel légèrement cuites |
| Fonctionnalité des protéines | Préservé pour la fermentation | Dénaturé en grande partie |
| Exigences de stockage | Chaîne du froid (0-4°C) | Température ambiante (avant ouverture) |
| Investissement en équipement | $8,000-$50,000 | $50,000-$500,000+ |
| Applications idéales | Produits laitiers frais, yaourt, fromage, distribution locale | Distribution longue distance, exportation, produits à durée de conservation prolongée |
Quelle méthode convient à votre entreprise ?
Le choix entre HTST et UHT dépend de plusieurs facteurs spécifiques à votre opération. Considérez ces scénarios :
Choisir HTST lorsque :
- Production de yaourt ou de produits laitiers fermentés: La chaleur modérée préserve la fonctionnalité des protéines
- Vente locale ou régionale: La durée de conservation courte est acceptable lorsque les canaux de distribution sont rapides
- : Prioriser la qualité nutritionnelle: Une meilleure conservation des vitamines et un goût frais attirent les consommateurs soucieux de leur santé
- Fonctionnement avec un capital limitéInvestissement en équipement moindre et exigences de traitement plus simples
- Cibler les marchés premium ou artisanaux: Les consommateurs préfèrent de plus en plus les produits laitiers étiquetés « frais »
Choisir UHT lorsque :
- Distribution vers des marchés éloignés ou tropicaux: Le stockage en ambiance permet d’éliminer les coûts coûteux de la chaîne du froid
- Exportation de produits laitiers à l’internationalUne longue durée de conservation permet de gérer les retards d’expédition et de dédouanement
- Production de lait stable pour une distribution institutionnelle: Les écoles, hôpitaux et installations militaires nécessitent souvent le UHT
- Prioriser le volume de production plutôt que la fraîcheur: La transformation continue permet un débit élevé
- Fonctionnement dans des régions avec une électricité peu fiable: Les produits restent sûrs sans réfrigération continue
For most small to medium yogurt production lines, HTST pasteurization is the logical choice. It provides the right balance of food safety, nutritional quality, and equipment affordability while setting the foundation for successful yogurt fermentation with your machine à yaourt professionnelle.
La science derrière la température et le temps
La relation entre température et temps en pasteurisation suit un principe bien établi : des températures plus élevées nécessitent des temps d’exposition plus courts pour atteindre une destruction microbienne équivalente. C’est pourquoi la HTST et le UHT peuvent atteindre le même résultat de sécurité par des voies différentes.
Courbes de mortalité thermique
Each microorganism has a characteristic thermal death time—the time required at a specific temperature to achieve a given reduction in population. The most heat-resistant pathogen of concern in milk is Coxiella burnetii, the causative agent of Q fever, which requires 60°C for 30 minutes for complete destruction. HTST and UHT protocols are designed to exceed this requirement by a comfortable safety margin.
Impact sur la qualité : pourquoi la température est importante
- Dénaturation des protéines de lactosérum: À des températures supérieures à 70°C, les protéines de lactosérum (notamment β-lactoglobuline) commencent à se déplier, affectant la texture du yaourt et le rendement en fromage
- Dégradation du lactose: Les températures UHT peuvent décomposer le lactose en glucose et galactose, ce qui peut entraîner un goût légèrement plus sucré
- Perte de vitamines: La vitamine C et les vitamines du groupe B sont sensibles à la chaleur ; le traitement UHT entraîne une perte accrue de vitamines
- Réaction de Maillard: La chaleur extrême favorise les réactions de brunissement, contribuant à la couleur et à la saveur caractéristiques du lait UHT
Pour la production de yaourt : le rôle critique de la pasteurisation
Dans la production de yaourt, la pasteurisation remplit plusieurs fonctions essentielles au-delà de la sécurité microbienne :
- Modification des protéines: La chaleur contrôlée déploie les protéines de lactosérum, leur permettant de former un réseau de gel plus ferme lors de la fermentation
- Élimination de l’oxygène: L’oxygène dissous est évacué lors du chauffage, créant des conditions anaérobies favorables aux bactéries du yaourt
- Libération de nutriments: La chaleur rend les vitamines et minéraux plus biodisponibles pour la croissance bactérienne
- Destruction des spores: Élimine les spores bactériennes qui pourraient germer et causer une détérioration lors de la fermentation ou du stockage
Following pasteurization, homogenization is often applied to reduce fat globule size, preventing cream separation and creating a smoother texture in the final yogurt product.
FAQ : Questions courantes sur la HTST et le UHT
La pasteurisation tue-t-elle toutes les bactéries ?
La pasteurisation élimine 99,9 % des bactéries pathogènes, atteignant ce que les scientifiques alimentaires appellent une “réduction de 5 logs”. Certaines bactéries résistantes à la chaleur et spores bactériennes survivent, mais celles-ci ne sont généralement pas nuisibles et peuvent même contribuer aux cultures de yaourt. Les micro-organismes restants sont contrôlés par la réfrigération et l’environnement acide créé lors de la fermentation.
Quelle méthode est la meilleure pour la production de yaourt ?
HTST pasteurization is superior for yogurt production. The moderate temperatures preserve whey protein functionality, which is essential for achieving proper yogurt texture and gel structure. UHT processing denatures proteins too extensively, resulting in poor fermentation characteristics and inferior texture. Most commercial yogurt producers use HTST or vat pasteurization as the foundation for quality yogurt.
Pourquoi le lait UHT a-t-il un goût différent ?
Le lait UHT développe une saveur légèrement “cuite” ou “caramélisée” en raison de la réaction de Maillard entre acides aminés et sucres à des températures extrêmes. De plus, la dégradation du lactose en glucose et galactose contribue à la douceur. Certains consommateurs préfèrent ce profil de saveur, tandis que d’autres préfèrent le goût plus frais du lait pasteurisé HTST.
Puis-je utiliser un équipement HTST pour produire du lait de qualité UHT ?
Non, la HTST et le UHT nécessitent des équipements fondamentalement différents conçus pour leurs paramètres spécifiques de température et de temps. Les systèmes HTST ne peuvent pas atteindre les températures UHT, et les systèmes UHT fonctionnent à des pressions et températures qui surtraiteraient le lait pour une application HTST. Choisissez votre équipement en fonction de votre produit principal et de vos exigences de marché.
Quelles sont les différences de coûts d'exploitation ?
Les systèmes HTST ont généralement une consommation d’énergie inférieure en raison de températures de fonctionnement plus basses, bien qu’ils nécessitent une réfrigération continue. Les systèmes UHT consomment plus d’énergie pour la génération de vapeur et l’emballage aseptique, mais éliminent les coûts liés à la chaîne du froid. Pour les petites opérations, le HTST offre généralement une meilleure économie ; pour une production à grande échelle orientée à l’export, les avantages de distribution du UHT peuvent compenser ses coûts de traitement plus élevés.
Produits associés
Machine à pasteuriser le lait
Équipement de pasteurisation HTST pour la fabrication de yaourt et de produits laitiers. Capacité de 200L à 5000L avec contrôle précis de la température.
Ligne de production de yaourt
Solution clé en main complète du lait cru au yaourt emballé. Capacité quotidienne de 200L à 5000L avec pasteurisation intégrée.
Cuve de fermentation du yaourt
Cuve de fermentation à température contrôlée pour une production de yaourt cohérente. Disponible en configurations simple ou double chambre.
- Préchauffage: Le lait cru passe dans un échangeur de chaleur où il est rapidement porté à la température cible
- MaintenirLe lait maintient cette température pendant la période de maintien requise dans un tube de maintien précisément conçu
- Refroidissement immédiatLe lait traité thermiquement est rapidement refroidi à 4°C (39°F) pour arrêter toute activité bactérienne restante
- Emballage aseptique: Le produit est emballé dans des contenants stériles sous des conditions contrôlées
Avantages du HTST
| Avantage | Explication |
|---|---|
| Rétention nutritionnelle | Plus de 90 % des vitamines et enzymes conservés par rapport au lait cru |
| Saveur fraîche | Goût peu cuit ou brûlé ; plus proche du goût original du lait |
| Qualité des protéines | Les protéines de lactosérum restent fonctionnelles ; idéales pour la fabrication de yaourt et de fromage |
| Norme de l’industrie | Technologie largement comprise, éprouvée, avec un équipement établi |
| Coût de l’équipement | Investissement modéré par rapport aux systèmes UHT |
For production de yaourt, HTST is the preferred method because the moderate heat treatment denatures whey proteins just enough to improve yogurt texture without compromising the fermentation process. Our milk pasteurizer machines implement this principle using precision PID temperature control (±0.5°C accuracy) to ensure consistent results.
Explication du traitement UHT
UHT (Ultra-High Temperature) processing represents the most aggressive heat treatment in commercial dairy processing. This method heats milk to 135-150°C (275-302°F) for just 2-5 secondes, achieving what the industry calls “commercial sterility.”
Comment fonctionne le UHT : méthodes directe et indirecte
UHT Direct
La vapeur est injectée directement dans le lait, permettant un chauffage ultra-rapide en millisecondes. Cette méthode produit un profil de saveur légèrement plus sucré en raison de la caramelisation du lactose.
UHT indirect
Le lait passe dans un échangeur de chaleur (à plaques ou tubulaire) sans contact direct avec la vapeur. Cette méthode offre un meilleur contrôle de la composition finale du produit.
Avantages du UHT
| Avantage | Explication |
|---|---|
| Durée de conservation prolongée | 6-9 mois à température ambiante ; idéal pour la distribution sans chaîne du froid |
| Stérilité commerciale | Toutes les bactéries végétatives et spores détruites ; aucune réfrigération requise avant ouverture |
| Distribution mondiale | Permet l’exportation vers des régions avec une infrastructure de stockage à froid limitée |
| : Réduction des déchets | Une longue durée de conservation minimise la détérioration du produit tout au long de la chaîne d’approvisionnement |
| Efficacité de la production | Le traitement continu permet une production à haut volume |
Différences clés entre HTST et UHT
| Aspect | Pasteurisation HTST | Traitement UHT |
|---|---|---|
| Température | 72-85°C (161-185°F) | 135-150°C (275-302°F) |
| Temps de traitement | 15-40 secondes | 2-5 secondes |
| Durée de conservation | 7-21 jours (réfrigéré) | 6-9 mois (ambiant) |
| Rétention nutritionnelle | Vitamines conservées à plus de 90 % | Modéré (70-80 % de vitamines) |
| Profil de saveur | Goût naturel et frais | Notes de caramel légèrement cuites |
| Fonctionnalité des protéines | Préservé pour la fermentation | Dénaturé en grande partie |
| Exigences de stockage | Chaîne du froid (0-4°C) | Température ambiante (avant ouverture) |
| Investissement en équipement | $8,000-$50,000 | $50,000-$500,000+ |
| Applications idéales | Produits laitiers frais, yaourt, fromage, distribution locale | Distribution longue distance, exportation, produits à durée de conservation prolongée |
Quelle méthode convient à votre entreprise ?
Le choix entre HTST et UHT dépend de plusieurs facteurs spécifiques à votre opération. Considérez ces scénarios :
Choisir HTST lorsque :
- Production de yaourt ou de produits laitiers fermentés: La chaleur modérée préserve la fonctionnalité des protéines
- Vente locale ou régionale: La durée de conservation courte est acceptable lorsque les canaux de distribution sont rapides
- : Prioriser la qualité nutritionnelle: Une meilleure conservation des vitamines et un goût frais attirent les consommateurs soucieux de leur santé
- Fonctionnement avec un capital limitéInvestissement en équipement moindre et exigences de traitement plus simples
- Cibler les marchés premium ou artisanaux: Les consommateurs préfèrent de plus en plus les produits laitiers étiquetés « frais »
Choisir UHT lorsque :
- Distribution vers des marchés éloignés ou tropicaux: Le stockage en ambiance permet d’éliminer les coûts coûteux de la chaîne du froid
- Exportation de produits laitiers à l’internationalUne longue durée de conservation permet de gérer les retards d’expédition et de dédouanement
- Production de lait stable pour une distribution institutionnelle: Les écoles, hôpitaux et installations militaires nécessitent souvent le UHT
- Prioriser le volume de production plutôt que la fraîcheur: La transformation continue permet un débit élevé
- Fonctionnement dans des régions avec une électricité peu fiable: Les produits restent sûrs sans réfrigération continue
For most small to medium yogurt production lines, HTST pasteurization is the logical choice. It provides the right balance of food safety, nutritional quality, and equipment affordability while setting the foundation for successful yogurt fermentation with your machine à yaourt professionnelle.
La science derrière la température et le temps
La relation entre température et temps en pasteurisation suit un principe bien établi : des températures plus élevées nécessitent des temps d’exposition plus courts pour atteindre une destruction microbienne équivalente. C’est pourquoi la HTST et le UHT peuvent atteindre le même résultat de sécurité par des voies différentes.
Courbes de mortalité thermique
Each microorganism has a characteristic thermal death time—the time required at a specific temperature to achieve a given reduction in population. The most heat-resistant pathogen of concern in milk is Coxiella burnetii, the causative agent of Q fever, which requires 60°C for 30 minutes for complete destruction. HTST and UHT protocols are designed to exceed this requirement by a comfortable safety margin.
Impact sur la qualité : pourquoi la température est importante
- Dénaturation des protéines de lactosérum: À des températures supérieures à 70°C, les protéines de lactosérum (notamment β-lactoglobuline) commencent à se déplier, affectant la texture du yaourt et le rendement en fromage
- Dégradation du lactose: Les températures UHT peuvent décomposer le lactose en glucose et galactose, ce qui peut entraîner un goût légèrement plus sucré
- Perte de vitamines: La vitamine C et les vitamines du groupe B sont sensibles à la chaleur ; le traitement UHT entraîne une perte accrue de vitamines
- Réaction de Maillard: La chaleur extrême favorise les réactions de brunissement, contribuant à la couleur et à la saveur caractéristiques du lait UHT
Pour la production de yaourt : le rôle critique de la pasteurisation
Dans la production de yaourt, la pasteurisation remplit plusieurs fonctions essentielles au-delà de la sécurité microbienne :
- Modification des protéines: La chaleur contrôlée déploie les protéines de lactosérum, leur permettant de former un réseau de gel plus ferme lors de la fermentation
- Élimination de l’oxygène: L’oxygène dissous est évacué lors du chauffage, créant des conditions anaérobies favorables aux bactéries du yaourt
- Libération de nutriments: La chaleur rend les vitamines et minéraux plus biodisponibles pour la croissance bactérienne
- Destruction des spores: Élimine les spores bactériennes qui pourraient germer et causer une détérioration lors de la fermentation ou du stockage
Following pasteurization, homogenization is often applied to reduce fat globule size, preventing cream separation and creating a smoother texture in the final yogurt product.
FAQ : Questions courantes sur la HTST et le UHT
La pasteurisation tue-t-elle toutes les bactéries ?
La pasteurisation élimine 99,9 % des bactéries pathogènes, atteignant ce que les scientifiques alimentaires appellent une “réduction de 5 logs”. Certaines bactéries résistantes à la chaleur et spores bactériennes survivent, mais celles-ci ne sont généralement pas nuisibles et peuvent même contribuer aux cultures de yaourt. Les micro-organismes restants sont contrôlés par la réfrigération et l’environnement acide créé lors de la fermentation.
Quelle méthode est la meilleure pour la production de yaourt ?
HTST pasteurization is superior for yogurt production. The moderate temperatures preserve whey protein functionality, which is essential for achieving proper yogurt texture and gel structure. UHT processing denatures proteins too extensively, resulting in poor fermentation characteristics and inferior texture. Most commercial yogurt producers use HTST or vat pasteurization as the foundation for quality yogurt.
Pourquoi le lait UHT a-t-il un goût différent ?
Le lait UHT développe une saveur légèrement “cuite” ou “caramélisée” en raison de la réaction de Maillard entre acides aminés et sucres à des températures extrêmes. De plus, la dégradation du lactose en glucose et galactose contribue à la douceur. Certains consommateurs préfèrent ce profil de saveur, tandis que d’autres préfèrent le goût plus frais du lait pasteurisé HTST.
Puis-je utiliser un équipement HTST pour produire du lait de qualité UHT ?
Non, la HTST et le UHT nécessitent des équipements fondamentalement différents conçus pour leurs paramètres spécifiques de température et de temps. Les systèmes HTST ne peuvent pas atteindre les températures UHT, et les systèmes UHT fonctionnent à des pressions et températures qui surtraiteraient le lait pour une application HTST. Choisissez votre équipement en fonction de votre produit principal et de vos exigences de marché.
Quelles sont les différences de coûts d'exploitation ?
Les systèmes HTST ont généralement une consommation d’énergie inférieure en raison de températures de fonctionnement plus basses, bien qu’ils nécessitent une réfrigération continue. Les systèmes UHT consomment plus d’énergie pour la génération de vapeur et l’emballage aseptique, mais éliminent les coûts liés à la chaîne du froid. Pour les petites opérations, le HTST offre généralement une meilleure économie ; pour une production à grande échelle orientée à l’export, les avantages de distribution du UHT peuvent compenser ses coûts de traitement plus élevés.
Produits associés
Machine à pasteuriser le lait
Équipement de pasteurisation HTST pour la fabrication de yaourt et de produits laitiers. Capacité de 200L à 5000L avec contrôle précis de la température.
Ligne de production de yaourt
Solution clé en main complète du lait cru au yaourt emballé. Capacité quotidienne de 200L à 5000L avec pasteurisation intégrée.
Cuve de fermentation du yaourt
Cuve de fermentation à température contrôlée pour une production de yaourt cohérente. Disponible en configurations simple ou double chambre.
- Préchauffage: Le lait cru passe dans un échangeur de chaleur où il est rapidement porté à la température cible
- MaintenirLe lait maintient cette température pendant la période de maintien requise dans un tube de maintien précisément conçu
- Refroidissement immédiatLe lait traité thermiquement est rapidement refroidi à 4°C (39°F) pour arrêter toute activité bactérienne restante
- Emballage aseptique: Le produit est emballé dans des contenants stériles sous des conditions contrôlées
Avantages du HTST
| Avantage | Explication |
|---|---|
| Rétention nutritionnelle | Plus de 90 % des vitamines et enzymes conservés par rapport au lait cru |
| Saveur fraîche | Goût peu cuit ou brûlé ; plus proche du goût original du lait |
| Qualité des protéines | Les protéines de lactosérum restent fonctionnelles ; idéales pour la fabrication de yaourt et de fromage |
| Norme de l’industrie | Technologie largement comprise, éprouvée, avec un équipement établi |
| Coût de l’équipement | Investissement modéré par rapport aux systèmes UHT |
For production de yaourt, HTST is the preferred method because the moderate heat treatment denatures whey proteins just enough to improve yogurt texture without compromising the fermentation process. Our milk pasteurizer machines implement this principle using precision PID temperature control (±0.5°C accuracy) to ensure consistent results.
Explication du traitement UHT
UHT (Ultra-High Temperature) processing represents the most aggressive heat treatment in commercial dairy processing. This method heats milk to 135-150°C (275-302°F) for just 2-5 secondes, achieving what the industry calls “commercial sterility.”
Comment fonctionne le UHT : méthodes directe et indirecte
UHT Direct
La vapeur est injectée directement dans le lait, permettant un chauffage ultra-rapide en millisecondes. Cette méthode produit un profil de saveur légèrement plus sucré en raison de la caramelisation du lactose.
UHT indirect
Le lait passe dans un échangeur de chaleur (à plaques ou tubulaire) sans contact direct avec la vapeur. Cette méthode offre un meilleur contrôle de la composition finale du produit.
Avantages du UHT
| Avantage | Explication |
|---|---|
| Durée de conservation prolongée | 6-9 mois à température ambiante ; idéal pour la distribution sans chaîne du froid |
| Stérilité commerciale | Toutes les bactéries végétatives et spores détruites ; aucune réfrigération requise avant ouverture |
| Distribution mondiale | Permet l’exportation vers des régions avec une infrastructure de stockage à froid limitée |
| : Réduction des déchets | Une longue durée de conservation minimise la détérioration du produit tout au long de la chaîne d’approvisionnement |
| Efficacité de la production | Le traitement continu permet une production à haut volume |
Différences clés entre HTST et UHT
| Aspect | Pasteurisation HTST | Traitement UHT |
|---|---|---|
| Température | 72-85°C (161-185°F) | 135-150°C (275-302°F) |
| Temps de traitement | 15-40 secondes | 2-5 secondes |
| Durée de conservation | 7-21 jours (réfrigéré) | 6-9 mois (ambiant) |
| Rétention nutritionnelle | Vitamines conservées à plus de 90 % | Modéré (70-80 % de vitamines) |
| Profil de saveur | Goût naturel et frais | Notes de caramel légèrement cuites |
| Fonctionnalité des protéines | Préservé pour la fermentation | Dénaturé en grande partie |
| Exigences de stockage | Chaîne du froid (0-4°C) | Température ambiante (avant ouverture) |
| Investissement en équipement | $8,000-$50,000 | $50,000-$500,000+ |
| Applications idéales | Produits laitiers frais, yaourt, fromage, distribution locale | Distribution longue distance, exportation, produits à durée de conservation prolongée |
Quelle méthode convient à votre entreprise ?
Le choix entre HTST et UHT dépend de plusieurs facteurs spécifiques à votre opération. Considérez ces scénarios :
Choisir HTST lorsque :
- Production de yaourt ou de produits laitiers fermentés: La chaleur modérée préserve la fonctionnalité des protéines
- Vente locale ou régionale: La durée de conservation courte est acceptable lorsque les canaux de distribution sont rapides
- : Prioriser la qualité nutritionnelle: Une meilleure conservation des vitamines et un goût frais attirent les consommateurs soucieux de leur santé
- Fonctionnement avec un capital limitéInvestissement en équipement moindre et exigences de traitement plus simples
- Cibler les marchés premium ou artisanaux: Les consommateurs préfèrent de plus en plus les produits laitiers étiquetés « frais »
Choisir UHT lorsque :
- Distribution vers des marchés éloignés ou tropicaux: Le stockage en ambiance permet d’éliminer les coûts coûteux de la chaîne du froid
- Exportation de produits laitiers à l’internationalUne longue durée de conservation permet de gérer les retards d’expédition et de dédouanement
- Production de lait stable pour une distribution institutionnelle: Les écoles, hôpitaux et installations militaires nécessitent souvent le UHT
- Prioriser le volume de production plutôt que la fraîcheur: La transformation continue permet un débit élevé
- Fonctionnement dans des régions avec une électricité peu fiable: Les produits restent sûrs sans réfrigération continue
For most small to medium yogurt production lines, HTST pasteurization is the logical choice. It provides the right balance of food safety, nutritional quality, and equipment affordability while setting the foundation for successful yogurt fermentation with your machine à yaourt professionnelle.
La science derrière la température et le temps
La relation entre température et temps en pasteurisation suit un principe bien établi : des températures plus élevées nécessitent des temps d’exposition plus courts pour atteindre une destruction microbienne équivalente. C’est pourquoi la HTST et le UHT peuvent atteindre le même résultat de sécurité par des voies différentes.
Courbes de mortalité thermique
Each microorganism has a characteristic thermal death time—the time required at a specific temperature to achieve a given reduction in population. The most heat-resistant pathogen of concern in milk is Coxiella burnetii, the causative agent of Q fever, which requires 60°C for 30 minutes for complete destruction. HTST and UHT protocols are designed to exceed this requirement by a comfortable safety margin.
Impact sur la qualité : pourquoi la température est importante
- Dénaturation des protéines de lactosérum: À des températures supérieures à 70°C, les protéines de lactosérum (notamment β-lactoglobuline) commencent à se déplier, affectant la texture du yaourt et le rendement en fromage
- Dégradation du lactose: Les températures UHT peuvent décomposer le lactose en glucose et galactose, ce qui peut entraîner un goût légèrement plus sucré
- Perte de vitamines: La vitamine C et les vitamines du groupe B sont sensibles à la chaleur ; le traitement UHT entraîne une perte accrue de vitamines
- Réaction de Maillard: La chaleur extrême favorise les réactions de brunissement, contribuant à la couleur et à la saveur caractéristiques du lait UHT
Pour la production de yaourt : le rôle critique de la pasteurisation
Dans la production de yaourt, la pasteurisation remplit plusieurs fonctions essentielles au-delà de la sécurité microbienne :
- Modification des protéines: La chaleur contrôlée déploie les protéines de lactosérum, leur permettant de former un réseau de gel plus ferme lors de la fermentation
- Élimination de l’oxygène: L’oxygène dissous est évacué lors du chauffage, créant des conditions anaérobies favorables aux bactéries du yaourt
- Libération de nutriments: La chaleur rend les vitamines et minéraux plus biodisponibles pour la croissance bactérienne
- Destruction des spores: Élimine les spores bactériennes qui pourraient germer et causer une détérioration lors de la fermentation ou du stockage
Following pasteurization, homogenization is often applied to reduce fat globule size, preventing cream separation and creating a smoother texture in the final yogurt product.
FAQ : Questions courantes sur la HTST et le UHT
La pasteurisation tue-t-elle toutes les bactéries ?
La pasteurisation élimine 99,9 % des bactéries pathogènes, atteignant ce que les scientifiques alimentaires appellent une “réduction de 5 logs”. Certaines bactéries résistantes à la chaleur et spores bactériennes survivent, mais celles-ci ne sont généralement pas nuisibles et peuvent même contribuer aux cultures de yaourt. Les micro-organismes restants sont contrôlés par la réfrigération et l’environnement acide créé lors de la fermentation.
Quelle méthode est la meilleure pour la production de yaourt ?
HTST pasteurization is superior for yogurt production. The moderate temperatures preserve whey protein functionality, which is essential for achieving proper yogurt texture and gel structure. UHT processing denatures proteins too extensively, resulting in poor fermentation characteristics and inferior texture. Most commercial yogurt producers use HTST or vat pasteurization as the foundation for quality yogurt.
Pourquoi le lait UHT a-t-il un goût différent ?
Le lait UHT développe une saveur légèrement “cuite” ou “caramélisée” en raison de la réaction de Maillard entre acides aminés et sucres à des températures extrêmes. De plus, la dégradation du lactose en glucose et galactose contribue à la douceur. Certains consommateurs préfèrent ce profil de saveur, tandis que d’autres préfèrent le goût plus frais du lait pasteurisé HTST.
Puis-je utiliser un équipement HTST pour produire du lait de qualité UHT ?
Non, la HTST et le UHT nécessitent des équipements fondamentalement différents conçus pour leurs paramètres spécifiques de température et de temps. Les systèmes HTST ne peuvent pas atteindre les températures UHT, et les systèmes UHT fonctionnent à des pressions et températures qui surtraiteraient le lait pour une application HTST. Choisissez votre équipement en fonction de votre produit principal et de vos exigences de marché.
Quelles sont les différences de coûts d'exploitation ?
Les systèmes HTST ont généralement une consommation d’énergie inférieure en raison de températures de fonctionnement plus basses, bien qu’ils nécessitent une réfrigération continue. Les systèmes UHT consomment plus d’énergie pour la génération de vapeur et l’emballage aseptique, mais éliminent les coûts liés à la chaîne du froid. Pour les petites opérations, le HTST offre généralement une meilleure économie ; pour une production à grande échelle orientée à l’export, les avantages de distribution du UHT peuvent compenser ses coûts de traitement plus élevés.
Produits associés
Machine à pasteuriser le lait
Équipement de pasteurisation HTST pour la fabrication de yaourt et de produits laitiers. Capacité de 200L à 5000L avec contrôle précis de la température.
Ligne de production de yaourt
Solution clé en main complète du lait cru au yaourt emballé. Capacité quotidienne de 200L à 5000L avec pasteurisation intégrée.
Cuve de fermentation du yaourt
Cuve de fermentation à température contrôlée pour une production de yaourt cohérente. Disponible en configurations simple ou double chambre.
Explication de la pasteurisation HTST
HTST (High-Temperature Short-Time) pasteurization is the most widely used method in commercial dairy processing. This approach heats milk to 72-85°C (161-185°F) for 15-40 secondes, achieving a 5-log reduction in pathogenic microorganisms.
Comment fonctionne la HTST : le processus
- Préchauffage: Le lait cru passe dans un échangeur de chaleur où il est rapidement porté à la température cible
- MaintenirLe lait maintient cette température pendant la période de maintien requise dans un tube de maintien précisément conçu
- Refroidissement immédiatLe lait traité thermiquement est rapidement refroidi à 4°C (39°F) pour arrêter toute activité bactérienne restante
- Emballage aseptique: Le produit est emballé dans des contenants stériles sous des conditions contrôlées
Avantages du HTST
| Avantage | Explication |
|---|---|
| Rétention nutritionnelle | Plus de 90 % des vitamines et enzymes conservés par rapport au lait cru |
| Saveur fraîche | Goût peu cuit ou brûlé ; plus proche du goût original du lait |
| Qualité des protéines | Les protéines de lactosérum restent fonctionnelles ; idéales pour la fabrication de yaourt et de fromage |
| Norme de l’industrie | Technologie largement comprise, éprouvée, avec un équipement établi |
| Coût de l’équipement | Investissement modéré par rapport aux systèmes UHT |
For production de yaourt, HTST is the preferred method because the moderate heat treatment denatures whey proteins just enough to improve yogurt texture without compromising the fermentation process. Our milk pasteurizer machines implement this principle using precision PID temperature control (±0.5°C accuracy) to ensure consistent results.
Explication du traitement UHT
UHT (Ultra-High Temperature) processing represents the most aggressive heat treatment in commercial dairy processing. This method heats milk to 135-150°C (275-302°F) for just 2-5 secondes, achieving what the industry calls “commercial sterility.”
Comment fonctionne le UHT : méthodes directe et indirecte
UHT Direct
La vapeur est injectée directement dans le lait, permettant un chauffage ultra-rapide en millisecondes. Cette méthode produit un profil de saveur légèrement plus sucré en raison de la caramelisation du lactose.
UHT indirect
Le lait passe dans un échangeur de chaleur (à plaques ou tubulaire) sans contact direct avec la vapeur. Cette méthode offre un meilleur contrôle de la composition finale du produit.
Avantages du UHT
| Avantage | Explication |
|---|---|
| Durée de conservation prolongée | 6-9 mois à température ambiante ; idéal pour la distribution sans chaîne du froid |
| Stérilité commerciale | Toutes les bactéries végétatives et spores détruites ; aucune réfrigération requise avant ouverture |
| Distribution mondiale | Permet l’exportation vers des régions avec une infrastructure de stockage à froid limitée |
| : Réduction des déchets | Une longue durée de conservation minimise la détérioration du produit tout au long de la chaîne d’approvisionnement |
| Efficacité de la production | Le traitement continu permet une production à haut volume |
Différences clés entre HTST et UHT
| Aspect | Pasteurisation HTST | Traitement UHT |
|---|---|---|
| Température | 72-85°C (161-185°F) | 135-150°C (275-302°F) |
| Temps de traitement | 15-40 secondes | 2-5 secondes |
| Durée de conservation | 7-21 jours (réfrigéré) | 6-9 mois (ambiant) |
| Rétention nutritionnelle | Vitamines conservées à plus de 90 % | Modéré (70-80 % de vitamines) |
| Profil de saveur | Goût naturel et frais | Notes de caramel légèrement cuites |
| Fonctionnalité des protéines | Préservé pour la fermentation | Dénaturé en grande partie |
| Exigences de stockage | Chaîne du froid (0-4°C) | Température ambiante (avant ouverture) |
| Investissement en équipement | $8,000-$50,000 | $50,000-$500,000+ |
| Applications idéales | Produits laitiers frais, yaourt, fromage, distribution locale | Distribution longue distance, exportation, produits à durée de conservation prolongée |
Quelle méthode convient à votre entreprise ?
Le choix entre HTST et UHT dépend de plusieurs facteurs spécifiques à votre opération. Considérez ces scénarios :
Choisir HTST lorsque :
- Production de yaourt ou de produits laitiers fermentés: La chaleur modérée préserve la fonctionnalité des protéines
- Vente locale ou régionale: La durée de conservation courte est acceptable lorsque les canaux de distribution sont rapides
- : Prioriser la qualité nutritionnelle: Une meilleure conservation des vitamines et un goût frais attirent les consommateurs soucieux de leur santé
- Fonctionnement avec un capital limitéInvestissement en équipement moindre et exigences de traitement plus simples
- Cibler les marchés premium ou artisanaux: Les consommateurs préfèrent de plus en plus les produits laitiers étiquetés « frais »
Choisir UHT lorsque :
- Distribution vers des marchés éloignés ou tropicaux: Le stockage en ambiance permet d’éliminer les coûts coûteux de la chaîne du froid
- Exportation de produits laitiers à l’internationalUne longue durée de conservation permet de gérer les retards d’expédition et de dédouanement
- Production de lait stable pour une distribution institutionnelle: Les écoles, hôpitaux et installations militaires nécessitent souvent le UHT
- Prioriser le volume de production plutôt que la fraîcheur: La transformation continue permet un débit élevé
- Fonctionnement dans des régions avec une électricité peu fiable: Les produits restent sûrs sans réfrigération continue
For most small to medium yogurt production lines, HTST pasteurization is the logical choice. It provides the right balance of food safety, nutritional quality, and equipment affordability while setting the foundation for successful yogurt fermentation with your machine à yaourt professionnelle.
La science derrière la température et le temps
La relation entre température et temps en pasteurisation suit un principe bien établi : des températures plus élevées nécessitent des temps d’exposition plus courts pour atteindre une destruction microbienne équivalente. C’est pourquoi la HTST et le UHT peuvent atteindre le même résultat de sécurité par des voies différentes.
Courbes de mortalité thermique
Each microorganism has a characteristic thermal death time—the time required at a specific temperature to achieve a given reduction in population. The most heat-resistant pathogen of concern in milk is Coxiella burnetii, the causative agent of Q fever, which requires 60°C for 30 minutes for complete destruction. HTST and UHT protocols are designed to exceed this requirement by a comfortable safety margin.
Impact sur la qualité : pourquoi la température est importante
- Dénaturation des protéines de lactosérum: À des températures supérieures à 70°C, les protéines de lactosérum (notamment β-lactoglobuline) commencent à se déplier, affectant la texture du yaourt et le rendement en fromage
- Dégradation du lactose: Les températures UHT peuvent décomposer le lactose en glucose et galactose, ce qui peut entraîner un goût légèrement plus sucré
- Perte de vitamines: La vitamine C et les vitamines du groupe B sont sensibles à la chaleur ; le traitement UHT entraîne une perte accrue de vitamines
- Réaction de Maillard: La chaleur extrême favorise les réactions de brunissement, contribuant à la couleur et à la saveur caractéristiques du lait UHT
Pour la production de yaourt : le rôle critique de la pasteurisation
Dans la production de yaourt, la pasteurisation remplit plusieurs fonctions essentielles au-delà de la sécurité microbienne :
- Modification des protéines: La chaleur contrôlée déploie les protéines de lactosérum, leur permettant de former un réseau de gel plus ferme lors de la fermentation
- Élimination de l’oxygène: L’oxygène dissous est évacué lors du chauffage, créant des conditions anaérobies favorables aux bactéries du yaourt
- Libération de nutriments: La chaleur rend les vitamines et minéraux plus biodisponibles pour la croissance bactérienne
- Destruction des spores: Élimine les spores bactériennes qui pourraient germer et causer une détérioration lors de la fermentation ou du stockage
Following pasteurization, homogenization is often applied to reduce fat globule size, preventing cream separation and creating a smoother texture in the final yogurt product.
FAQ : Questions courantes sur la HTST et le UHT
La pasteurisation tue-t-elle toutes les bactéries ?
La pasteurisation élimine 99,9 % des bactéries pathogènes, atteignant ce que les scientifiques alimentaires appellent une “réduction de 5 logs”. Certaines bactéries résistantes à la chaleur et spores bactériennes survivent, mais celles-ci ne sont généralement pas nuisibles et peuvent même contribuer aux cultures de yaourt. Les micro-organismes restants sont contrôlés par la réfrigération et l’environnement acide créé lors de la fermentation.
Quelle méthode est la meilleure pour la production de yaourt ?
HTST pasteurization is superior for yogurt production. The moderate temperatures preserve whey protein functionality, which is essential for achieving proper yogurt texture and gel structure. UHT processing denatures proteins too extensively, resulting in poor fermentation characteristics and inferior texture. Most commercial yogurt producers use HTST or vat pasteurization as the foundation for quality yogurt.
Pourquoi le lait UHT a-t-il un goût différent ?
Le lait UHT développe une saveur légèrement “cuite” ou “caramélisée” en raison de la réaction de Maillard entre acides aminés et sucres à des températures extrêmes. De plus, la dégradation du lactose en glucose et galactose contribue à la douceur. Certains consommateurs préfèrent ce profil de saveur, tandis que d’autres préfèrent le goût plus frais du lait pasteurisé HTST.
Puis-je utiliser un équipement HTST pour produire du lait de qualité UHT ?
Non, la HTST et le UHT nécessitent des équipements fondamentalement différents conçus pour leurs paramètres spécifiques de température et de temps. Les systèmes HTST ne peuvent pas atteindre les températures UHT, et les systèmes UHT fonctionnent à des pressions et températures qui surtraiteraient le lait pour une application HTST. Choisissez votre équipement en fonction de votre produit principal et de vos exigences de marché.
Quelles sont les différences de coûts d'exploitation ?
Les systèmes HTST ont généralement une consommation d’énergie inférieure en raison de températures de fonctionnement plus basses, bien qu’ils nécessitent une réfrigération continue. Les systèmes UHT consomment plus d’énergie pour la génération de vapeur et l’emballage aseptique, mais éliminent les coûts liés à la chaîne du froid. Pour les petites opérations, le HTST offre généralement une meilleure économie ; pour une production à grande échelle orientée à l’export, les avantages de distribution du UHT peuvent compenser ses coûts de traitement plus élevés.
Produits associés
Machine à pasteuriser le lait
Équipement de pasteurisation HTST pour la fabrication de yaourt et de produits laitiers. Capacité de 200L à 5000L avec contrôle précis de la température.
Ligne de production de yaourt
Solution clé en main complète du lait cru au yaourt emballé. Capacité quotidienne de 200L à 5000L avec pasteurisation intégrée.
Cuve de fermentation du yaourt
Cuve de fermentation à température contrôlée pour une production de yaourt cohérente. Disponible en configurations simple ou double chambre.
- Protection de la santé publique: La pasteurisation élimine 99,9 % des bactéries pathogènes, y compris Salmonella, E. coli O157:H7, Listeria monocytogènes et Campylobacter
- Durée de conservation prolongée: Le lait traité dure beaucoup plus longtemps que le lait cru sous refrigeration
- Qualité constante: Un processus standardisé garantit des caractéristiques de produit prévisibles d'un lot à l'autre
- Permet la fermentation: Pour la production de yaourt et de fromage, la pasteurisation crée un environnement idéal pour les cultures bactériennes bénéfiques
Explication de la pasteurisation HTST
HTST (High-Temperature Short-Time) pasteurization is the most widely used method in commercial dairy processing. This approach heats milk to 72-85°C (161-185°F) for 15-40 secondes, achieving a 5-log reduction in pathogenic microorganisms.
Comment fonctionne la HTST : le processus
- Préchauffage: Le lait cru passe dans un échangeur de chaleur où il est rapidement porté à la température cible
- MaintenirLe lait maintient cette température pendant la période de maintien requise dans un tube de maintien précisément conçu
- Refroidissement immédiatLe lait traité thermiquement est rapidement refroidi à 4°C (39°F) pour arrêter toute activité bactérienne restante
- Emballage aseptique: Le produit est emballé dans des contenants stériles sous des conditions contrôlées
Avantages du HTST
| Avantage | Explication |
|---|---|
| Rétention nutritionnelle | Plus de 90 % des vitamines et enzymes conservés par rapport au lait cru |
| Saveur fraîche | Goût peu cuit ou brûlé ; plus proche du goût original du lait |
| Qualité des protéines | Les protéines de lactosérum restent fonctionnelles ; idéales pour la fabrication de yaourt et de fromage |
| Norme de l’industrie | Technologie largement comprise, éprouvée, avec un équipement établi |
| Coût de l’équipement | Investissement modéré par rapport aux systèmes UHT |
For production de yaourt, HTST is the preferred method because the moderate heat treatment denatures whey proteins just enough to improve yogurt texture without compromising the fermentation process. Our milk pasteurizer machines implement this principle using precision PID temperature control (±0.5°C accuracy) to ensure consistent results.
Explication du traitement UHT
UHT (Ultra-High Temperature) processing represents the most aggressive heat treatment in commercial dairy processing. This method heats milk to 135-150°C (275-302°F) for just 2-5 secondes, achieving what the industry calls “commercial sterility.”
Comment fonctionne le UHT : méthodes directe et indirecte
UHT Direct
La vapeur est injectée directement dans le lait, permettant un chauffage ultra-rapide en millisecondes. Cette méthode produit un profil de saveur légèrement plus sucré en raison de la caramelisation du lactose.
UHT indirect
Le lait passe dans un échangeur de chaleur (à plaques ou tubulaire) sans contact direct avec la vapeur. Cette méthode offre un meilleur contrôle de la composition finale du produit.
Avantages du UHT
| Avantage | Explication |
|---|---|
| Durée de conservation prolongée | 6-9 mois à température ambiante ; idéal pour la distribution sans chaîne du froid |
| Stérilité commerciale | Toutes les bactéries végétatives et spores détruites ; aucune réfrigération requise avant ouverture |
| Distribution mondiale | Permet l’exportation vers des régions avec une infrastructure de stockage à froid limitée |
| : Réduction des déchets | Une longue durée de conservation minimise la détérioration du produit tout au long de la chaîne d’approvisionnement |
| Efficacité de la production | Le traitement continu permet une production à haut volume |
Différences clés entre HTST et UHT
| Aspect | Pasteurisation HTST | Traitement UHT |
|---|---|---|
| Température | 72-85°C (161-185°F) | 135-150°C (275-302°F) |
| Temps de traitement | 15-40 secondes | 2-5 secondes |
| Durée de conservation | 7-21 jours (réfrigéré) | 6-9 mois (ambiant) |
| Rétention nutritionnelle | Vitamines conservées à plus de 90 % | Modéré (70-80 % de vitamines) |
| Profil de saveur | Goût naturel et frais | Notes de caramel légèrement cuites |
| Fonctionnalité des protéines | Préservé pour la fermentation | Dénaturé en grande partie |
| Exigences de stockage | Chaîne du froid (0-4°C) | Température ambiante (avant ouverture) |
| Investissement en équipement | $8,000-$50,000 | $50,000-$500,000+ |
| Applications idéales | Produits laitiers frais, yaourt, fromage, distribution locale | Distribution longue distance, exportation, produits à durée de conservation prolongée |
Quelle méthode convient à votre entreprise ?
Le choix entre HTST et UHT dépend de plusieurs facteurs spécifiques à votre opération. Considérez ces scénarios :
Choisir HTST lorsque :
- Production de yaourt ou de produits laitiers fermentés: La chaleur modérée préserve la fonctionnalité des protéines
- Vente locale ou régionale: La durée de conservation courte est acceptable lorsque les canaux de distribution sont rapides
- : Prioriser la qualité nutritionnelle: Une meilleure conservation des vitamines et un goût frais attirent les consommateurs soucieux de leur santé
- Fonctionnement avec un capital limitéInvestissement en équipement moindre et exigences de traitement plus simples
- Cibler les marchés premium ou artisanaux: Les consommateurs préfèrent de plus en plus les produits laitiers étiquetés « frais »
Choisir UHT lorsque :
- Distribution vers des marchés éloignés ou tropicaux: Le stockage en ambiance permet d’éliminer les coûts coûteux de la chaîne du froid
- Exportation de produits laitiers à l’internationalUne longue durée de conservation permet de gérer les retards d’expédition et de dédouanement
- Production de lait stable pour une distribution institutionnelle: Les écoles, hôpitaux et installations militaires nécessitent souvent le UHT
- Prioriser le volume de production plutôt que la fraîcheur: La transformation continue permet un débit élevé
- Fonctionnement dans des régions avec une électricité peu fiable: Les produits restent sûrs sans réfrigération continue
For most small to medium yogurt production lines, HTST pasteurization is the logical choice. It provides the right balance of food safety, nutritional quality, and equipment affordability while setting the foundation for successful yogurt fermentation with your machine à yaourt professionnelle.
La science derrière la température et le temps
La relation entre température et temps en pasteurisation suit un principe bien établi : des températures plus élevées nécessitent des temps d’exposition plus courts pour atteindre une destruction microbienne équivalente. C’est pourquoi la HTST et le UHT peuvent atteindre le même résultat de sécurité par des voies différentes.
Courbes de mortalité thermique
Each microorganism has a characteristic thermal death time—the time required at a specific temperature to achieve a given reduction in population. The most heat-resistant pathogen of concern in milk is Coxiella burnetii, the causative agent of Q fever, which requires 60°C for 30 minutes for complete destruction. HTST and UHT protocols are designed to exceed this requirement by a comfortable safety margin.
Impact sur la qualité : pourquoi la température est importante
- Dénaturation des protéines de lactosérum: À des températures supérieures à 70°C, les protéines de lactosérum (notamment β-lactoglobuline) commencent à se déplier, affectant la texture du yaourt et le rendement en fromage
- Dégradation du lactose: Les températures UHT peuvent décomposer le lactose en glucose et galactose, ce qui peut entraîner un goût légèrement plus sucré
- Perte de vitamines: La vitamine C et les vitamines du groupe B sont sensibles à la chaleur ; le traitement UHT entraîne une perte accrue de vitamines
- Réaction de Maillard: La chaleur extrême favorise les réactions de brunissement, contribuant à la couleur et à la saveur caractéristiques du lait UHT
Pour la production de yaourt : le rôle critique de la pasteurisation
Dans la production de yaourt, la pasteurisation remplit plusieurs fonctions essentielles au-delà de la sécurité microbienne :
- Modification des protéines: La chaleur contrôlée déploie les protéines de lactosérum, leur permettant de former un réseau de gel plus ferme lors de la fermentation
- Élimination de l’oxygène: L’oxygène dissous est évacué lors du chauffage, créant des conditions anaérobies favorables aux bactéries du yaourt
- Libération de nutriments: La chaleur rend les vitamines et minéraux plus biodisponibles pour la croissance bactérienne
- Destruction des spores: Élimine les spores bactériennes qui pourraient germer et causer une détérioration lors de la fermentation ou du stockage
Following pasteurization, homogenization is often applied to reduce fat globule size, preventing cream separation and creating a smoother texture in the final yogurt product.
FAQ : Questions courantes sur la HTST et le UHT
La pasteurisation tue-t-elle toutes les bactéries ?
La pasteurisation élimine 99,9 % des bactéries pathogènes, atteignant ce que les scientifiques alimentaires appellent une “réduction de 5 logs”. Certaines bactéries résistantes à la chaleur et spores bactériennes survivent, mais celles-ci ne sont généralement pas nuisibles et peuvent même contribuer aux cultures de yaourt. Les micro-organismes restants sont contrôlés par la réfrigération et l’environnement acide créé lors de la fermentation.
Quelle méthode est la meilleure pour la production de yaourt ?
HTST pasteurization is superior for yogurt production. The moderate temperatures preserve whey protein functionality, which is essential for achieving proper yogurt texture and gel structure. UHT processing denatures proteins too extensively, resulting in poor fermentation characteristics and inferior texture. Most commercial yogurt producers use HTST or vat pasteurization as the foundation for quality yogurt.
Pourquoi le lait UHT a-t-il un goût différent ?
Le lait UHT développe une saveur légèrement “cuite” ou “caramélisée” en raison de la réaction de Maillard entre acides aminés et sucres à des températures extrêmes. De plus, la dégradation du lactose en glucose et galactose contribue à la douceur. Certains consommateurs préfèrent ce profil de saveur, tandis que d’autres préfèrent le goût plus frais du lait pasteurisé HTST.
Puis-je utiliser un équipement HTST pour produire du lait de qualité UHT ?
Non, la HTST et le UHT nécessitent des équipements fondamentalement différents conçus pour leurs paramètres spécifiques de température et de temps. Les systèmes HTST ne peuvent pas atteindre les températures UHT, et les systèmes UHT fonctionnent à des pressions et températures qui surtraiteraient le lait pour une application HTST. Choisissez votre équipement en fonction de votre produit principal et de vos exigences de marché.
Quelles sont les différences de coûts d'exploitation ?
Les systèmes HTST ont généralement une consommation d’énergie inférieure en raison de températures de fonctionnement plus basses, bien qu’ils nécessitent une réfrigération continue. Les systèmes UHT consomment plus d’énergie pour la génération de vapeur et l’emballage aseptique, mais éliminent les coûts liés à la chaîne du froid. Pour les petites opérations, le HTST offre généralement une meilleure économie ; pour une production à grande échelle orientée à l’export, les avantages de distribution du UHT peuvent compenser ses coûts de traitement plus élevés.
Produits associés
Machine à pasteuriser le lait
Équipement de pasteurisation HTST pour la fabrication de yaourt et de produits laitiers. Capacité de 200L à 5000L avec contrôle précis de la température.
Ligne de production de yaourt
Solution clé en main complète du lait cru au yaourt emballé. Capacité quotidienne de 200L à 5000L avec pasteurisation intégrée.
Cuve de fermentation du yaourt
Cuve de fermentation à température contrôlée pour une production de yaourt cohérente. Disponible en configurations simple ou double chambre.
- Protection de la santé publique: La pasteurisation élimine 99,9 % des bactéries pathogènes, y compris Salmonella, E. coli O157:H7, Listeria monocytogènes et Campylobacter
- Durée de conservation prolongée: Le lait traité dure beaucoup plus longtemps que le lait cru sous refrigeration
- Qualité constante: Un processus standardisé garantit des caractéristiques de produit prévisibles d'un lot à l'autre
- Permet la fermentation: Pour la production de yaourt et de fromage, la pasteurisation crée un environnement idéal pour les cultures bactériennes bénéfiques
Explication de la pasteurisation HTST
HTST (High-Temperature Short-Time) pasteurization is the most widely used method in commercial dairy processing. This approach heats milk to 72-85°C (161-185°F) for 15-40 secondes, achieving a 5-log reduction in pathogenic microorganisms.
Comment fonctionne la HTST : le processus
- Préchauffage: Le lait cru passe dans un échangeur de chaleur où il est rapidement porté à la température cible
- MaintenirLe lait maintient cette température pendant la période de maintien requise dans un tube de maintien précisément conçu
- Refroidissement immédiatLe lait traité thermiquement est rapidement refroidi à 4°C (39°F) pour arrêter toute activité bactérienne restante
- Emballage aseptique: Le produit est emballé dans des contenants stériles sous des conditions contrôlées
Avantages du HTST
| Avantage | Explication |
|---|---|
| Rétention nutritionnelle | Plus de 90 % des vitamines et enzymes conservés par rapport au lait cru |
| Saveur fraîche | Goût peu cuit ou brûlé ; plus proche du goût original du lait |
| Qualité des protéines | Les protéines de lactosérum restent fonctionnelles ; idéales pour la fabrication de yaourt et de fromage |
| Norme de l’industrie | Technologie largement comprise, éprouvée, avec un équipement établi |
| Coût de l’équipement | Investissement modéré par rapport aux systèmes UHT |
For production de yaourt, HTST is the preferred method because the moderate heat treatment denatures whey proteins just enough to improve yogurt texture without compromising the fermentation process. Our milk pasteurizer machines implement this principle using precision PID temperature control (±0.5°C accuracy) to ensure consistent results.
Explication du traitement UHT
UHT (Ultra-High Temperature) processing represents the most aggressive heat treatment in commercial dairy processing. This method heats milk to 135-150°C (275-302°F) for just 2-5 secondes, achieving what the industry calls “commercial sterility.”
Comment fonctionne le UHT : méthodes directe et indirecte
UHT Direct
La vapeur est injectée directement dans le lait, permettant un chauffage ultra-rapide en millisecondes. Cette méthode produit un profil de saveur légèrement plus sucré en raison de la caramelisation du lactose.
UHT indirect
Le lait passe dans un échangeur de chaleur (à plaques ou tubulaire) sans contact direct avec la vapeur. Cette méthode offre un meilleur contrôle de la composition finale du produit.
Avantages du UHT
| Avantage | Explication |
|---|---|
| Durée de conservation prolongée | 6-9 mois à température ambiante ; idéal pour la distribution sans chaîne du froid |
| Stérilité commerciale | Toutes les bactéries végétatives et spores détruites ; aucune réfrigération requise avant ouverture |
| Distribution mondiale | Permet l’exportation vers des régions avec une infrastructure de stockage à froid limitée |
| : Réduction des déchets | Une longue durée de conservation minimise la détérioration du produit tout au long de la chaîne d’approvisionnement |
| Efficacité de la production | Le traitement continu permet une production à haut volume |
Différences clés entre HTST et UHT
| Aspect | Pasteurisation HTST | Traitement UHT |
|---|---|---|
| Température | 72-85°C (161-185°F) | 135-150°C (275-302°F) |
| Temps de traitement | 15-40 secondes | 2-5 secondes |
| Durée de conservation | 7-21 jours (réfrigéré) | 6-9 mois (ambiant) |
| Rétention nutritionnelle | Vitamines conservées à plus de 90 % | Modéré (70-80 % de vitamines) |
| Profil de saveur | Goût naturel et frais | Notes de caramel légèrement cuites |
| Fonctionnalité des protéines | Préservé pour la fermentation | Dénaturé en grande partie |
| Exigences de stockage | Chaîne du froid (0-4°C) | Température ambiante (avant ouverture) |
| Investissement en équipement | $8,000-$50,000 | $50,000-$500,000+ |
| Applications idéales | Produits laitiers frais, yaourt, fromage, distribution locale | Distribution longue distance, exportation, produits à durée de conservation prolongée |
Quelle méthode convient à votre entreprise ?
Le choix entre HTST et UHT dépend de plusieurs facteurs spécifiques à votre opération. Considérez ces scénarios :
Choisir HTST lorsque :
- Production de yaourt ou de produits laitiers fermentés: La chaleur modérée préserve la fonctionnalité des protéines
- Vente locale ou régionale: La durée de conservation courte est acceptable lorsque les canaux de distribution sont rapides
- : Prioriser la qualité nutritionnelle: Une meilleure conservation des vitamines et un goût frais attirent les consommateurs soucieux de leur santé
- Fonctionnement avec un capital limitéInvestissement en équipement moindre et exigences de traitement plus simples
- Cibler les marchés premium ou artisanaux: Les consommateurs préfèrent de plus en plus les produits laitiers étiquetés « frais »
Choisir UHT lorsque :
- Distribution vers des marchés éloignés ou tropicaux: Le stockage en ambiance permet d’éliminer les coûts coûteux de la chaîne du froid
- Exportation de produits laitiers à l’internationalUne longue durée de conservation permet de gérer les retards d’expédition et de dédouanement
- Production de lait stable pour une distribution institutionnelle: Les écoles, hôpitaux et installations militaires nécessitent souvent le UHT
- Prioriser le volume de production plutôt que la fraîcheur: La transformation continue permet un débit élevé
- Fonctionnement dans des régions avec une électricité peu fiable: Les produits restent sûrs sans réfrigération continue
For most small to medium yogurt production lines, HTST pasteurization is the logical choice. It provides the right balance of food safety, nutritional quality, and equipment affordability while setting the foundation for successful yogurt fermentation with your machine à yaourt professionnelle.
La science derrière la température et le temps
La relation entre température et temps en pasteurisation suit un principe bien établi : des températures plus élevées nécessitent des temps d’exposition plus courts pour atteindre une destruction microbienne équivalente. C’est pourquoi la HTST et le UHT peuvent atteindre le même résultat de sécurité par des voies différentes.
Courbes de mortalité thermique
Each microorganism has a characteristic thermal death time—the time required at a specific temperature to achieve a given reduction in population. The most heat-resistant pathogen of concern in milk is Coxiella burnetii, the causative agent of Q fever, which requires 60°C for 30 minutes for complete destruction. HTST and UHT protocols are designed to exceed this requirement by a comfortable safety margin.
Impact sur la qualité : pourquoi la température est importante
- Dénaturation des protéines de lactosérum: À des températures supérieures à 70°C, les protéines de lactosérum (notamment β-lactoglobuline) commencent à se déplier, affectant la texture du yaourt et le rendement en fromage
- Dégradation du lactose: Les températures UHT peuvent décomposer le lactose en glucose et galactose, ce qui peut entraîner un goût légèrement plus sucré
- Perte de vitamines: La vitamine C et les vitamines du groupe B sont sensibles à la chaleur ; le traitement UHT entraîne une perte accrue de vitamines
- Réaction de Maillard: La chaleur extrême favorise les réactions de brunissement, contribuant à la couleur et à la saveur caractéristiques du lait UHT
Pour la production de yaourt : le rôle critique de la pasteurisation
Dans la production de yaourt, la pasteurisation remplit plusieurs fonctions essentielles au-delà de la sécurité microbienne :
- Modification des protéines: La chaleur contrôlée déploie les protéines de lactosérum, leur permettant de former un réseau de gel plus ferme lors de la fermentation
- Élimination de l’oxygène: L’oxygène dissous est évacué lors du chauffage, créant des conditions anaérobies favorables aux bactéries du yaourt
- Libération de nutriments: La chaleur rend les vitamines et minéraux plus biodisponibles pour la croissance bactérienne
- Destruction des spores: Élimine les spores bactériennes qui pourraient germer et causer une détérioration lors de la fermentation ou du stockage
Following pasteurization, homogenization is often applied to reduce fat globule size, preventing cream separation and creating a smoother texture in the final yogurt product.
FAQ : Questions courantes sur la HTST et le UHT
La pasteurisation tue-t-elle toutes les bactéries ?
La pasteurisation élimine 99,9 % des bactéries pathogènes, atteignant ce que les scientifiques alimentaires appellent une “réduction de 5 logs”. Certaines bactéries résistantes à la chaleur et spores bactériennes survivent, mais celles-ci ne sont généralement pas nuisibles et peuvent même contribuer aux cultures de yaourt. Les micro-organismes restants sont contrôlés par la réfrigération et l’environnement acide créé lors de la fermentation.
Quelle méthode est la meilleure pour la production de yaourt ?
HTST pasteurization is superior for yogurt production. The moderate temperatures preserve whey protein functionality, which is essential for achieving proper yogurt texture and gel structure. UHT processing denatures proteins too extensively, resulting in poor fermentation characteristics and inferior texture. Most commercial yogurt producers use HTST or vat pasteurization as the foundation for quality yogurt.
Pourquoi le lait UHT a-t-il un goût différent ?
Le lait UHT développe une saveur légèrement “cuite” ou “caramélisée” en raison de la réaction de Maillard entre acides aminés et sucres à des températures extrêmes. De plus, la dégradation du lactose en glucose et galactose contribue à la douceur. Certains consommateurs préfèrent ce profil de saveur, tandis que d’autres préfèrent le goût plus frais du lait pasteurisé HTST.
Puis-je utiliser un équipement HTST pour produire du lait de qualité UHT ?
Non, la HTST et le UHT nécessitent des équipements fondamentalement différents conçus pour leurs paramètres spécifiques de température et de temps. Les systèmes HTST ne peuvent pas atteindre les températures UHT, et les systèmes UHT fonctionnent à des pressions et températures qui surtraiteraient le lait pour une application HTST. Choisissez votre équipement en fonction de votre produit principal et de vos exigences de marché.
Quelles sont les différences de coûts d'exploitation ?
Les systèmes HTST ont généralement une consommation d’énergie inférieure en raison de températures de fonctionnement plus basses, bien qu’ils nécessitent une réfrigération continue. Les systèmes UHT consomment plus d’énergie pour la génération de vapeur et l’emballage aseptique, mais éliminent les coûts liés à la chaîne du froid. Pour les petites opérations, le HTST offre généralement une meilleure économie ; pour une production à grande échelle orientée à l’export, les avantages de distribution du UHT peuvent compenser ses coûts de traitement plus élevés.
Produits associés
Machine à pasteuriser le lait
Équipement de pasteurisation HTST pour la fabrication de yaourt et de produits laitiers. Capacité de 200L à 5000L avec contrôle précis de la température.
Ligne de production de yaourt
Solution clé en main complète du lait cru au yaourt emballé. Capacité quotidienne de 200L à 5000L avec pasteurisation intégrée.
Cuve de fermentation du yaourt
Cuve de fermentation à température contrôlée pour une production de yaourt cohérente. Disponible en configurations simple ou double chambre.
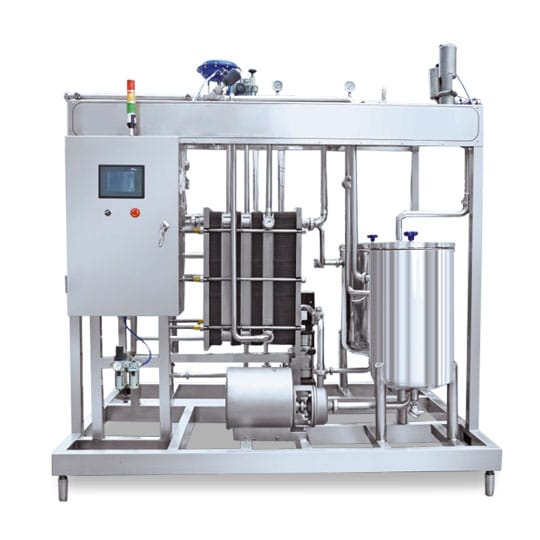
Comment fonctionne la pasteurisation du lait : HTST vs UHT expliqué
La science derrière le traitement sûr du lait | compromis entre température, temps et qualité
Whether you’re a dairy farmer diversifying into yogurt production, an entrepreneur building a food processing facility, or simply curious about how milk becomes safe for consumption, understanding pasteurisation du lait is essential. This guide breaks down the two dominant pasteurization methods—HTST and UHT—explaining the science, practical applications, and how to choose the right approach for your business.
Qu’est-ce que la pasteurisation ?
Pasteurisation is a controlled heat treatment process that eliminates harmful pathogenic microorganisms from milk and other liquid foods. Named after French scientist Louis Pasteur, who developed the technique in the 1860s to solve wine spoilage problems, this method has become the global standard for dairy safety.
Le principe fondamental est simple : appliquer une chaleur suffisante pour détruire les bactéries pathogènes tout en minimisant les dommages à la qualité nutritionnelle, au goût et aux propriétés fonctionnelles du produit. Le défi consiste à trouver le juste équilibre entre sécurité alimentaire et qualité du produit — un équilibre qui varie selon votre application prévue.
Pourquoi la pasteurisation est-elle importante pour les produits laitiers
- Protection de la santé publique: La pasteurisation élimine 99,9 % des bactéries pathogènes, y compris Salmonella, E. coli O157:H7, Listeria monocytogènes et Campylobacter
- Durée de conservation prolongée: Le lait traité dure beaucoup plus longtemps que le lait cru sous refrigeration
- Qualité constante: Un processus standardisé garantit des caractéristiques de produit prévisibles d'un lot à l'autre
- Permet la fermentation: Pour la production de yaourt et de fromage, la pasteurisation crée un environnement idéal pour les cultures bactériennes bénéfiques
Explication de la pasteurisation HTST
HTST (High-Temperature Short-Time) pasteurization is the most widely used method in commercial dairy processing. This approach heats milk to 72-85°C (161-185°F) for 15-40 secondes, achieving a 5-log reduction in pathogenic microorganisms.
Comment fonctionne la HTST : le processus
- Préchauffage: Le lait cru passe dans un échangeur de chaleur où il est rapidement porté à la température cible
- MaintenirLe lait maintient cette température pendant la période de maintien requise dans un tube de maintien précisément conçu
- Refroidissement immédiatLe lait traité thermiquement est rapidement refroidi à 4°C (39°F) pour arrêter toute activité bactérienne restante
- Emballage aseptique: Le produit est emballé dans des contenants stériles sous des conditions contrôlées
Avantages du HTST
| Avantage | Explication |
|---|---|
| Rétention nutritionnelle | Plus de 90 % des vitamines et enzymes conservés par rapport au lait cru |
| Saveur fraîche | Goût peu cuit ou brûlé ; plus proche du goût original du lait |
| Qualité des protéines | Les protéines de lactosérum restent fonctionnelles ; idéales pour la fabrication de yaourt et de fromage |
| Norme de l’industrie | Technologie largement comprise, éprouvée, avec un équipement établi |
| Coût de l’équipement | Investissement modéré par rapport aux systèmes UHT |
For production de yaourt, HTST is the preferred method because the moderate heat treatment denatures whey proteins just enough to improve yogurt texture without compromising the fermentation process. Our milk pasteurizer machines implement this principle using precision PID temperature control (±0.5°C accuracy) to ensure consistent results.
Explication du traitement UHT
UHT (Ultra-High Temperature) processing represents the most aggressive heat treatment in commercial dairy processing. This method heats milk to 135-150°C (275-302°F) for just 2-5 secondes, achieving what the industry calls “commercial sterility.”
Comment fonctionne le UHT : méthodes directe et indirecte
UHT Direct
La vapeur est injectée directement dans le lait, permettant un chauffage ultra-rapide en millisecondes. Cette méthode produit un profil de saveur légèrement plus sucré en raison de la caramelisation du lactose.
UHT indirect
Le lait passe dans un échangeur de chaleur (à plaques ou tubulaire) sans contact direct avec la vapeur. Cette méthode offre un meilleur contrôle de la composition finale du produit.
Avantages du UHT
| Avantage | Explication |
|---|---|
| Durée de conservation prolongée | 6-9 mois à température ambiante ; idéal pour la distribution sans chaîne du froid |
| Stérilité commerciale | Toutes les bactéries végétatives et spores détruites ; aucune réfrigération requise avant ouverture |
| Distribution mondiale | Permet l’exportation vers des régions avec une infrastructure de stockage à froid limitée |
| : Réduction des déchets | Une longue durée de conservation minimise la détérioration du produit tout au long de la chaîne d’approvisionnement |
| Efficacité de la production | Le traitement continu permet une production à haut volume |
Différences clés entre HTST et UHT
| Aspect | Pasteurisation HTST | Traitement UHT |
|---|---|---|
| Température | 72-85°C (161-185°F) | 135-150°C (275-302°F) |
| Temps de traitement | 15-40 secondes | 2-5 secondes |
| Durée de conservation | 7-21 jours (réfrigéré) | 6-9 mois (ambiant) |
| Rétention nutritionnelle | Vitamines conservées à plus de 90 % | Modéré (70-80 % de vitamines) |
| Profil de saveur | Goût naturel et frais | Notes de caramel légèrement cuites |
| Fonctionnalité des protéines | Préservé pour la fermentation | Dénaturé en grande partie |
| Exigences de stockage | Chaîne du froid (0-4°C) | Température ambiante (avant ouverture) |
| Investissement en équipement | $8,000-$50,000 | $50,000-$500,000+ |
| Applications idéales | Produits laitiers frais, yaourt, fromage, distribution locale | Distribution longue distance, exportation, produits à durée de conservation prolongée |
Quelle méthode convient à votre entreprise ?
Le choix entre HTST et UHT dépend de plusieurs facteurs spécifiques à votre opération. Considérez ces scénarios :
Choisir HTST lorsque :
- Production de yaourt ou de produits laitiers fermentés: La chaleur modérée préserve la fonctionnalité des protéines
- Vente locale ou régionale: La durée de conservation courte est acceptable lorsque les canaux de distribution sont rapides
- : Prioriser la qualité nutritionnelle: Une meilleure conservation des vitamines et un goût frais attirent les consommateurs soucieux de leur santé
- Fonctionnement avec un capital limitéInvestissement en équipement moindre et exigences de traitement plus simples
- Cibler les marchés premium ou artisanaux: Les consommateurs préfèrent de plus en plus les produits laitiers étiquetés « frais »
Choisir UHT lorsque :
- Distribution vers des marchés éloignés ou tropicaux: Le stockage en ambiance permet d’éliminer les coûts coûteux de la chaîne du froid
- Exportation de produits laitiers à l’internationalUne longue durée de conservation permet de gérer les retards d’expédition et de dédouanement
- Production de lait stable pour une distribution institutionnelle: Les écoles, hôpitaux et installations militaires nécessitent souvent le UHT
- Prioriser le volume de production plutôt que la fraîcheur: La transformation continue permet un débit élevé
- Fonctionnement dans des régions avec une électricité peu fiable: Les produits restent sûrs sans réfrigération continue
For most small to medium yogurt production lines, HTST pasteurization is the logical choice. It provides the right balance of food safety, nutritional quality, and equipment affordability while setting the foundation for successful yogurt fermentation with your machine à yaourt professionnelle.
La science derrière la température et le temps
La relation entre température et temps en pasteurisation suit un principe bien établi : des températures plus élevées nécessitent des temps d’exposition plus courts pour atteindre une destruction microbienne équivalente. C’est pourquoi la HTST et le UHT peuvent atteindre le même résultat de sécurité par des voies différentes.
Courbes de mortalité thermique
Each microorganism has a characteristic thermal death time—the time required at a specific temperature to achieve a given reduction in population. The most heat-resistant pathogen of concern in milk is Coxiella burnetii, the causative agent of Q fever, which requires 60°C for 30 minutes for complete destruction. HTST and UHT protocols are designed to exceed this requirement by a comfortable safety margin.
Impact sur la qualité : pourquoi la température est importante
- Dénaturation des protéines de lactosérum: À des températures supérieures à 70°C, les protéines de lactosérum (notamment β-lactoglobuline) commencent à se déplier, affectant la texture du yaourt et le rendement en fromage
- Dégradation du lactose: Les températures UHT peuvent décomposer le lactose en glucose et galactose, ce qui peut entraîner un goût légèrement plus sucré
- Perte de vitamines: La vitamine C et les vitamines du groupe B sont sensibles à la chaleur ; le traitement UHT entraîne une perte accrue de vitamines
- Réaction de Maillard: La chaleur extrême favorise les réactions de brunissement, contribuant à la couleur et à la saveur caractéristiques du lait UHT
Pour la production de yaourt : le rôle critique de la pasteurisation
Dans la production de yaourt, la pasteurisation remplit plusieurs fonctions essentielles au-delà de la sécurité microbienne :
- Modification des protéines: La chaleur contrôlée déploie les protéines de lactosérum, leur permettant de former un réseau de gel plus ferme lors de la fermentation
- Élimination de l’oxygène: L’oxygène dissous est évacué lors du chauffage, créant des conditions anaérobies favorables aux bactéries du yaourt
- Libération de nutriments: La chaleur rend les vitamines et minéraux plus biodisponibles pour la croissance bactérienne
- Destruction des spores: Élimine les spores bactériennes qui pourraient germer et causer une détérioration lors de la fermentation ou du stockage
Following pasteurization, homogenization is often applied to reduce fat globule size, preventing cream separation and creating a smoother texture in the final yogurt product.
FAQ : Questions courantes sur la HTST et le UHT
La pasteurisation tue-t-elle toutes les bactéries ?
La pasteurisation élimine 99,9 % des bactéries pathogènes, atteignant ce que les scientifiques alimentaires appellent une “réduction de 5 logs”. Certaines bactéries résistantes à la chaleur et spores bactériennes survivent, mais celles-ci ne sont généralement pas nuisibles et peuvent même contribuer aux cultures de yaourt. Les micro-organismes restants sont contrôlés par la réfrigération et l’environnement acide créé lors de la fermentation.
Quelle méthode est la meilleure pour la production de yaourt ?
HTST pasteurization is superior for yogurt production. The moderate temperatures preserve whey protein functionality, which is essential for achieving proper yogurt texture and gel structure. UHT processing denatures proteins too extensively, resulting in poor fermentation characteristics and inferior texture. Most commercial yogurt producers use HTST or vat pasteurization as the foundation for quality yogurt.
Pourquoi le lait UHT a-t-il un goût différent ?
Le lait UHT développe une saveur légèrement “cuite” ou “caramélisée” en raison de la réaction de Maillard entre acides aminés et sucres à des températures extrêmes. De plus, la dégradation du lactose en glucose et galactose contribue à la douceur. Certains consommateurs préfèrent ce profil de saveur, tandis que d’autres préfèrent le goût plus frais du lait pasteurisé HTST.
Puis-je utiliser un équipement HTST pour produire du lait de qualité UHT ?
Non, la HTST et le UHT nécessitent des équipements fondamentalement différents conçus pour leurs paramètres spécifiques de température et de temps. Les systèmes HTST ne peuvent pas atteindre les températures UHT, et les systèmes UHT fonctionnent à des pressions et températures qui surtraiteraient le lait pour une application HTST. Choisissez votre équipement en fonction de votre produit principal et de vos exigences de marché.
Quelles sont les différences de coûts d'exploitation ?
Les systèmes HTST ont généralement une consommation d’énergie inférieure en raison de températures de fonctionnement plus basses, bien qu’ils nécessitent une réfrigération continue. Les systèmes UHT consomment plus d’énergie pour la génération de vapeur et l’emballage aseptique, mais éliminent les coûts liés à la chaîne du froid. Pour les petites opérations, le HTST offre généralement une meilleure économie ; pour une production à grande échelle orientée à l’export, les avantages de distribution du UHT peuvent compenser ses coûts de traitement plus élevés.
Produits associés
Machine à pasteuriser le lait
Équipement de pasteurisation HTST pour la fabrication de yaourt et de produits laitiers. Capacité de 200L à 5000L avec contrôle précis de la température.
Ligne de production de yaourt
Solution clé en main complète du lait cru au yaourt emballé. Capacité quotidienne de 200L à 5000L avec pasteurisation intégrée.
Cuve de fermentation du yaourt
Cuve de fermentation à température contrôlée pour une production de yaourt cohérente. Disponible en configurations simple ou double chambre.