Following pasteurization, homogenization is often applied to reduce fat globule size, preventing cream separation and creating a smoother texture in the final yogurt product.
Perguntas Frequentes: Dúvidas Comuns Sobre HTST e UHT
A pasteurização mata todas as bactérias?
A pasteurização elimina 99,9% das bactérias patogênicas, atingindo o que os cientistas de alimentos chamam de “redução de 5-log.” Algumas bactérias resistentes ao calor e esporos bacterianos sobrevivem, mas geralmente não são prejudiciais e podem até contribuir para culturas de iogurte. Os microrganismos restantes são controlados por refrigeração e pelo ambiente ácido criado durante a fermentação.
Qual método é melhor para produção de iogurte?
HTST pasteurization is superior for yogurt production. The moderate temperatures preserve whey protein functionality, which is essential for achieving proper yogurt texture and gel structure. UHT processing denatures proteins too extensively, resulting in poor fermentation characteristics and inferior texture. Most commercial yogurt producers use HTST or vat pasteurization as the foundation for quality yogurt.
Por que o leite UHT tem sabor diferente?
O leite UHT desenvolve um sabor ligeiramente “cozido” ou “caramelizado” devido à reação de Maillard entre aminoácidos e açúcares em temperaturas extremas. Além disso, a quebra da lactose em glicose e galactose contribui para a doçura. Alguns consumidores preferem esse perfil de sabor, enquanto outros preferem o sabor mais fresco do leite pasteurizado HTST.
Posso usar equipamentos HTST para produzir leite de qualidade UHT?
Não, HTST e UHT requerem equipamentos fundamentalmente diferentes projetados para seus parâmetros específicos de temperatura-tempo. Sistemas HTST não podem atingir temperaturas UHT, e sistemas UHT operam em pressões e temperaturas que sobreprocessariam o leite para aplicações HTST. Escolha seu equipamento com base no seu produto principal e requisitos de mercado.
Quais são as diferenças de custo operacional?
Sistemas HTST geralmente têm menor consumo de energia devido às temperaturas de operação mais baixas, embora exijam refrigeração contínua. Sistemas UHT consomem mais energia para geração de vapor e embalagem asséptica, mas eliminam custos de cadeia de frio. Para operações de pequena escala, HTST geralmente oferece melhor economia; para produção de exportação em grande escala, as vantagens de distribuição do UHT podem superar os custos de processamento mais altos.
Relaterede produkter
Mælkepasteuriseringsmaskine
Equipamento de pasteurização HTST para processamento de iogurte e laticínios. Capacidade de 200L-5000L com controle de temperatura de precisão.
Mstari wa Uzalishaji wa mtindi
Solução turnkey completa desde o leite cru até o iogurte embalado. Capacidade diária de 200L-5000L com pasteurização integrada.
Tanque de Fermentação de Iogurte
Tanque de fermentação controlado por temperatura para produção consistente de iogurte. Disponível em configurações de câmara única e dupla.
- Modificação de Proteínas| Aquecimento controlado desnatura proteínas do soro, permitindo que formem uma rede de gel mais firme durante a fermentação
- Remoção de Oxigênio| O oxigênio dissolvido é eliminado durante o aquecimento, criando condições anaeróbicas favoráveis às bactérias do iogurte
- Liberação de Nutrientes| O calor torna vitaminas e minerais mais biodisponíveis para o crescimento bacteriano
- Destruição de Esporos| Elimina esporos bacterianos que poderiam germinar e causar deterioração durante fermentação ou armazenamento
Following pasteurization, homogenization is often applied to reduce fat globule size, preventing cream separation and creating a smoother texture in the final yogurt product.
Perguntas Frequentes: Dúvidas Comuns Sobre HTST e UHT
A pasteurização mata todas as bactérias?
A pasteurização elimina 99,9% das bactérias patogênicas, atingindo o que os cientistas de alimentos chamam de “redução de 5-log.” Algumas bactérias resistentes ao calor e esporos bacterianos sobrevivem, mas geralmente não são prejudiciais e podem até contribuir para culturas de iogurte. Os microrganismos restantes são controlados por refrigeração e pelo ambiente ácido criado durante a fermentação.
Qual método é melhor para produção de iogurte?
HTST pasteurization is superior for yogurt production. The moderate temperatures preserve whey protein functionality, which is essential for achieving proper yogurt texture and gel structure. UHT processing denatures proteins too extensively, resulting in poor fermentation characteristics and inferior texture. Most commercial yogurt producers use HTST or vat pasteurization as the foundation for quality yogurt.
Por que o leite UHT tem sabor diferente?
O leite UHT desenvolve um sabor ligeiramente “cozido” ou “caramelizado” devido à reação de Maillard entre aminoácidos e açúcares em temperaturas extremas. Além disso, a quebra da lactose em glicose e galactose contribui para a doçura. Alguns consumidores preferem esse perfil de sabor, enquanto outros preferem o sabor mais fresco do leite pasteurizado HTST.
Posso usar equipamentos HTST para produzir leite de qualidade UHT?
Não, HTST e UHT requerem equipamentos fundamentalmente diferentes projetados para seus parâmetros específicos de temperatura-tempo. Sistemas HTST não podem atingir temperaturas UHT, e sistemas UHT operam em pressões e temperaturas que sobreprocessariam o leite para aplicações HTST. Escolha seu equipamento com base no seu produto principal e requisitos de mercado.
Quais são as diferenças de custo operacional?
Sistemas HTST geralmente têm menor consumo de energia devido às temperaturas de operação mais baixas, embora exijam refrigeração contínua. Sistemas UHT consomem mais energia para geração de vapor e embalagem asséptica, mas eliminam custos de cadeia de frio. Para operações de pequena escala, HTST geralmente oferece melhor economia; para produção de exportação em grande escala, as vantagens de distribuição do UHT podem superar os custos de processamento mais altos.
Relaterede produkter
Mælkepasteuriseringsmaskine
Equipamento de pasteurização HTST para processamento de iogurte e laticínios. Capacidade de 200L-5000L com controle de temperatura de precisão.
Mstari wa Uzalishaji wa mtindi
Solução turnkey completa desde o leite cru até o iogurte embalado. Capacidade diária de 200L-5000L com pasteurização integrada.
Tanque de Fermentação de Iogurte
Tanque de fermentação controlado por temperatura para produção consistente de iogurte. Disponível em configurações de câmara única e dupla.
Para Produção de Iogurte: O Papel Crítico da Pasteurização
Na produção de iogurte, a pasteurização desempenha várias funções críticas além da segurança microbiológica:
- Modificação de Proteínas| Aquecimento controlado desnatura proteínas do soro, permitindo que formem uma rede de gel mais firme durante a fermentação
- Remoção de Oxigênio| O oxigênio dissolvido é eliminado durante o aquecimento, criando condições anaeróbicas favoráveis às bactérias do iogurte
- Liberação de Nutrientes| O calor torna vitaminas e minerais mais biodisponíveis para o crescimento bacteriano
- Destruição de Esporos| Elimina esporos bacterianos que poderiam germinar e causar deterioração durante fermentação ou armazenamento
Following pasteurization, homogenization is often applied to reduce fat globule size, preventing cream separation and creating a smoother texture in the final yogurt product.
Perguntas Frequentes: Dúvidas Comuns Sobre HTST e UHT
A pasteurização mata todas as bactérias?
A pasteurização elimina 99,9% das bactérias patogênicas, atingindo o que os cientistas de alimentos chamam de “redução de 5-log.” Algumas bactérias resistentes ao calor e esporos bacterianos sobrevivem, mas geralmente não são prejudiciais e podem até contribuir para culturas de iogurte. Os microrganismos restantes são controlados por refrigeração e pelo ambiente ácido criado durante a fermentação.
Qual método é melhor para produção de iogurte?
HTST pasteurization is superior for yogurt production. The moderate temperatures preserve whey protein functionality, which is essential for achieving proper yogurt texture and gel structure. UHT processing denatures proteins too extensively, resulting in poor fermentation characteristics and inferior texture. Most commercial yogurt producers use HTST or vat pasteurization as the foundation for quality yogurt.
Por que o leite UHT tem sabor diferente?
O leite UHT desenvolve um sabor ligeiramente “cozido” ou “caramelizado” devido à reação de Maillard entre aminoácidos e açúcares em temperaturas extremas. Além disso, a quebra da lactose em glicose e galactose contribui para a doçura. Alguns consumidores preferem esse perfil de sabor, enquanto outros preferem o sabor mais fresco do leite pasteurizado HTST.
Posso usar equipamentos HTST para produzir leite de qualidade UHT?
Não, HTST e UHT requerem equipamentos fundamentalmente diferentes projetados para seus parâmetros específicos de temperatura-tempo. Sistemas HTST não podem atingir temperaturas UHT, e sistemas UHT operam em pressões e temperaturas que sobreprocessariam o leite para aplicações HTST. Escolha seu equipamento com base no seu produto principal e requisitos de mercado.
Quais são as diferenças de custo operacional?
Sistemas HTST geralmente têm menor consumo de energia devido às temperaturas de operação mais baixas, embora exijam refrigeração contínua. Sistemas UHT consomem mais energia para geração de vapor e embalagem asséptica, mas eliminam custos de cadeia de frio. Para operações de pequena escala, HTST geralmente oferece melhor economia; para produção de exportação em grande escala, as vantagens de distribuição do UHT podem superar os custos de processamento mais altos.
Relaterede produkter
Mælkepasteuriseringsmaskine
Equipamento de pasteurização HTST para processamento de iogurte e laticínios. Capacidade de 200L-5000L com controle de temperatura de precisão.
Mstari wa Uzalishaji wa mtindi
Solução turnkey completa desde o leite cru até o iogurte embalado. Capacidade diária de 200L-5000L com pasteurização integrada.
Tanque de Fermentação de Iogurte
Tanque de fermentação controlado por temperatura para produção consistente de iogurte. Disponível em configurações de câmara única e dupla.
- Desnaturação de Proteínas do Soro| Em temperaturas acima de 70°C, proteínas do soro (especialmente β-lactoglobulina) começam a se desenrolar, afetando a textura do iogurte e o rendimento do queijo
- Degradação da Lactose| Temperaturas UHT podem fazer a lactose se decompor em glicose e galactose, potencialmente levando a um sabor ligeiramente mais doce
- Perda de Vitaminas| Vitamina C e vitaminas do grupo B são sensíveis ao calor; o processamento UHT resulta em maiores perdas de vitaminas
- Reação de Maillard| O calor extremo promove reações de escurecimento, contribuindo para a cor e sabor característicos do leite UHT
Para Produção de Iogurte: O Papel Crítico da Pasteurização
Na produção de iogurte, a pasteurização desempenha várias funções críticas além da segurança microbiológica:
- Modificação de Proteínas| Aquecimento controlado desnatura proteínas do soro, permitindo que formem uma rede de gel mais firme durante a fermentação
- Remoção de Oxigênio| O oxigênio dissolvido é eliminado durante o aquecimento, criando condições anaeróbicas favoráveis às bactérias do iogurte
- Liberação de Nutrientes| O calor torna vitaminas e minerais mais biodisponíveis para o crescimento bacteriano
- Destruição de Esporos| Elimina esporos bacterianos que poderiam germinar e causar deterioração durante fermentação ou armazenamento
Following pasteurization, homogenization is often applied to reduce fat globule size, preventing cream separation and creating a smoother texture in the final yogurt product.
Perguntas Frequentes: Dúvidas Comuns Sobre HTST e UHT
A pasteurização mata todas as bactérias?
A pasteurização elimina 99,9% das bactérias patogênicas, atingindo o que os cientistas de alimentos chamam de “redução de 5-log.” Algumas bactérias resistentes ao calor e esporos bacterianos sobrevivem, mas geralmente não são prejudiciais e podem até contribuir para culturas de iogurte. Os microrganismos restantes são controlados por refrigeração e pelo ambiente ácido criado durante a fermentação.
Qual método é melhor para produção de iogurte?
HTST pasteurization is superior for yogurt production. The moderate temperatures preserve whey protein functionality, which is essential for achieving proper yogurt texture and gel structure. UHT processing denatures proteins too extensively, resulting in poor fermentation characteristics and inferior texture. Most commercial yogurt producers use HTST or vat pasteurization as the foundation for quality yogurt.
Por que o leite UHT tem sabor diferente?
O leite UHT desenvolve um sabor ligeiramente “cozido” ou “caramelizado” devido à reação de Maillard entre aminoácidos e açúcares em temperaturas extremas. Além disso, a quebra da lactose em glicose e galactose contribui para a doçura. Alguns consumidores preferem esse perfil de sabor, enquanto outros preferem o sabor mais fresco do leite pasteurizado HTST.
Posso usar equipamentos HTST para produzir leite de qualidade UHT?
Não, HTST e UHT requerem equipamentos fundamentalmente diferentes projetados para seus parâmetros específicos de temperatura-tempo. Sistemas HTST não podem atingir temperaturas UHT, e sistemas UHT operam em pressões e temperaturas que sobreprocessariam o leite para aplicações HTST. Escolha seu equipamento com base no seu produto principal e requisitos de mercado.
Quais são as diferenças de custo operacional?
Sistemas HTST geralmente têm menor consumo de energia devido às temperaturas de operação mais baixas, embora exijam refrigeração contínua. Sistemas UHT consomem mais energia para geração de vapor e embalagem asséptica, mas eliminam custos de cadeia de frio. Para operações de pequena escala, HTST geralmente oferece melhor economia; para produção de exportação em grande escala, as vantagens de distribuição do UHT podem superar os custos de processamento mais altos.
Relaterede produkter
Mælkepasteuriseringsmaskine
Equipamento de pasteurização HTST para processamento de iogurte e laticínios. Capacidade de 200L-5000L com controle de temperatura de precisão.
Mstari wa Uzalishaji wa mtindi
Solução turnkey completa desde o leite cru até o iogurte embalado. Capacidade diária de 200L-5000L com pasteurização integrada.
Tanque de Fermentação de Iogurte
Tanque de fermentação controlado por temperatura para produção consistente de iogurte. Disponível em configurações de câmara única e dupla.
- Desnaturação de Proteínas do Soro| Em temperaturas acima de 70°C, proteínas do soro (especialmente β-lactoglobulina) começam a se desenrolar, afetando a textura do iogurte e o rendimento do queijo
- Degradação da Lactose| Temperaturas UHT podem fazer a lactose se decompor em glicose e galactose, potencialmente levando a um sabor ligeiramente mais doce
- Perda de Vitaminas| Vitamina C e vitaminas do grupo B são sensíveis ao calor; o processamento UHT resulta em maiores perdas de vitaminas
- Reação de Maillard| O calor extremo promove reações de escurecimento, contribuindo para a cor e sabor característicos do leite UHT
Para Produção de Iogurte: O Papel Crítico da Pasteurização
Na produção de iogurte, a pasteurização desempenha várias funções críticas além da segurança microbiológica:
- Modificação de Proteínas| Aquecimento controlado desnatura proteínas do soro, permitindo que formem uma rede de gel mais firme durante a fermentação
- Remoção de Oxigênio| O oxigênio dissolvido é eliminado durante o aquecimento, criando condições anaeróbicas favoráveis às bactérias do iogurte
- Liberação de Nutrientes| O calor torna vitaminas e minerais mais biodisponíveis para o crescimento bacteriano
- Destruição de Esporos| Elimina esporos bacterianos que poderiam germinar e causar deterioração durante fermentação ou armazenamento
Following pasteurization, homogenization is often applied to reduce fat globule size, preventing cream separation and creating a smoother texture in the final yogurt product.
Perguntas Frequentes: Dúvidas Comuns Sobre HTST e UHT
A pasteurização mata todas as bactérias?
A pasteurização elimina 99,9% das bactérias patogênicas, atingindo o que os cientistas de alimentos chamam de “redução de 5-log.” Algumas bactérias resistentes ao calor e esporos bacterianos sobrevivem, mas geralmente não são prejudiciais e podem até contribuir para culturas de iogurte. Os microrganismos restantes são controlados por refrigeração e pelo ambiente ácido criado durante a fermentação.
Qual método é melhor para produção de iogurte?
HTST pasteurization is superior for yogurt production. The moderate temperatures preserve whey protein functionality, which is essential for achieving proper yogurt texture and gel structure. UHT processing denatures proteins too extensively, resulting in poor fermentation characteristics and inferior texture. Most commercial yogurt producers use HTST or vat pasteurization as the foundation for quality yogurt.
Por que o leite UHT tem sabor diferente?
O leite UHT desenvolve um sabor ligeiramente “cozido” ou “caramelizado” devido à reação de Maillard entre aminoácidos e açúcares em temperaturas extremas. Além disso, a quebra da lactose em glicose e galactose contribui para a doçura. Alguns consumidores preferem esse perfil de sabor, enquanto outros preferem o sabor mais fresco do leite pasteurizado HTST.
Posso usar equipamentos HTST para produzir leite de qualidade UHT?
Não, HTST e UHT requerem equipamentos fundamentalmente diferentes projetados para seus parâmetros específicos de temperatura-tempo. Sistemas HTST não podem atingir temperaturas UHT, e sistemas UHT operam em pressões e temperaturas que sobreprocessariam o leite para aplicações HTST. Escolha seu equipamento com base no seu produto principal e requisitos de mercado.
Quais são as diferenças de custo operacional?
Sistemas HTST geralmente têm menor consumo de energia devido às temperaturas de operação mais baixas, embora exijam refrigeração contínua. Sistemas UHT consomem mais energia para geração de vapor e embalagem asséptica, mas eliminam custos de cadeia de frio. Para operações de pequena escala, HTST geralmente oferece melhor economia; para produção de exportação em grande escala, as vantagens de distribuição do UHT podem superar os custos de processamento mais altos.
Relaterede produkter
Mælkepasteuriseringsmaskine
Equipamento de pasteurização HTST para processamento de iogurte e laticínios. Capacidade de 200L-5000L com controle de temperatura de precisão.
Mstari wa Uzalishaji wa mtindi
Solução turnkey completa desde o leite cru até o iogurte embalado. Capacidade diária de 200L-5000L com pasteurização integrada.
Tanque de Fermentação de Iogurte
Tanque de fermentação controlado por temperatura para produção consistente de iogurte. Disponível em configurações de câmara única e dupla.
- Distribuição para mercados remotos ou tropicais| Armazenamento ambiente elimina requisitos caros de cadeia de frio
- Exportação de produtos lácteos internacionalmente| Vida útil longa acomoda atrasos no transporte e na alfândega
- Produzindo leite estável para venda institucional| Escolas, hospitais e instalações militares frequentemente requerem UHT
- Priorizando volume de produção em detrimento da frescura| Processamento contínuo permite alta vazão
- Operando em regiões com eletricidade instável| Produtos permanecem seguros sem refrigeração contínua
For most small to medium yogurt production lines, HTST pasteurization is the logical choice. It provides the right balance of food safety, nutritional quality, and equipment affordability while setting the foundation for successful yogurt fermentation with your mashine ya mtindi ya kibiashara.
A Ciência por Trás de Temperatura e Tempo
A relação entre temperatura e tempo na pasteurização segue um princípio bem estabelecido: temperaturas mais altas requerem tempos de exposição mais curtos para alcançar a destruição microbial equivalente. É por isso que tanto HTST quanto UHT podem alcançar o mesmo resultado de segurança por diferentes vias.
Curvas de Morte Térmica
Each microorganism has a characteristic thermal death time—the time required at a specific temperature to achieve a given reduction in population. The most heat-resistant pathogen of concern in milk is Coxiella burnetii, the causative agent of Q fever, which requires 60°C for 30 minutes for complete destruction. HTST and UHT protocols are designed to exceed this requirement by a comfortable safety margin.
Impacto na Qualidade: Por que a Temperatura Importa
- Desnaturação de Proteínas do Soro| Em temperaturas acima de 70°C, proteínas do soro (especialmente β-lactoglobulina) começam a se desenrolar, afetando a textura do iogurte e o rendimento do queijo
- Degradação da Lactose| Temperaturas UHT podem fazer a lactose se decompor em glicose e galactose, potencialmente levando a um sabor ligeiramente mais doce
- Perda de Vitaminas| Vitamina C e vitaminas do grupo B são sensíveis ao calor; o processamento UHT resulta em maiores perdas de vitaminas
- Reação de Maillard| O calor extremo promove reações de escurecimento, contribuindo para a cor e sabor característicos do leite UHT
Para Produção de Iogurte: O Papel Crítico da Pasteurização
Na produção de iogurte, a pasteurização desempenha várias funções críticas além da segurança microbiológica:
- Modificação de Proteínas| Aquecimento controlado desnatura proteínas do soro, permitindo que formem uma rede de gel mais firme durante a fermentação
- Remoção de Oxigênio| O oxigênio dissolvido é eliminado durante o aquecimento, criando condições anaeróbicas favoráveis às bactérias do iogurte
- Liberação de Nutrientes| O calor torna vitaminas e minerais mais biodisponíveis para o crescimento bacteriano
- Destruição de Esporos| Elimina esporos bacterianos que poderiam germinar e causar deterioração durante fermentação ou armazenamento
Following pasteurization, homogenization is often applied to reduce fat globule size, preventing cream separation and creating a smoother texture in the final yogurt product.
Perguntas Frequentes: Dúvidas Comuns Sobre HTST e UHT
A pasteurização mata todas as bactérias?
A pasteurização elimina 99,9% das bactérias patogênicas, atingindo o que os cientistas de alimentos chamam de “redução de 5-log.” Algumas bactérias resistentes ao calor e esporos bacterianos sobrevivem, mas geralmente não são prejudiciais e podem até contribuir para culturas de iogurte. Os microrganismos restantes são controlados por refrigeração e pelo ambiente ácido criado durante a fermentação.
Qual método é melhor para produção de iogurte?
HTST pasteurization is superior for yogurt production. The moderate temperatures preserve whey protein functionality, which is essential for achieving proper yogurt texture and gel structure. UHT processing denatures proteins too extensively, resulting in poor fermentation characteristics and inferior texture. Most commercial yogurt producers use HTST or vat pasteurization as the foundation for quality yogurt.
Por que o leite UHT tem sabor diferente?
O leite UHT desenvolve um sabor ligeiramente “cozido” ou “caramelizado” devido à reação de Maillard entre aminoácidos e açúcares em temperaturas extremas. Além disso, a quebra da lactose em glicose e galactose contribui para a doçura. Alguns consumidores preferem esse perfil de sabor, enquanto outros preferem o sabor mais fresco do leite pasteurizado HTST.
Posso usar equipamentos HTST para produzir leite de qualidade UHT?
Não, HTST e UHT requerem equipamentos fundamentalmente diferentes projetados para seus parâmetros específicos de temperatura-tempo. Sistemas HTST não podem atingir temperaturas UHT, e sistemas UHT operam em pressões e temperaturas que sobreprocessariam o leite para aplicações HTST. Escolha seu equipamento com base no seu produto principal e requisitos de mercado.
Quais são as diferenças de custo operacional?
Sistemas HTST geralmente têm menor consumo de energia devido às temperaturas de operação mais baixas, embora exijam refrigeração contínua. Sistemas UHT consomem mais energia para geração de vapor e embalagem asséptica, mas eliminam custos de cadeia de frio. Para operações de pequena escala, HTST geralmente oferece melhor economia; para produção de exportação em grande escala, as vantagens de distribuição do UHT podem superar os custos de processamento mais altos.
Relaterede produkter
Mælkepasteuriseringsmaskine
Equipamento de pasteurização HTST para processamento de iogurte e laticínios. Capacidade de 200L-5000L com controle de temperatura de precisão.
Mstari wa Uzalishaji wa mtindi
Solução turnkey completa desde o leite cru até o iogurte embalado. Capacidade diária de 200L-5000L com pasteurização integrada.
Tanque de Fermentação de Iogurte
Tanque de fermentação controlado por temperatura para produção consistente de iogurte. Disponível em configurações de câmara única e dupla.
- Distribuição para mercados remotos ou tropicais| Armazenamento ambiente elimina requisitos caros de cadeia de frio
- Exportação de produtos lácteos internacionalmente| Vida útil longa acomoda atrasos no transporte e na alfândega
- Produzindo leite estável para venda institucional| Escolas, hospitais e instalações militares frequentemente requerem UHT
- Priorizando volume de produção em detrimento da frescura| Processamento contínuo permite alta vazão
- Operando em regiões com eletricidade instável| Produtos permanecem seguros sem refrigeração contínua
For most small to medium yogurt production lines, HTST pasteurization is the logical choice. It provides the right balance of food safety, nutritional quality, and equipment affordability while setting the foundation for successful yogurt fermentation with your mashine ya mtindi ya kibiashara.
A Ciência por Trás de Temperatura e Tempo
A relação entre temperatura e tempo na pasteurização segue um princípio bem estabelecido: temperaturas mais altas requerem tempos de exposição mais curtos para alcançar a destruição microbial equivalente. É por isso que tanto HTST quanto UHT podem alcançar o mesmo resultado de segurança por diferentes vias.
Curvas de Morte Térmica
Each microorganism has a characteristic thermal death time—the time required at a specific temperature to achieve a given reduction in population. The most heat-resistant pathogen of concern in milk is Coxiella burnetii, the causative agent of Q fever, which requires 60°C for 30 minutes for complete destruction. HTST and UHT protocols are designed to exceed this requirement by a comfortable safety margin.
Impacto na Qualidade: Por que a Temperatura Importa
- Desnaturação de Proteínas do Soro| Em temperaturas acima de 70°C, proteínas do soro (especialmente β-lactoglobulina) começam a se desenrolar, afetando a textura do iogurte e o rendimento do queijo
- Degradação da Lactose| Temperaturas UHT podem fazer a lactose se decompor em glicose e galactose, potencialmente levando a um sabor ligeiramente mais doce
- Perda de Vitaminas| Vitamina C e vitaminas do grupo B são sensíveis ao calor; o processamento UHT resulta em maiores perdas de vitaminas
- Reação de Maillard| O calor extremo promove reações de escurecimento, contribuindo para a cor e sabor característicos do leite UHT
Para Produção de Iogurte: O Papel Crítico da Pasteurização
Na produção de iogurte, a pasteurização desempenha várias funções críticas além da segurança microbiológica:
- Modificação de Proteínas| Aquecimento controlado desnatura proteínas do soro, permitindo que formem uma rede de gel mais firme durante a fermentação
- Remoção de Oxigênio| O oxigênio dissolvido é eliminado durante o aquecimento, criando condições anaeróbicas favoráveis às bactérias do iogurte
- Liberação de Nutrientes| O calor torna vitaminas e minerais mais biodisponíveis para o crescimento bacteriano
- Destruição de Esporos| Elimina esporos bacterianos que poderiam germinar e causar deterioração durante fermentação ou armazenamento
Following pasteurization, homogenization is often applied to reduce fat globule size, preventing cream separation and creating a smoother texture in the final yogurt product.
Perguntas Frequentes: Dúvidas Comuns Sobre HTST e UHT
A pasteurização mata todas as bactérias?
A pasteurização elimina 99,9% das bactérias patogênicas, atingindo o que os cientistas de alimentos chamam de “redução de 5-log.” Algumas bactérias resistentes ao calor e esporos bacterianos sobrevivem, mas geralmente não são prejudiciais e podem até contribuir para culturas de iogurte. Os microrganismos restantes são controlados por refrigeração e pelo ambiente ácido criado durante a fermentação.
Qual método é melhor para produção de iogurte?
HTST pasteurization is superior for yogurt production. The moderate temperatures preserve whey protein functionality, which is essential for achieving proper yogurt texture and gel structure. UHT processing denatures proteins too extensively, resulting in poor fermentation characteristics and inferior texture. Most commercial yogurt producers use HTST or vat pasteurization as the foundation for quality yogurt.
Por que o leite UHT tem sabor diferente?
O leite UHT desenvolve um sabor ligeiramente “cozido” ou “caramelizado” devido à reação de Maillard entre aminoácidos e açúcares em temperaturas extremas. Além disso, a quebra da lactose em glicose e galactose contribui para a doçura. Alguns consumidores preferem esse perfil de sabor, enquanto outros preferem o sabor mais fresco do leite pasteurizado HTST.
Posso usar equipamentos HTST para produzir leite de qualidade UHT?
Não, HTST e UHT requerem equipamentos fundamentalmente diferentes projetados para seus parâmetros específicos de temperatura-tempo. Sistemas HTST não podem atingir temperaturas UHT, e sistemas UHT operam em pressões e temperaturas que sobreprocessariam o leite para aplicações HTST. Escolha seu equipamento com base no seu produto principal e requisitos de mercado.
Quais são as diferenças de custo operacional?
Sistemas HTST geralmente têm menor consumo de energia devido às temperaturas de operação mais baixas, embora exijam refrigeração contínua. Sistemas UHT consomem mais energia para geração de vapor e embalagem asséptica, mas eliminam custos de cadeia de frio. Para operações de pequena escala, HTST geralmente oferece melhor economia; para produção de exportação em grande escala, as vantagens de distribuição do UHT podem superar os custos de processamento mais altos.
Relaterede produkter
Mælkepasteuriseringsmaskine
Equipamento de pasteurização HTST para processamento de iogurte e laticínios. Capacidade de 200L-5000L com controle de temperatura de precisão.
Mstari wa Uzalishaji wa mtindi
Solução turnkey completa desde o leite cru até o iogurte embalado. Capacidade diária de 200L-5000L com pasteurização integrada.
Tanque de Fermentação de Iogurte
Tanque de fermentação controlado por temperatura para produção consistente de iogurte. Disponível em configurações de câmara única e dupla.
Escolha UHT Quando:
- Distribuição para mercados remotos ou tropicais| Armazenamento ambiente elimina requisitos caros de cadeia de frio
- Exportação de produtos lácteos internacionalmente| Vida útil longa acomoda atrasos no transporte e na alfândega
- Produzindo leite estável para venda institucional| Escolas, hospitais e instalações militares frequentemente requerem UHT
- Priorizando volume de produção em detrimento da frescura| Processamento contínuo permite alta vazão
- Operando em regiões com eletricidade instável| Produtos permanecem seguros sem refrigeração contínua
For most small to medium yogurt production lines, HTST pasteurization is the logical choice. It provides the right balance of food safety, nutritional quality, and equipment affordability while setting the foundation for successful yogurt fermentation with your mashine ya mtindi ya kibiashara.
A Ciência por Trás de Temperatura e Tempo
A relação entre temperatura e tempo na pasteurização segue um princípio bem estabelecido: temperaturas mais altas requerem tempos de exposição mais curtos para alcançar a destruição microbial equivalente. É por isso que tanto HTST quanto UHT podem alcançar o mesmo resultado de segurança por diferentes vias.
Curvas de Morte Térmica
Each microorganism has a characteristic thermal death time—the time required at a specific temperature to achieve a given reduction in population. The most heat-resistant pathogen of concern in milk is Coxiella burnetii, the causative agent of Q fever, which requires 60°C for 30 minutes for complete destruction. HTST and UHT protocols are designed to exceed this requirement by a comfortable safety margin.
Impacto na Qualidade: Por que a Temperatura Importa
- Desnaturação de Proteínas do Soro| Em temperaturas acima de 70°C, proteínas do soro (especialmente β-lactoglobulina) começam a se desenrolar, afetando a textura do iogurte e o rendimento do queijo
- Degradação da Lactose| Temperaturas UHT podem fazer a lactose se decompor em glicose e galactose, potencialmente levando a um sabor ligeiramente mais doce
- Perda de Vitaminas| Vitamina C e vitaminas do grupo B são sensíveis ao calor; o processamento UHT resulta em maiores perdas de vitaminas
- Reação de Maillard| O calor extremo promove reações de escurecimento, contribuindo para a cor e sabor característicos do leite UHT
Para Produção de Iogurte: O Papel Crítico da Pasteurização
Na produção de iogurte, a pasteurização desempenha várias funções críticas além da segurança microbiológica:
- Modificação de Proteínas| Aquecimento controlado desnatura proteínas do soro, permitindo que formem uma rede de gel mais firme durante a fermentação
- Remoção de Oxigênio| O oxigênio dissolvido é eliminado durante o aquecimento, criando condições anaeróbicas favoráveis às bactérias do iogurte
- Liberação de Nutrientes| O calor torna vitaminas e minerais mais biodisponíveis para o crescimento bacteriano
- Destruição de Esporos| Elimina esporos bacterianos que poderiam germinar e causar deterioração durante fermentação ou armazenamento
Following pasteurization, homogenization is often applied to reduce fat globule size, preventing cream separation and creating a smoother texture in the final yogurt product.
Perguntas Frequentes: Dúvidas Comuns Sobre HTST e UHT
A pasteurização mata todas as bactérias?
A pasteurização elimina 99,9% das bactérias patogênicas, atingindo o que os cientistas de alimentos chamam de “redução de 5-log.” Algumas bactérias resistentes ao calor e esporos bacterianos sobrevivem, mas geralmente não são prejudiciais e podem até contribuir para culturas de iogurte. Os microrganismos restantes são controlados por refrigeração e pelo ambiente ácido criado durante a fermentação.
Qual método é melhor para produção de iogurte?
HTST pasteurization is superior for yogurt production. The moderate temperatures preserve whey protein functionality, which is essential for achieving proper yogurt texture and gel structure. UHT processing denatures proteins too extensively, resulting in poor fermentation characteristics and inferior texture. Most commercial yogurt producers use HTST or vat pasteurization as the foundation for quality yogurt.
Por que o leite UHT tem sabor diferente?
O leite UHT desenvolve um sabor ligeiramente “cozido” ou “caramelizado” devido à reação de Maillard entre aminoácidos e açúcares em temperaturas extremas. Além disso, a quebra da lactose em glicose e galactose contribui para a doçura. Alguns consumidores preferem esse perfil de sabor, enquanto outros preferem o sabor mais fresco do leite pasteurizado HTST.
Posso usar equipamentos HTST para produzir leite de qualidade UHT?
Não, HTST e UHT requerem equipamentos fundamentalmente diferentes projetados para seus parâmetros específicos de temperatura-tempo. Sistemas HTST não podem atingir temperaturas UHT, e sistemas UHT operam em pressões e temperaturas que sobreprocessariam o leite para aplicações HTST. Escolha seu equipamento com base no seu produto principal e requisitos de mercado.
Quais são as diferenças de custo operacional?
Sistemas HTST geralmente têm menor consumo de energia devido às temperaturas de operação mais baixas, embora exijam refrigeração contínua. Sistemas UHT consomem mais energia para geração de vapor e embalagem asséptica, mas eliminam custos de cadeia de frio. Para operações de pequena escala, HTST geralmente oferece melhor economia; para produção de exportação em grande escala, as vantagens de distribuição do UHT podem superar os custos de processamento mais altos.
Relaterede produkter
Mælkepasteuriseringsmaskine
Equipamento de pasteurização HTST para processamento de iogurte e laticínios. Capacidade de 200L-5000L com controle de temperatura de precisão.
Mstari wa Uzalishaji wa mtindi
Solução turnkey completa desde o leite cru até o iogurte embalado. Capacidade diária de 200L-5000L com pasteurização integrada.
Tanque de Fermentação de Iogurte
Tanque de fermentação controlado por temperatura para produção consistente de iogurte. Disponível em configurações de câmara única e dupla.
Escolha UHT Quando:
- Distribuição para mercados remotos ou tropicais| Armazenamento ambiente elimina requisitos caros de cadeia de frio
- Exportação de produtos lácteos internacionalmente| Vida útil longa acomoda atrasos no transporte e na alfândega
- Produzindo leite estável para venda institucional| Escolas, hospitais e instalações militares frequentemente requerem UHT
- Priorizando volume de produção em detrimento da frescura| Processamento contínuo permite alta vazão
- Operando em regiões com eletricidade instável| Produtos permanecem seguros sem refrigeração contínua
For most small to medium yogurt production lines, HTST pasteurization is the logical choice. It provides the right balance of food safety, nutritional quality, and equipment affordability while setting the foundation for successful yogurt fermentation with your mashine ya mtindi ya kibiashara.
A Ciência por Trás de Temperatura e Tempo
A relação entre temperatura e tempo na pasteurização segue um princípio bem estabelecido: temperaturas mais altas requerem tempos de exposição mais curtos para alcançar a destruição microbial equivalente. É por isso que tanto HTST quanto UHT podem alcançar o mesmo resultado de segurança por diferentes vias.
Curvas de Morte Térmica
Each microorganism has a characteristic thermal death time—the time required at a specific temperature to achieve a given reduction in population. The most heat-resistant pathogen of concern in milk is Coxiella burnetii, the causative agent of Q fever, which requires 60°C for 30 minutes for complete destruction. HTST and UHT protocols are designed to exceed this requirement by a comfortable safety margin.
Impacto na Qualidade: Por que a Temperatura Importa
- Desnaturação de Proteínas do Soro| Em temperaturas acima de 70°C, proteínas do soro (especialmente β-lactoglobulina) começam a se desenrolar, afetando a textura do iogurte e o rendimento do queijo
- Degradação da Lactose| Temperaturas UHT podem fazer a lactose se decompor em glicose e galactose, potencialmente levando a um sabor ligeiramente mais doce
- Perda de Vitaminas| Vitamina C e vitaminas do grupo B são sensíveis ao calor; o processamento UHT resulta em maiores perdas de vitaminas
- Reação de Maillard| O calor extremo promove reações de escurecimento, contribuindo para a cor e sabor característicos do leite UHT
Para Produção de Iogurte: O Papel Crítico da Pasteurização
Na produção de iogurte, a pasteurização desempenha várias funções críticas além da segurança microbiológica:
- Modificação de Proteínas| Aquecimento controlado desnatura proteínas do soro, permitindo que formem uma rede de gel mais firme durante a fermentação
- Remoção de Oxigênio| O oxigênio dissolvido é eliminado durante o aquecimento, criando condições anaeróbicas favoráveis às bactérias do iogurte
- Liberação de Nutrientes| O calor torna vitaminas e minerais mais biodisponíveis para o crescimento bacteriano
- Destruição de Esporos| Elimina esporos bacterianos que poderiam germinar e causar deterioração durante fermentação ou armazenamento
Following pasteurization, homogenization is often applied to reduce fat globule size, preventing cream separation and creating a smoother texture in the final yogurt product.
Perguntas Frequentes: Dúvidas Comuns Sobre HTST e UHT
A pasteurização mata todas as bactérias?
A pasteurização elimina 99,9% das bactérias patogênicas, atingindo o que os cientistas de alimentos chamam de “redução de 5-log.” Algumas bactérias resistentes ao calor e esporos bacterianos sobrevivem, mas geralmente não são prejudiciais e podem até contribuir para culturas de iogurte. Os microrganismos restantes são controlados por refrigeração e pelo ambiente ácido criado durante a fermentação.
Qual método é melhor para produção de iogurte?
HTST pasteurization is superior for yogurt production. The moderate temperatures preserve whey protein functionality, which is essential for achieving proper yogurt texture and gel structure. UHT processing denatures proteins too extensively, resulting in poor fermentation characteristics and inferior texture. Most commercial yogurt producers use HTST or vat pasteurization as the foundation for quality yogurt.
Por que o leite UHT tem sabor diferente?
O leite UHT desenvolve um sabor ligeiramente “cozido” ou “caramelizado” devido à reação de Maillard entre aminoácidos e açúcares em temperaturas extremas. Além disso, a quebra da lactose em glicose e galactose contribui para a doçura. Alguns consumidores preferem esse perfil de sabor, enquanto outros preferem o sabor mais fresco do leite pasteurizado HTST.
Posso usar equipamentos HTST para produzir leite de qualidade UHT?
Não, HTST e UHT requerem equipamentos fundamentalmente diferentes projetados para seus parâmetros específicos de temperatura-tempo. Sistemas HTST não podem atingir temperaturas UHT, e sistemas UHT operam em pressões e temperaturas que sobreprocessariam o leite para aplicações HTST. Escolha seu equipamento com base no seu produto principal e requisitos de mercado.
Quais são as diferenças de custo operacional?
Sistemas HTST geralmente têm menor consumo de energia devido às temperaturas de operação mais baixas, embora exijam refrigeração contínua. Sistemas UHT consomem mais energia para geração de vapor e embalagem asséptica, mas eliminam custos de cadeia de frio. Para operações de pequena escala, HTST geralmente oferece melhor economia; para produção de exportação em grande escala, as vantagens de distribuição do UHT podem superar os custos de processamento mais altos.
Relaterede produkter
Mælkepasteuriseringsmaskine
Equipamento de pasteurização HTST para processamento de iogurte e laticínios. Capacidade de 200L-5000L com controle de temperatura de precisão.
Mstari wa Uzalishaji wa mtindi
Solução turnkey completa desde o leite cru até o iogurte embalado. Capacidade diária de 200L-5000L com pasteurização integrada.
Tanque de Fermentação de Iogurte
Tanque de fermentação controlado por temperatura para produção consistente de iogurte. Disponível em configurações de câmara única e dupla.
- Produção de iogurte ou produtos lácteos fermentados| O calor moderado preserva a funcionalidade das proteínas necessárias para as culturas bacterianas
- Vendas localmente ou regionalmente| Vida útil curta é aceitável quando os canais de distribuição são rápidos
- Priorizando a qualidade nutricional| Retenção maior de vitaminas e sabor fresco atrai consumidores preocupados com a saúde
- Operando com capital limitado| Menor investimento em equipamentos e requisitos de processamento mais simples
- Atende mercados premium ou artesanais| Consumidores preferem cada vez mais produtos lácteos com rotulagem “frescos”
Escolha UHT Quando:
- Distribuição para mercados remotos ou tropicais| Armazenamento ambiente elimina requisitos caros de cadeia de frio
- Exportação de produtos lácteos internacionalmente| Vida útil longa acomoda atrasos no transporte e na alfândega
- Produzindo leite estável para venda institucional| Escolas, hospitais e instalações militares frequentemente requerem UHT
- Priorizando volume de produção em detrimento da frescura| Processamento contínuo permite alta vazão
- Operando em regiões com eletricidade instável| Produtos permanecem seguros sem refrigeração contínua
For most small to medium yogurt production lines, HTST pasteurization is the logical choice. It provides the right balance of food safety, nutritional quality, and equipment affordability while setting the foundation for successful yogurt fermentation with your mashine ya mtindi ya kibiashara.
A Ciência por Trás de Temperatura e Tempo
A relação entre temperatura e tempo na pasteurização segue um princípio bem estabelecido: temperaturas mais altas requerem tempos de exposição mais curtos para alcançar a destruição microbial equivalente. É por isso que tanto HTST quanto UHT podem alcançar o mesmo resultado de segurança por diferentes vias.
Curvas de Morte Térmica
Each microorganism has a characteristic thermal death time—the time required at a specific temperature to achieve a given reduction in population. The most heat-resistant pathogen of concern in milk is Coxiella burnetii, the causative agent of Q fever, which requires 60°C for 30 minutes for complete destruction. HTST and UHT protocols are designed to exceed this requirement by a comfortable safety margin.
Impacto na Qualidade: Por que a Temperatura Importa
- Desnaturação de Proteínas do Soro| Em temperaturas acima de 70°C, proteínas do soro (especialmente β-lactoglobulina) começam a se desenrolar, afetando a textura do iogurte e o rendimento do queijo
- Degradação da Lactose| Temperaturas UHT podem fazer a lactose se decompor em glicose e galactose, potencialmente levando a um sabor ligeiramente mais doce
- Perda de Vitaminas| Vitamina C e vitaminas do grupo B são sensíveis ao calor; o processamento UHT resulta em maiores perdas de vitaminas
- Reação de Maillard| O calor extremo promove reações de escurecimento, contribuindo para a cor e sabor característicos do leite UHT
Para Produção de Iogurte: O Papel Crítico da Pasteurização
Na produção de iogurte, a pasteurização desempenha várias funções críticas além da segurança microbiológica:
- Modificação de Proteínas| Aquecimento controlado desnatura proteínas do soro, permitindo que formem uma rede de gel mais firme durante a fermentação
- Remoção de Oxigênio| O oxigênio dissolvido é eliminado durante o aquecimento, criando condições anaeróbicas favoráveis às bactérias do iogurte
- Liberação de Nutrientes| O calor torna vitaminas e minerais mais biodisponíveis para o crescimento bacteriano
- Destruição de Esporos| Elimina esporos bacterianos que poderiam germinar e causar deterioração durante fermentação ou armazenamento
Following pasteurization, homogenization is often applied to reduce fat globule size, preventing cream separation and creating a smoother texture in the final yogurt product.
Perguntas Frequentes: Dúvidas Comuns Sobre HTST e UHT
A pasteurização mata todas as bactérias?
A pasteurização elimina 99,9% das bactérias patogênicas, atingindo o que os cientistas de alimentos chamam de “redução de 5-log.” Algumas bactérias resistentes ao calor e esporos bacterianos sobrevivem, mas geralmente não são prejudiciais e podem até contribuir para culturas de iogurte. Os microrganismos restantes são controlados por refrigeração e pelo ambiente ácido criado durante a fermentação.
Qual método é melhor para produção de iogurte?
HTST pasteurization is superior for yogurt production. The moderate temperatures preserve whey protein functionality, which is essential for achieving proper yogurt texture and gel structure. UHT processing denatures proteins too extensively, resulting in poor fermentation characteristics and inferior texture. Most commercial yogurt producers use HTST or vat pasteurization as the foundation for quality yogurt.
Por que o leite UHT tem sabor diferente?
O leite UHT desenvolve um sabor ligeiramente “cozido” ou “caramelizado” devido à reação de Maillard entre aminoácidos e açúcares em temperaturas extremas. Além disso, a quebra da lactose em glicose e galactose contribui para a doçura. Alguns consumidores preferem esse perfil de sabor, enquanto outros preferem o sabor mais fresco do leite pasteurizado HTST.
Posso usar equipamentos HTST para produzir leite de qualidade UHT?
Não, HTST e UHT requerem equipamentos fundamentalmente diferentes projetados para seus parâmetros específicos de temperatura-tempo. Sistemas HTST não podem atingir temperaturas UHT, e sistemas UHT operam em pressões e temperaturas que sobreprocessariam o leite para aplicações HTST. Escolha seu equipamento com base no seu produto principal e requisitos de mercado.
Quais são as diferenças de custo operacional?
Sistemas HTST geralmente têm menor consumo de energia devido às temperaturas de operação mais baixas, embora exijam refrigeração contínua. Sistemas UHT consomem mais energia para geração de vapor e embalagem asséptica, mas eliminam custos de cadeia de frio. Para operações de pequena escala, HTST geralmente oferece melhor economia; para produção de exportação em grande escala, as vantagens de distribuição do UHT podem superar os custos de processamento mais altos.
Relaterede produkter
Mælkepasteuriseringsmaskine
Equipamento de pasteurização HTST para processamento de iogurte e laticínios. Capacidade de 200L-5000L com controle de temperatura de precisão.
Mstari wa Uzalishaji wa mtindi
Solução turnkey completa desde o leite cru até o iogurte embalado. Capacidade diária de 200L-5000L com pasteurização integrada.
Tanque de Fermentação de Iogurte
Tanque de fermentação controlado por temperatura para produção consistente de iogurte. Disponível em configurações de câmara única e dupla.
- Produção de iogurte ou produtos lácteos fermentados| O calor moderado preserva a funcionalidade das proteínas necessárias para as culturas bacterianas
- Vendas localmente ou regionalmente| Vida útil curta é aceitável quando os canais de distribuição são rápidos
- Priorizando a qualidade nutricional| Retenção maior de vitaminas e sabor fresco atrai consumidores preocupados com a saúde
- Operando com capital limitado| Menor investimento em equipamentos e requisitos de processamento mais simples
- Atende mercados premium ou artesanais| Consumidores preferem cada vez mais produtos lácteos com rotulagem “frescos”
Escolha UHT Quando:
- Distribuição para mercados remotos ou tropicais| Armazenamento ambiente elimina requisitos caros de cadeia de frio
- Exportação de produtos lácteos internacionalmente| Vida útil longa acomoda atrasos no transporte e na alfândega
- Produzindo leite estável para venda institucional| Escolas, hospitais e instalações militares frequentemente requerem UHT
- Priorizando volume de produção em detrimento da frescura| Processamento contínuo permite alta vazão
- Operando em regiões com eletricidade instável| Produtos permanecem seguros sem refrigeração contínua
For most small to medium yogurt production lines, HTST pasteurization is the logical choice. It provides the right balance of food safety, nutritional quality, and equipment affordability while setting the foundation for successful yogurt fermentation with your mashine ya mtindi ya kibiashara.
A Ciência por Trás de Temperatura e Tempo
A relação entre temperatura e tempo na pasteurização segue um princípio bem estabelecido: temperaturas mais altas requerem tempos de exposição mais curtos para alcançar a destruição microbial equivalente. É por isso que tanto HTST quanto UHT podem alcançar o mesmo resultado de segurança por diferentes vias.
Curvas de Morte Térmica
Each microorganism has a characteristic thermal death time—the time required at a specific temperature to achieve a given reduction in population. The most heat-resistant pathogen of concern in milk is Coxiella burnetii, the causative agent of Q fever, which requires 60°C for 30 minutes for complete destruction. HTST and UHT protocols are designed to exceed this requirement by a comfortable safety margin.
Impacto na Qualidade: Por que a Temperatura Importa
- Desnaturação de Proteínas do Soro| Em temperaturas acima de 70°C, proteínas do soro (especialmente β-lactoglobulina) começam a se desenrolar, afetando a textura do iogurte e o rendimento do queijo
- Degradação da Lactose| Temperaturas UHT podem fazer a lactose se decompor em glicose e galactose, potencialmente levando a um sabor ligeiramente mais doce
- Perda de Vitaminas| Vitamina C e vitaminas do grupo B são sensíveis ao calor; o processamento UHT resulta em maiores perdas de vitaminas
- Reação de Maillard| O calor extremo promove reações de escurecimento, contribuindo para a cor e sabor característicos do leite UHT
Para Produção de Iogurte: O Papel Crítico da Pasteurização
Na produção de iogurte, a pasteurização desempenha várias funções críticas além da segurança microbiológica:
- Modificação de Proteínas| Aquecimento controlado desnatura proteínas do soro, permitindo que formem uma rede de gel mais firme durante a fermentação
- Remoção de Oxigênio| O oxigênio dissolvido é eliminado durante o aquecimento, criando condições anaeróbicas favoráveis às bactérias do iogurte
- Liberação de Nutrientes| O calor torna vitaminas e minerais mais biodisponíveis para o crescimento bacteriano
- Destruição de Esporos| Elimina esporos bacterianos que poderiam germinar e causar deterioração durante fermentação ou armazenamento
Following pasteurization, homogenization is often applied to reduce fat globule size, preventing cream separation and creating a smoother texture in the final yogurt product.
Perguntas Frequentes: Dúvidas Comuns Sobre HTST e UHT
A pasteurização mata todas as bactérias?
A pasteurização elimina 99,9% das bactérias patogênicas, atingindo o que os cientistas de alimentos chamam de “redução de 5-log.” Algumas bactérias resistentes ao calor e esporos bacterianos sobrevivem, mas geralmente não são prejudiciais e podem até contribuir para culturas de iogurte. Os microrganismos restantes são controlados por refrigeração e pelo ambiente ácido criado durante a fermentação.
Qual método é melhor para produção de iogurte?
HTST pasteurization is superior for yogurt production. The moderate temperatures preserve whey protein functionality, which is essential for achieving proper yogurt texture and gel structure. UHT processing denatures proteins too extensively, resulting in poor fermentation characteristics and inferior texture. Most commercial yogurt producers use HTST or vat pasteurization as the foundation for quality yogurt.
Por que o leite UHT tem sabor diferente?
O leite UHT desenvolve um sabor ligeiramente “cozido” ou “caramelizado” devido à reação de Maillard entre aminoácidos e açúcares em temperaturas extremas. Além disso, a quebra da lactose em glicose e galactose contribui para a doçura. Alguns consumidores preferem esse perfil de sabor, enquanto outros preferem o sabor mais fresco do leite pasteurizado HTST.
Posso usar equipamentos HTST para produzir leite de qualidade UHT?
Não, HTST e UHT requerem equipamentos fundamentalmente diferentes projetados para seus parâmetros específicos de temperatura-tempo. Sistemas HTST não podem atingir temperaturas UHT, e sistemas UHT operam em pressões e temperaturas que sobreprocessariam o leite para aplicações HTST. Escolha seu equipamento com base no seu produto principal e requisitos de mercado.
Quais são as diferenças de custo operacional?
Sistemas HTST geralmente têm menor consumo de energia devido às temperaturas de operação mais baixas, embora exijam refrigeração contínua. Sistemas UHT consomem mais energia para geração de vapor e embalagem asséptica, mas eliminam custos de cadeia de frio. Para operações de pequena escala, HTST geralmente oferece melhor economia; para produção de exportação em grande escala, as vantagens de distribuição do UHT podem superar os custos de processamento mais altos.
Relaterede produkter
Mælkepasteuriseringsmaskine
Equipamento de pasteurização HTST para processamento de iogurte e laticínios. Capacidade de 200L-5000L com controle de temperatura de precisão.
Mstari wa Uzalishaji wa mtindi
Solução turnkey completa desde o leite cru até o iogurte embalado. Capacidade diária de 200L-5000L com pasteurização integrada.
Tanque de Fermentação de Iogurte
Tanque de fermentação controlado por temperatura para produção consistente de iogurte. Disponível em configurações de câmara única e dupla.
Vantagens do HTST
| Benefício | Explicação |
|---|---|
| Retenção Nutricional | Mais de 90% de vitaminas e enzimas preservadas em comparação ao leite cru |
| Sabor Fresco | Sabor próximo ao original, sem gosto de cozido ou queimado |
| Qualidade da Proteína | Proteínas do soro permanecem funcionais; ideal para fabricação de iogurte e queijo |
| Padrão da Indústria | Tecnologia amplamente compreendida, comprovada, com equipamentos estabelecidos |
| Apparatuurkosten | Investimento moderado em comparação com sistemas UHT |
For uzalishaji wa mtindi, HTST is the preferred method because the moderate heat treatment denatures whey proteins just enough to improve yogurt texture without compromising the fermentation process. Our milk pasteurizer machines implement this principle using precision PID temperature control (±0.5°C accuracy) to ensure consistent results.
Explicação do Processamento UHT
UHT (Ultra-High Temperature) processing represents the most aggressive heat treatment in commercial dairy processing. This method heats milk to 135-150°C (275-302°F) for just 2-5 seconden, achieving what the industry calls “commercial sterility.”
Como Funciona o UHT: Métodos Direto e Indireto
UHT Direto
Vapor é injetado diretamente no leite, atingindo aquecimento ultra-rápido em milissegundos. Este método produz um perfil de sabor ligeiramente mais doce devido à caramelização da lactose.
UHT Indireto
O leite passa por um trocador de calor (placa ou tubular) sem contato direto com vapor. Este método oferece melhor controle sobre a composição final do produto.
Vantagens do UHT
| Benefício | Explicação |
|---|---|
| Vida útil estendida | 6-9 meses em temperatura ambiente; ideal para distribuição sem cadeia de frio |
| Esterilidade Comercial | Todas as bactérias vegetativas e esporos destruídos; sem necessidade de refrigeração antes de abrir |
| Distribuição Global | Permite exportação para regiões com infraestrutura limitada de armazenamento frio |
| Redusert avfall | Vida útil longa minimiza o desperdício de produto ao longo da cadeia de suprimentos |
| Eficiência de Produção | Processamento contínuo permite produção de alto volume |
Diferenças Chave entre HTST e UHT
| Aspecto | Pasteurização HTST | Processamento UHT |
|---|---|---|
| Temperatura | 72-85°C (161-185°F) | 135-150°C (275-302°F) |
| Verwerkingstijd | 15-40 segundos | 2-5 seconden |
| Houdbaarheid | 7-21 dagen (gekoeld) | 6-9 maanden (omgevingsomstandigheden) |
| Retenção Nutricional | Alta (mais de 90% de vitaminas preservadas) | Moderado (70-80% de vitaminas) |
| Smaakprofiel | Verse, natuurlijke smaak | Notas de sabor levemente cozidas ou caramelizadas |
| Funcionalidade das Proteínas | Preservado para fermentação | Extensivamente desnaturado |
| Requisitos de Armazenamento | Cadeia de frio (0-4°C) | Temperatura ambiente (antes de abrir) |
| Investimento em Equipamentos | $8,000-$50,000 | $50,000-$500,000+ |
| Aplicações Ideais | Laticínios frescos, iogurte, queijo, distribuição local | Distribuição de longa distância, exportação, produtos de vida útil estendida |
Qual Método é Certo para Seu Negócio?
A escolha entre HTST e UHT depende de vários fatores específicos da sua operação. Considere esses cenários:
Escolha HTST Quando:
- Produção de iogurte ou produtos lácteos fermentados| O calor moderado preserva a funcionalidade das proteínas necessárias para as culturas bacterianas
- Vendas localmente ou regionalmente| Vida útil curta é aceitável quando os canais de distribuição são rápidos
- Priorizando a qualidade nutricional| Retenção maior de vitaminas e sabor fresco atrai consumidores preocupados com a saúde
- Operando com capital limitado| Menor investimento em equipamentos e requisitos de processamento mais simples
- Atende mercados premium ou artesanais| Consumidores preferem cada vez mais produtos lácteos com rotulagem “frescos”
Escolha UHT Quando:
- Distribuição para mercados remotos ou tropicais| Armazenamento ambiente elimina requisitos caros de cadeia de frio
- Exportação de produtos lácteos internacionalmente| Vida útil longa acomoda atrasos no transporte e na alfândega
- Produzindo leite estável para venda institucional| Escolas, hospitais e instalações militares frequentemente requerem UHT
- Priorizando volume de produção em detrimento da frescura| Processamento contínuo permite alta vazão
- Operando em regiões com eletricidade instável| Produtos permanecem seguros sem refrigeração contínua
For most small to medium yogurt production lines, HTST pasteurization is the logical choice. It provides the right balance of food safety, nutritional quality, and equipment affordability while setting the foundation for successful yogurt fermentation with your mashine ya mtindi ya kibiashara.
A Ciência por Trás de Temperatura e Tempo
A relação entre temperatura e tempo na pasteurização segue um princípio bem estabelecido: temperaturas mais altas requerem tempos de exposição mais curtos para alcançar a destruição microbial equivalente. É por isso que tanto HTST quanto UHT podem alcançar o mesmo resultado de segurança por diferentes vias.
Curvas de Morte Térmica
Each microorganism has a characteristic thermal death time—the time required at a specific temperature to achieve a given reduction in population. The most heat-resistant pathogen of concern in milk is Coxiella burnetii, the causative agent of Q fever, which requires 60°C for 30 minutes for complete destruction. HTST and UHT protocols are designed to exceed this requirement by a comfortable safety margin.
Impacto na Qualidade: Por que a Temperatura Importa
- Desnaturação de Proteínas do Soro| Em temperaturas acima de 70°C, proteínas do soro (especialmente β-lactoglobulina) começam a se desenrolar, afetando a textura do iogurte e o rendimento do queijo
- Degradação da Lactose| Temperaturas UHT podem fazer a lactose se decompor em glicose e galactose, potencialmente levando a um sabor ligeiramente mais doce
- Perda de Vitaminas| Vitamina C e vitaminas do grupo B são sensíveis ao calor; o processamento UHT resulta em maiores perdas de vitaminas
- Reação de Maillard| O calor extremo promove reações de escurecimento, contribuindo para a cor e sabor característicos do leite UHT
Para Produção de Iogurte: O Papel Crítico da Pasteurização
Na produção de iogurte, a pasteurização desempenha várias funções críticas além da segurança microbiológica:
- Modificação de Proteínas| Aquecimento controlado desnatura proteínas do soro, permitindo que formem uma rede de gel mais firme durante a fermentação
- Remoção de Oxigênio| O oxigênio dissolvido é eliminado durante o aquecimento, criando condições anaeróbicas favoráveis às bactérias do iogurte
- Liberação de Nutrientes| O calor torna vitaminas e minerais mais biodisponíveis para o crescimento bacteriano
- Destruição de Esporos| Elimina esporos bacterianos que poderiam germinar e causar deterioração durante fermentação ou armazenamento
Following pasteurization, homogenization is often applied to reduce fat globule size, preventing cream separation and creating a smoother texture in the final yogurt product.
Perguntas Frequentes: Dúvidas Comuns Sobre HTST e UHT
A pasteurização mata todas as bactérias?
A pasteurização elimina 99,9% das bactérias patogênicas, atingindo o que os cientistas de alimentos chamam de “redução de 5-log.” Algumas bactérias resistentes ao calor e esporos bacterianos sobrevivem, mas geralmente não são prejudiciais e podem até contribuir para culturas de iogurte. Os microrganismos restantes são controlados por refrigeração e pelo ambiente ácido criado durante a fermentação.
Qual método é melhor para produção de iogurte?
HTST pasteurization is superior for yogurt production. The moderate temperatures preserve whey protein functionality, which is essential for achieving proper yogurt texture and gel structure. UHT processing denatures proteins too extensively, resulting in poor fermentation characteristics and inferior texture. Most commercial yogurt producers use HTST or vat pasteurization as the foundation for quality yogurt.
Por que o leite UHT tem sabor diferente?
O leite UHT desenvolve um sabor ligeiramente “cozido” ou “caramelizado” devido à reação de Maillard entre aminoácidos e açúcares em temperaturas extremas. Além disso, a quebra da lactose em glicose e galactose contribui para a doçura. Alguns consumidores preferem esse perfil de sabor, enquanto outros preferem o sabor mais fresco do leite pasteurizado HTST.
Posso usar equipamentos HTST para produzir leite de qualidade UHT?
Não, HTST e UHT requerem equipamentos fundamentalmente diferentes projetados para seus parâmetros específicos de temperatura-tempo. Sistemas HTST não podem atingir temperaturas UHT, e sistemas UHT operam em pressões e temperaturas que sobreprocessariam o leite para aplicações HTST. Escolha seu equipamento com base no seu produto principal e requisitos de mercado.
Quais são as diferenças de custo operacional?
Sistemas HTST geralmente têm menor consumo de energia devido às temperaturas de operação mais baixas, embora exijam refrigeração contínua. Sistemas UHT consomem mais energia para geração de vapor e embalagem asséptica, mas eliminam custos de cadeia de frio. Para operações de pequena escala, HTST geralmente oferece melhor economia; para produção de exportação em grande escala, as vantagens de distribuição do UHT podem superar os custos de processamento mais altos.
Relaterede produkter
Mælkepasteuriseringsmaskine
Equipamento de pasteurização HTST para processamento de iogurte e laticínios. Capacidade de 200L-5000L com controle de temperatura de precisão.
Mstari wa Uzalishaji wa mtindi
Solução turnkey completa desde o leite cru até o iogurte embalado. Capacidade diária de 200L-5000L com pasteurização integrada.
Tanque de Fermentação de Iogurte
Tanque de fermentação controlado por temperatura para produção consistente de iogurte. Disponível em configurações de câmara única e dupla.
- Pré-aquecimento| Raw milk entra em um trocador de calor onde é rapidamente elevado à temperatura alvo
- Manter| Leite mantém essa temperatura pelo período de retenção necessário em um tubo de retenção projetado com precisão
- Resfriamento Imediato| O leite tratado termicamente é rapidamente resfriado a 4°C (39°F) para interromper qualquer atividade bacteriana remanescente
- Envase Aseptico| O produto é embalado em recipientes estéreis sob condições controladas
Vantagens do HTST
| Benefício | Explicação |
|---|---|
| Retenção Nutricional | Mais de 90% de vitaminas e enzimas preservadas em comparação ao leite cru |
| Sabor Fresco | Sabor próximo ao original, sem gosto de cozido ou queimado |
| Qualidade da Proteína | Proteínas do soro permanecem funcionais; ideal para fabricação de iogurte e queijo |
| Padrão da Indústria | Tecnologia amplamente compreendida, comprovada, com equipamentos estabelecidos |
| Apparatuurkosten | Investimento moderado em comparação com sistemas UHT |
For uzalishaji wa mtindi, HTST is the preferred method because the moderate heat treatment denatures whey proteins just enough to improve yogurt texture without compromising the fermentation process. Our milk pasteurizer machines implement this principle using precision PID temperature control (±0.5°C accuracy) to ensure consistent results.
Explicação do Processamento UHT
UHT (Ultra-High Temperature) processing represents the most aggressive heat treatment in commercial dairy processing. This method heats milk to 135-150°C (275-302°F) for just 2-5 seconden, achieving what the industry calls “commercial sterility.”
Como Funciona o UHT: Métodos Direto e Indireto
UHT Direto
Vapor é injetado diretamente no leite, atingindo aquecimento ultra-rápido em milissegundos. Este método produz um perfil de sabor ligeiramente mais doce devido à caramelização da lactose.
UHT Indireto
O leite passa por um trocador de calor (placa ou tubular) sem contato direto com vapor. Este método oferece melhor controle sobre a composição final do produto.
Vantagens do UHT
| Benefício | Explicação |
|---|---|
| Vida útil estendida | 6-9 meses em temperatura ambiente; ideal para distribuição sem cadeia de frio |
| Esterilidade Comercial | Todas as bactérias vegetativas e esporos destruídos; sem necessidade de refrigeração antes de abrir |
| Distribuição Global | Permite exportação para regiões com infraestrutura limitada de armazenamento frio |
| Redusert avfall | Vida útil longa minimiza o desperdício de produto ao longo da cadeia de suprimentos |
| Eficiência de Produção | Processamento contínuo permite produção de alto volume |
Diferenças Chave entre HTST e UHT
| Aspecto | Pasteurização HTST | Processamento UHT |
|---|---|---|
| Temperatura | 72-85°C (161-185°F) | 135-150°C (275-302°F) |
| Verwerkingstijd | 15-40 segundos | 2-5 seconden |
| Houdbaarheid | 7-21 dagen (gekoeld) | 6-9 maanden (omgevingsomstandigheden) |
| Retenção Nutricional | Alta (mais de 90% de vitaminas preservadas) | Moderado (70-80% de vitaminas) |
| Smaakprofiel | Verse, natuurlijke smaak | Notas de sabor levemente cozidas ou caramelizadas |
| Funcionalidade das Proteínas | Preservado para fermentação | Extensivamente desnaturado |
| Requisitos de Armazenamento | Cadeia de frio (0-4°C) | Temperatura ambiente (antes de abrir) |
| Investimento em Equipamentos | $8,000-$50,000 | $50,000-$500,000+ |
| Aplicações Ideais | Laticínios frescos, iogurte, queijo, distribuição local | Distribuição de longa distância, exportação, produtos de vida útil estendida |
Qual Método é Certo para Seu Negócio?
A escolha entre HTST e UHT depende de vários fatores específicos da sua operação. Considere esses cenários:
Escolha HTST Quando:
- Produção de iogurte ou produtos lácteos fermentados| O calor moderado preserva a funcionalidade das proteínas necessárias para as culturas bacterianas
- Vendas localmente ou regionalmente| Vida útil curta é aceitável quando os canais de distribuição são rápidos
- Priorizando a qualidade nutricional| Retenção maior de vitaminas e sabor fresco atrai consumidores preocupados com a saúde
- Operando com capital limitado| Menor investimento em equipamentos e requisitos de processamento mais simples
- Atende mercados premium ou artesanais| Consumidores preferem cada vez mais produtos lácteos com rotulagem “frescos”
Escolha UHT Quando:
- Distribuição para mercados remotos ou tropicais| Armazenamento ambiente elimina requisitos caros de cadeia de frio
- Exportação de produtos lácteos internacionalmente| Vida útil longa acomoda atrasos no transporte e na alfândega
- Produzindo leite estável para venda institucional| Escolas, hospitais e instalações militares frequentemente requerem UHT
- Priorizando volume de produção em detrimento da frescura| Processamento contínuo permite alta vazão
- Operando em regiões com eletricidade instável| Produtos permanecem seguros sem refrigeração contínua
For most small to medium yogurt production lines, HTST pasteurization is the logical choice. It provides the right balance of food safety, nutritional quality, and equipment affordability while setting the foundation for successful yogurt fermentation with your mashine ya mtindi ya kibiashara.
A Ciência por Trás de Temperatura e Tempo
A relação entre temperatura e tempo na pasteurização segue um princípio bem estabelecido: temperaturas mais altas requerem tempos de exposição mais curtos para alcançar a destruição microbial equivalente. É por isso que tanto HTST quanto UHT podem alcançar o mesmo resultado de segurança por diferentes vias.
Curvas de Morte Térmica
Each microorganism has a characteristic thermal death time—the time required at a specific temperature to achieve a given reduction in population. The most heat-resistant pathogen of concern in milk is Coxiella burnetii, the causative agent of Q fever, which requires 60°C for 30 minutes for complete destruction. HTST and UHT protocols are designed to exceed this requirement by a comfortable safety margin.
Impacto na Qualidade: Por que a Temperatura Importa
- Desnaturação de Proteínas do Soro| Em temperaturas acima de 70°C, proteínas do soro (especialmente β-lactoglobulina) começam a se desenrolar, afetando a textura do iogurte e o rendimento do queijo
- Degradação da Lactose| Temperaturas UHT podem fazer a lactose se decompor em glicose e galactose, potencialmente levando a um sabor ligeiramente mais doce
- Perda de Vitaminas| Vitamina C e vitaminas do grupo B são sensíveis ao calor; o processamento UHT resulta em maiores perdas de vitaminas
- Reação de Maillard| O calor extremo promove reações de escurecimento, contribuindo para a cor e sabor característicos do leite UHT
Para Produção de Iogurte: O Papel Crítico da Pasteurização
Na produção de iogurte, a pasteurização desempenha várias funções críticas além da segurança microbiológica:
- Modificação de Proteínas| Aquecimento controlado desnatura proteínas do soro, permitindo que formem uma rede de gel mais firme durante a fermentação
- Remoção de Oxigênio| O oxigênio dissolvido é eliminado durante o aquecimento, criando condições anaeróbicas favoráveis às bactérias do iogurte
- Liberação de Nutrientes| O calor torna vitaminas e minerais mais biodisponíveis para o crescimento bacteriano
- Destruição de Esporos| Elimina esporos bacterianos que poderiam germinar e causar deterioração durante fermentação ou armazenamento
Following pasteurization, homogenization is often applied to reduce fat globule size, preventing cream separation and creating a smoother texture in the final yogurt product.
Perguntas Frequentes: Dúvidas Comuns Sobre HTST e UHT
A pasteurização mata todas as bactérias?
A pasteurização elimina 99,9% das bactérias patogênicas, atingindo o que os cientistas de alimentos chamam de “redução de 5-log.” Algumas bactérias resistentes ao calor e esporos bacterianos sobrevivem, mas geralmente não são prejudiciais e podem até contribuir para culturas de iogurte. Os microrganismos restantes são controlados por refrigeração e pelo ambiente ácido criado durante a fermentação.
Qual método é melhor para produção de iogurte?
HTST pasteurization is superior for yogurt production. The moderate temperatures preserve whey protein functionality, which is essential for achieving proper yogurt texture and gel structure. UHT processing denatures proteins too extensively, resulting in poor fermentation characteristics and inferior texture. Most commercial yogurt producers use HTST or vat pasteurization as the foundation for quality yogurt.
Por que o leite UHT tem sabor diferente?
O leite UHT desenvolve um sabor ligeiramente “cozido” ou “caramelizado” devido à reação de Maillard entre aminoácidos e açúcares em temperaturas extremas. Além disso, a quebra da lactose em glicose e galactose contribui para a doçura. Alguns consumidores preferem esse perfil de sabor, enquanto outros preferem o sabor mais fresco do leite pasteurizado HTST.
Posso usar equipamentos HTST para produzir leite de qualidade UHT?
Não, HTST e UHT requerem equipamentos fundamentalmente diferentes projetados para seus parâmetros específicos de temperatura-tempo. Sistemas HTST não podem atingir temperaturas UHT, e sistemas UHT operam em pressões e temperaturas que sobreprocessariam o leite para aplicações HTST. Escolha seu equipamento com base no seu produto principal e requisitos de mercado.
Quais são as diferenças de custo operacional?
Sistemas HTST geralmente têm menor consumo de energia devido às temperaturas de operação mais baixas, embora exijam refrigeração contínua. Sistemas UHT consomem mais energia para geração de vapor e embalagem asséptica, mas eliminam custos de cadeia de frio. Para operações de pequena escala, HTST geralmente oferece melhor economia; para produção de exportação em grande escala, as vantagens de distribuição do UHT podem superar os custos de processamento mais altos.
Relaterede produkter
Mælkepasteuriseringsmaskine
Equipamento de pasteurização HTST para processamento de iogurte e laticínios. Capacidade de 200L-5000L com controle de temperatura de precisão.
Mstari wa Uzalishaji wa mtindi
Solução turnkey completa desde o leite cru até o iogurte embalado. Capacidade diária de 200L-5000L com pasteurização integrada.
Tanque de Fermentação de Iogurte
Tanque de fermentação controlado por temperatura para produção consistente de iogurte. Disponível em configurações de câmara única e dupla.
- Pré-aquecimento| Raw milk entra em um trocador de calor onde é rapidamente elevado à temperatura alvo
- Manter| Leite mantém essa temperatura pelo período de retenção necessário em um tubo de retenção projetado com precisão
- Resfriamento Imediato| O leite tratado termicamente é rapidamente resfriado a 4°C (39°F) para interromper qualquer atividade bacteriana remanescente
- Envase Aseptico| O produto é embalado em recipientes estéreis sob condições controladas
Vantagens do HTST
| Benefício | Explicação |
|---|---|
| Retenção Nutricional | Mais de 90% de vitaminas e enzimas preservadas em comparação ao leite cru |
| Sabor Fresco | Sabor próximo ao original, sem gosto de cozido ou queimado |
| Qualidade da Proteína | Proteínas do soro permanecem funcionais; ideal para fabricação de iogurte e queijo |
| Padrão da Indústria | Tecnologia amplamente compreendida, comprovada, com equipamentos estabelecidos |
| Apparatuurkosten | Investimento moderado em comparação com sistemas UHT |
For uzalishaji wa mtindi, HTST is the preferred method because the moderate heat treatment denatures whey proteins just enough to improve yogurt texture without compromising the fermentation process. Our milk pasteurizer machines implement this principle using precision PID temperature control (±0.5°C accuracy) to ensure consistent results.
Explicação do Processamento UHT
UHT (Ultra-High Temperature) processing represents the most aggressive heat treatment in commercial dairy processing. This method heats milk to 135-150°C (275-302°F) for just 2-5 seconden, achieving what the industry calls “commercial sterility.”
Como Funciona o UHT: Métodos Direto e Indireto
UHT Direto
Vapor é injetado diretamente no leite, atingindo aquecimento ultra-rápido em milissegundos. Este método produz um perfil de sabor ligeiramente mais doce devido à caramelização da lactose.
UHT Indireto
O leite passa por um trocador de calor (placa ou tubular) sem contato direto com vapor. Este método oferece melhor controle sobre a composição final do produto.
Vantagens do UHT
| Benefício | Explicação |
|---|---|
| Vida útil estendida | 6-9 meses em temperatura ambiente; ideal para distribuição sem cadeia de frio |
| Esterilidade Comercial | Todas as bactérias vegetativas e esporos destruídos; sem necessidade de refrigeração antes de abrir |
| Distribuição Global | Permite exportação para regiões com infraestrutura limitada de armazenamento frio |
| Redusert avfall | Vida útil longa minimiza o desperdício de produto ao longo da cadeia de suprimentos |
| Eficiência de Produção | Processamento contínuo permite produção de alto volume |
Diferenças Chave entre HTST e UHT
| Aspecto | Pasteurização HTST | Processamento UHT |
|---|---|---|
| Temperatura | 72-85°C (161-185°F) | 135-150°C (275-302°F) |
| Verwerkingstijd | 15-40 segundos | 2-5 seconden |
| Houdbaarheid | 7-21 dagen (gekoeld) | 6-9 maanden (omgevingsomstandigheden) |
| Retenção Nutricional | Alta (mais de 90% de vitaminas preservadas) | Moderado (70-80% de vitaminas) |
| Smaakprofiel | Verse, natuurlijke smaak | Notas de sabor levemente cozidas ou caramelizadas |
| Funcionalidade das Proteínas | Preservado para fermentação | Extensivamente desnaturado |
| Requisitos de Armazenamento | Cadeia de frio (0-4°C) | Temperatura ambiente (antes de abrir) |
| Investimento em Equipamentos | $8,000-$50,000 | $50,000-$500,000+ |
| Aplicações Ideais | Laticínios frescos, iogurte, queijo, distribuição local | Distribuição de longa distância, exportação, produtos de vida útil estendida |
Qual Método é Certo para Seu Negócio?
A escolha entre HTST e UHT depende de vários fatores específicos da sua operação. Considere esses cenários:
Escolha HTST Quando:
- Produção de iogurte ou produtos lácteos fermentados| O calor moderado preserva a funcionalidade das proteínas necessárias para as culturas bacterianas
- Vendas localmente ou regionalmente| Vida útil curta é aceitável quando os canais de distribuição são rápidos
- Priorizando a qualidade nutricional| Retenção maior de vitaminas e sabor fresco atrai consumidores preocupados com a saúde
- Operando com capital limitado| Menor investimento em equipamentos e requisitos de processamento mais simples
- Atende mercados premium ou artesanais| Consumidores preferem cada vez mais produtos lácteos com rotulagem “frescos”
Escolha UHT Quando:
- Distribuição para mercados remotos ou tropicais| Armazenamento ambiente elimina requisitos caros de cadeia de frio
- Exportação de produtos lácteos internacionalmente| Vida útil longa acomoda atrasos no transporte e na alfândega
- Produzindo leite estável para venda institucional| Escolas, hospitais e instalações militares frequentemente requerem UHT
- Priorizando volume de produção em detrimento da frescura| Processamento contínuo permite alta vazão
- Operando em regiões com eletricidade instável| Produtos permanecem seguros sem refrigeração contínua
For most small to medium yogurt production lines, HTST pasteurization is the logical choice. It provides the right balance of food safety, nutritional quality, and equipment affordability while setting the foundation for successful yogurt fermentation with your mashine ya mtindi ya kibiashara.
A Ciência por Trás de Temperatura e Tempo
A relação entre temperatura e tempo na pasteurização segue um princípio bem estabelecido: temperaturas mais altas requerem tempos de exposição mais curtos para alcançar a destruição microbial equivalente. É por isso que tanto HTST quanto UHT podem alcançar o mesmo resultado de segurança por diferentes vias.
Curvas de Morte Térmica
Each microorganism has a characteristic thermal death time—the time required at a specific temperature to achieve a given reduction in population. The most heat-resistant pathogen of concern in milk is Coxiella burnetii, the causative agent of Q fever, which requires 60°C for 30 minutes for complete destruction. HTST and UHT protocols are designed to exceed this requirement by a comfortable safety margin.
Impacto na Qualidade: Por que a Temperatura Importa
- Desnaturação de Proteínas do Soro| Em temperaturas acima de 70°C, proteínas do soro (especialmente β-lactoglobulina) começam a se desenrolar, afetando a textura do iogurte e o rendimento do queijo
- Degradação da Lactose| Temperaturas UHT podem fazer a lactose se decompor em glicose e galactose, potencialmente levando a um sabor ligeiramente mais doce
- Perda de Vitaminas| Vitamina C e vitaminas do grupo B são sensíveis ao calor; o processamento UHT resulta em maiores perdas de vitaminas
- Reação de Maillard| O calor extremo promove reações de escurecimento, contribuindo para a cor e sabor característicos do leite UHT
Para Produção de Iogurte: O Papel Crítico da Pasteurização
Na produção de iogurte, a pasteurização desempenha várias funções críticas além da segurança microbiológica:
- Modificação de Proteínas| Aquecimento controlado desnatura proteínas do soro, permitindo que formem uma rede de gel mais firme durante a fermentação
- Remoção de Oxigênio| O oxigênio dissolvido é eliminado durante o aquecimento, criando condições anaeróbicas favoráveis às bactérias do iogurte
- Liberação de Nutrientes| O calor torna vitaminas e minerais mais biodisponíveis para o crescimento bacteriano
- Destruição de Esporos| Elimina esporos bacterianos que poderiam germinar e causar deterioração durante fermentação ou armazenamento
Following pasteurization, homogenization is often applied to reduce fat globule size, preventing cream separation and creating a smoother texture in the final yogurt product.
Perguntas Frequentes: Dúvidas Comuns Sobre HTST e UHT
A pasteurização mata todas as bactérias?
A pasteurização elimina 99,9% das bactérias patogênicas, atingindo o que os cientistas de alimentos chamam de “redução de 5-log.” Algumas bactérias resistentes ao calor e esporos bacterianos sobrevivem, mas geralmente não são prejudiciais e podem até contribuir para culturas de iogurte. Os microrganismos restantes são controlados por refrigeração e pelo ambiente ácido criado durante a fermentação.
Qual método é melhor para produção de iogurte?
HTST pasteurization is superior for yogurt production. The moderate temperatures preserve whey protein functionality, which is essential for achieving proper yogurt texture and gel structure. UHT processing denatures proteins too extensively, resulting in poor fermentation characteristics and inferior texture. Most commercial yogurt producers use HTST or vat pasteurization as the foundation for quality yogurt.
Por que o leite UHT tem sabor diferente?
O leite UHT desenvolve um sabor ligeiramente “cozido” ou “caramelizado” devido à reação de Maillard entre aminoácidos e açúcares em temperaturas extremas. Além disso, a quebra da lactose em glicose e galactose contribui para a doçura. Alguns consumidores preferem esse perfil de sabor, enquanto outros preferem o sabor mais fresco do leite pasteurizado HTST.
Posso usar equipamentos HTST para produzir leite de qualidade UHT?
Não, HTST e UHT requerem equipamentos fundamentalmente diferentes projetados para seus parâmetros específicos de temperatura-tempo. Sistemas HTST não podem atingir temperaturas UHT, e sistemas UHT operam em pressões e temperaturas que sobreprocessariam o leite para aplicações HTST. Escolha seu equipamento com base no seu produto principal e requisitos de mercado.
Quais são as diferenças de custo operacional?
Sistemas HTST geralmente têm menor consumo de energia devido às temperaturas de operação mais baixas, embora exijam refrigeração contínua. Sistemas UHT consomem mais energia para geração de vapor e embalagem asséptica, mas eliminam custos de cadeia de frio. Para operações de pequena escala, HTST geralmente oferece melhor economia; para produção de exportação em grande escala, as vantagens de distribuição do UHT podem superar os custos de processamento mais altos.
Relaterede produkter
Mælkepasteuriseringsmaskine
Equipamento de pasteurização HTST para processamento de iogurte e laticínios. Capacidade de 200L-5000L com controle de temperatura de precisão.
Mstari wa Uzalishaji wa mtindi
Solução turnkey completa desde o leite cru até o iogurte embalado. Capacidade diária de 200L-5000L com pasteurização integrada.
Tanque de Fermentação de Iogurte
Tanque de fermentação controlado por temperatura para produção consistente de iogurte. Disponível em configurações de câmara única e dupla.
Explicação da Pasteurização HTST
HTST (High-Temperature Short-Time) pasteurization is the most widely used method in commercial dairy processing. This approach heats milk to 72-85°C (161-185°F) for 15-40 segundos, achieving a 5-log reduction in pathogenic microorganisms.
Como Funciona o HTST: O Processo
- Pré-aquecimento| Raw milk entra em um trocador de calor onde é rapidamente elevado à temperatura alvo
- Manter| Leite mantém essa temperatura pelo período de retenção necessário em um tubo de retenção projetado com precisão
- Resfriamento Imediato| O leite tratado termicamente é rapidamente resfriado a 4°C (39°F) para interromper qualquer atividade bacteriana remanescente
- Envase Aseptico| O produto é embalado em recipientes estéreis sob condições controladas
Vantagens do HTST
| Benefício | Explicação |
|---|---|
| Retenção Nutricional | Mais de 90% de vitaminas e enzimas preservadas em comparação ao leite cru |
| Sabor Fresco | Sabor próximo ao original, sem gosto de cozido ou queimado |
| Qualidade da Proteína | Proteínas do soro permanecem funcionais; ideal para fabricação de iogurte e queijo |
| Padrão da Indústria | Tecnologia amplamente compreendida, comprovada, com equipamentos estabelecidos |
| Apparatuurkosten | Investimento moderado em comparação com sistemas UHT |
For uzalishaji wa mtindi, HTST is the preferred method because the moderate heat treatment denatures whey proteins just enough to improve yogurt texture without compromising the fermentation process. Our milk pasteurizer machines implement this principle using precision PID temperature control (±0.5°C accuracy) to ensure consistent results.
Explicação do Processamento UHT
UHT (Ultra-High Temperature) processing represents the most aggressive heat treatment in commercial dairy processing. This method heats milk to 135-150°C (275-302°F) for just 2-5 seconden, achieving what the industry calls “commercial sterility.”
Como Funciona o UHT: Métodos Direto e Indireto
UHT Direto
Vapor é injetado diretamente no leite, atingindo aquecimento ultra-rápido em milissegundos. Este método produz um perfil de sabor ligeiramente mais doce devido à caramelização da lactose.
UHT Indireto
O leite passa por um trocador de calor (placa ou tubular) sem contato direto com vapor. Este método oferece melhor controle sobre a composição final do produto.
Vantagens do UHT
| Benefício | Explicação |
|---|---|
| Vida útil estendida | 6-9 meses em temperatura ambiente; ideal para distribuição sem cadeia de frio |
| Esterilidade Comercial | Todas as bactérias vegetativas e esporos destruídos; sem necessidade de refrigeração antes de abrir |
| Distribuição Global | Permite exportação para regiões com infraestrutura limitada de armazenamento frio |
| Redusert avfall | Vida útil longa minimiza o desperdício de produto ao longo da cadeia de suprimentos |
| Eficiência de Produção | Processamento contínuo permite produção de alto volume |
Diferenças Chave entre HTST e UHT
| Aspecto | Pasteurização HTST | Processamento UHT |
|---|---|---|
| Temperatura | 72-85°C (161-185°F) | 135-150°C (275-302°F) |
| Verwerkingstijd | 15-40 segundos | 2-5 seconden |
| Houdbaarheid | 7-21 dagen (gekoeld) | 6-9 maanden (omgevingsomstandigheden) |
| Retenção Nutricional | Alta (mais de 90% de vitaminas preservadas) | Moderado (70-80% de vitaminas) |
| Smaakprofiel | Verse, natuurlijke smaak | Notas de sabor levemente cozidas ou caramelizadas |
| Funcionalidade das Proteínas | Preservado para fermentação | Extensivamente desnaturado |
| Requisitos de Armazenamento | Cadeia de frio (0-4°C) | Temperatura ambiente (antes de abrir) |
| Investimento em Equipamentos | $8,000-$50,000 | $50,000-$500,000+ |
| Aplicações Ideais | Laticínios frescos, iogurte, queijo, distribuição local | Distribuição de longa distância, exportação, produtos de vida útil estendida |
Qual Método é Certo para Seu Negócio?
A escolha entre HTST e UHT depende de vários fatores específicos da sua operação. Considere esses cenários:
Escolha HTST Quando:
- Produção de iogurte ou produtos lácteos fermentados| O calor moderado preserva a funcionalidade das proteínas necessárias para as culturas bacterianas
- Vendas localmente ou regionalmente| Vida útil curta é aceitável quando os canais de distribuição são rápidos
- Priorizando a qualidade nutricional| Retenção maior de vitaminas e sabor fresco atrai consumidores preocupados com a saúde
- Operando com capital limitado| Menor investimento em equipamentos e requisitos de processamento mais simples
- Atende mercados premium ou artesanais| Consumidores preferem cada vez mais produtos lácteos com rotulagem “frescos”
Escolha UHT Quando:
- Distribuição para mercados remotos ou tropicais| Armazenamento ambiente elimina requisitos caros de cadeia de frio
- Exportação de produtos lácteos internacionalmente| Vida útil longa acomoda atrasos no transporte e na alfândega
- Produzindo leite estável para venda institucional| Escolas, hospitais e instalações militares frequentemente requerem UHT
- Priorizando volume de produção em detrimento da frescura| Processamento contínuo permite alta vazão
- Operando em regiões com eletricidade instável| Produtos permanecem seguros sem refrigeração contínua
For most small to medium yogurt production lines, HTST pasteurization is the logical choice. It provides the right balance of food safety, nutritional quality, and equipment affordability while setting the foundation for successful yogurt fermentation with your mashine ya mtindi ya kibiashara.
A Ciência por Trás de Temperatura e Tempo
A relação entre temperatura e tempo na pasteurização segue um princípio bem estabelecido: temperaturas mais altas requerem tempos de exposição mais curtos para alcançar a destruição microbial equivalente. É por isso que tanto HTST quanto UHT podem alcançar o mesmo resultado de segurança por diferentes vias.
Curvas de Morte Térmica
Each microorganism has a characteristic thermal death time—the time required at a specific temperature to achieve a given reduction in population. The most heat-resistant pathogen of concern in milk is Coxiella burnetii, the causative agent of Q fever, which requires 60°C for 30 minutes for complete destruction. HTST and UHT protocols are designed to exceed this requirement by a comfortable safety margin.
Impacto na Qualidade: Por que a Temperatura Importa
- Desnaturação de Proteínas do Soro| Em temperaturas acima de 70°C, proteínas do soro (especialmente β-lactoglobulina) começam a se desenrolar, afetando a textura do iogurte e o rendimento do queijo
- Degradação da Lactose| Temperaturas UHT podem fazer a lactose se decompor em glicose e galactose, potencialmente levando a um sabor ligeiramente mais doce
- Perda de Vitaminas| Vitamina C e vitaminas do grupo B são sensíveis ao calor; o processamento UHT resulta em maiores perdas de vitaminas
- Reação de Maillard| O calor extremo promove reações de escurecimento, contribuindo para a cor e sabor característicos do leite UHT
Para Produção de Iogurte: O Papel Crítico da Pasteurização
Na produção de iogurte, a pasteurização desempenha várias funções críticas além da segurança microbiológica:
- Modificação de Proteínas| Aquecimento controlado desnatura proteínas do soro, permitindo que formem uma rede de gel mais firme durante a fermentação
- Remoção de Oxigênio| O oxigênio dissolvido é eliminado durante o aquecimento, criando condições anaeróbicas favoráveis às bactérias do iogurte
- Liberação de Nutrientes| O calor torna vitaminas e minerais mais biodisponíveis para o crescimento bacteriano
- Destruição de Esporos| Elimina esporos bacterianos que poderiam germinar e causar deterioração durante fermentação ou armazenamento
Following pasteurization, homogenization is often applied to reduce fat globule size, preventing cream separation and creating a smoother texture in the final yogurt product.
Perguntas Frequentes: Dúvidas Comuns Sobre HTST e UHT
A pasteurização mata todas as bactérias?
A pasteurização elimina 99,9% das bactérias patogênicas, atingindo o que os cientistas de alimentos chamam de “redução de 5-log.” Algumas bactérias resistentes ao calor e esporos bacterianos sobrevivem, mas geralmente não são prejudiciais e podem até contribuir para culturas de iogurte. Os microrganismos restantes são controlados por refrigeração e pelo ambiente ácido criado durante a fermentação.
Qual método é melhor para produção de iogurte?
HTST pasteurization is superior for yogurt production. The moderate temperatures preserve whey protein functionality, which is essential for achieving proper yogurt texture and gel structure. UHT processing denatures proteins too extensively, resulting in poor fermentation characteristics and inferior texture. Most commercial yogurt producers use HTST or vat pasteurization as the foundation for quality yogurt.
Por que o leite UHT tem sabor diferente?
O leite UHT desenvolve um sabor ligeiramente “cozido” ou “caramelizado” devido à reação de Maillard entre aminoácidos e açúcares em temperaturas extremas. Além disso, a quebra da lactose em glicose e galactose contribui para a doçura. Alguns consumidores preferem esse perfil de sabor, enquanto outros preferem o sabor mais fresco do leite pasteurizado HTST.
Posso usar equipamentos HTST para produzir leite de qualidade UHT?
Não, HTST e UHT requerem equipamentos fundamentalmente diferentes projetados para seus parâmetros específicos de temperatura-tempo. Sistemas HTST não podem atingir temperaturas UHT, e sistemas UHT operam em pressões e temperaturas que sobreprocessariam o leite para aplicações HTST. Escolha seu equipamento com base no seu produto principal e requisitos de mercado.
Quais são as diferenças de custo operacional?
Sistemas HTST geralmente têm menor consumo de energia devido às temperaturas de operação mais baixas, embora exijam refrigeração contínua. Sistemas UHT consomem mais energia para geração de vapor e embalagem asséptica, mas eliminam custos de cadeia de frio. Para operações de pequena escala, HTST geralmente oferece melhor economia; para produção de exportação em grande escala, as vantagens de distribuição do UHT podem superar os custos de processamento mais altos.
Relaterede produkter
Mælkepasteuriseringsmaskine
Equipamento de pasteurização HTST para processamento de iogurte e laticínios. Capacidade de 200L-5000L com controle de temperatura de precisão.
Mstari wa Uzalishaji wa mtindi
Solução turnkey completa desde o leite cru até o iogurte embalado. Capacidade diária de 200L-5000L com pasteurização integrada.
Tanque de Fermentação de Iogurte
Tanque de fermentação controlado por temperatura para produção consistente de iogurte. Disponível em configurações de câmara única e dupla.
- Proteção à Saúde Pública| A pasteurização elimina 99,9% das bactérias patogênicas incluindo Salmonella, E. coli O157:H7, Listeria monocytogenes e Campylobacter
- Vida útil estendida| Leite tratado dura significativamente mais do que o leite cru sob refrigeração
- Qualidade Consistente| Processo padronizado garante características de produto previsíveis de lote em lote
- Permite Fermentação| Para produção de iogurte e queijo, a pasteurização cria o ambiente ideal para culturas bacterianas benéficas
Explicação da Pasteurização HTST
HTST (High-Temperature Short-Time) pasteurization is the most widely used method in commercial dairy processing. This approach heats milk to 72-85°C (161-185°F) for 15-40 segundos, achieving a 5-log reduction in pathogenic microorganisms.
Como Funciona o HTST: O Processo
- Pré-aquecimento| Raw milk entra em um trocador de calor onde é rapidamente elevado à temperatura alvo
- Manter| Leite mantém essa temperatura pelo período de retenção necessário em um tubo de retenção projetado com precisão
- Resfriamento Imediato| O leite tratado termicamente é rapidamente resfriado a 4°C (39°F) para interromper qualquer atividade bacteriana remanescente
- Envase Aseptico| O produto é embalado em recipientes estéreis sob condições controladas
Vantagens do HTST
| Benefício | Explicação |
|---|---|
| Retenção Nutricional | Mais de 90% de vitaminas e enzimas preservadas em comparação ao leite cru |
| Sabor Fresco | Sabor próximo ao original, sem gosto de cozido ou queimado |
| Qualidade da Proteína | Proteínas do soro permanecem funcionais; ideal para fabricação de iogurte e queijo |
| Padrão da Indústria | Tecnologia amplamente compreendida, comprovada, com equipamentos estabelecidos |
| Apparatuurkosten | Investimento moderado em comparação com sistemas UHT |
For uzalishaji wa mtindi, HTST is the preferred method because the moderate heat treatment denatures whey proteins just enough to improve yogurt texture without compromising the fermentation process. Our milk pasteurizer machines implement this principle using precision PID temperature control (±0.5°C accuracy) to ensure consistent results.
Explicação do Processamento UHT
UHT (Ultra-High Temperature) processing represents the most aggressive heat treatment in commercial dairy processing. This method heats milk to 135-150°C (275-302°F) for just 2-5 seconden, achieving what the industry calls “commercial sterility.”
Como Funciona o UHT: Métodos Direto e Indireto
UHT Direto
Vapor é injetado diretamente no leite, atingindo aquecimento ultra-rápido em milissegundos. Este método produz um perfil de sabor ligeiramente mais doce devido à caramelização da lactose.
UHT Indireto
O leite passa por um trocador de calor (placa ou tubular) sem contato direto com vapor. Este método oferece melhor controle sobre a composição final do produto.
Vantagens do UHT
| Benefício | Explicação |
|---|---|
| Vida útil estendida | 6-9 meses em temperatura ambiente; ideal para distribuição sem cadeia de frio |
| Esterilidade Comercial | Todas as bactérias vegetativas e esporos destruídos; sem necessidade de refrigeração antes de abrir |
| Distribuição Global | Permite exportação para regiões com infraestrutura limitada de armazenamento frio |
| Redusert avfall | Vida útil longa minimiza o desperdício de produto ao longo da cadeia de suprimentos |
| Eficiência de Produção | Processamento contínuo permite produção de alto volume |
Diferenças Chave entre HTST e UHT
| Aspecto | Pasteurização HTST | Processamento UHT |
|---|---|---|
| Temperatura | 72-85°C (161-185°F) | 135-150°C (275-302°F) |
| Verwerkingstijd | 15-40 segundos | 2-5 seconden |
| Houdbaarheid | 7-21 dagen (gekoeld) | 6-9 maanden (omgevingsomstandigheden) |
| Retenção Nutricional | Alta (mais de 90% de vitaminas preservadas) | Moderado (70-80% de vitaminas) |
| Smaakprofiel | Verse, natuurlijke smaak | Notas de sabor levemente cozidas ou caramelizadas |
| Funcionalidade das Proteínas | Preservado para fermentação | Extensivamente desnaturado |
| Requisitos de Armazenamento | Cadeia de frio (0-4°C) | Temperatura ambiente (antes de abrir) |
| Investimento em Equipamentos | $8,000-$50,000 | $50,000-$500,000+ |
| Aplicações Ideais | Laticínios frescos, iogurte, queijo, distribuição local | Distribuição de longa distância, exportação, produtos de vida útil estendida |
Qual Método é Certo para Seu Negócio?
A escolha entre HTST e UHT depende de vários fatores específicos da sua operação. Considere esses cenários:
Escolha HTST Quando:
- Produção de iogurte ou produtos lácteos fermentados| O calor moderado preserva a funcionalidade das proteínas necessárias para as culturas bacterianas
- Vendas localmente ou regionalmente| Vida útil curta é aceitável quando os canais de distribuição são rápidos
- Priorizando a qualidade nutricional| Retenção maior de vitaminas e sabor fresco atrai consumidores preocupados com a saúde
- Operando com capital limitado| Menor investimento em equipamentos e requisitos de processamento mais simples
- Atende mercados premium ou artesanais| Consumidores preferem cada vez mais produtos lácteos com rotulagem “frescos”
Escolha UHT Quando:
- Distribuição para mercados remotos ou tropicais| Armazenamento ambiente elimina requisitos caros de cadeia de frio
- Exportação de produtos lácteos internacionalmente| Vida útil longa acomoda atrasos no transporte e na alfândega
- Produzindo leite estável para venda institucional| Escolas, hospitais e instalações militares frequentemente requerem UHT
- Priorizando volume de produção em detrimento da frescura| Processamento contínuo permite alta vazão
- Operando em regiões com eletricidade instável| Produtos permanecem seguros sem refrigeração contínua
For most small to medium yogurt production lines, HTST pasteurization is the logical choice. It provides the right balance of food safety, nutritional quality, and equipment affordability while setting the foundation for successful yogurt fermentation with your mashine ya mtindi ya kibiashara.
A Ciência por Trás de Temperatura e Tempo
A relação entre temperatura e tempo na pasteurização segue um princípio bem estabelecido: temperaturas mais altas requerem tempos de exposição mais curtos para alcançar a destruição microbial equivalente. É por isso que tanto HTST quanto UHT podem alcançar o mesmo resultado de segurança por diferentes vias.
Curvas de Morte Térmica
Each microorganism has a characteristic thermal death time—the time required at a specific temperature to achieve a given reduction in population. The most heat-resistant pathogen of concern in milk is Coxiella burnetii, the causative agent of Q fever, which requires 60°C for 30 minutes for complete destruction. HTST and UHT protocols are designed to exceed this requirement by a comfortable safety margin.
Impacto na Qualidade: Por que a Temperatura Importa
- Desnaturação de Proteínas do Soro| Em temperaturas acima de 70°C, proteínas do soro (especialmente β-lactoglobulina) começam a se desenrolar, afetando a textura do iogurte e o rendimento do queijo
- Degradação da Lactose| Temperaturas UHT podem fazer a lactose se decompor em glicose e galactose, potencialmente levando a um sabor ligeiramente mais doce
- Perda de Vitaminas| Vitamina C e vitaminas do grupo B são sensíveis ao calor; o processamento UHT resulta em maiores perdas de vitaminas
- Reação de Maillard| O calor extremo promove reações de escurecimento, contribuindo para a cor e sabor característicos do leite UHT
Para Produção de Iogurte: O Papel Crítico da Pasteurização
Na produção de iogurte, a pasteurização desempenha várias funções críticas além da segurança microbiológica:
- Modificação de Proteínas| Aquecimento controlado desnatura proteínas do soro, permitindo que formem uma rede de gel mais firme durante a fermentação
- Remoção de Oxigênio| O oxigênio dissolvido é eliminado durante o aquecimento, criando condições anaeróbicas favoráveis às bactérias do iogurte
- Liberação de Nutrientes| O calor torna vitaminas e minerais mais biodisponíveis para o crescimento bacteriano
- Destruição de Esporos| Elimina esporos bacterianos que poderiam germinar e causar deterioração durante fermentação ou armazenamento
Following pasteurization, homogenization is often applied to reduce fat globule size, preventing cream separation and creating a smoother texture in the final yogurt product.
Perguntas Frequentes: Dúvidas Comuns Sobre HTST e UHT
A pasteurização mata todas as bactérias?
A pasteurização elimina 99,9% das bactérias patogênicas, atingindo o que os cientistas de alimentos chamam de “redução de 5-log.” Algumas bactérias resistentes ao calor e esporos bacterianos sobrevivem, mas geralmente não são prejudiciais e podem até contribuir para culturas de iogurte. Os microrganismos restantes são controlados por refrigeração e pelo ambiente ácido criado durante a fermentação.
Qual método é melhor para produção de iogurte?
HTST pasteurization is superior for yogurt production. The moderate temperatures preserve whey protein functionality, which is essential for achieving proper yogurt texture and gel structure. UHT processing denatures proteins too extensively, resulting in poor fermentation characteristics and inferior texture. Most commercial yogurt producers use HTST or vat pasteurization as the foundation for quality yogurt.
Por que o leite UHT tem sabor diferente?
O leite UHT desenvolve um sabor ligeiramente “cozido” ou “caramelizado” devido à reação de Maillard entre aminoácidos e açúcares em temperaturas extremas. Além disso, a quebra da lactose em glicose e galactose contribui para a doçura. Alguns consumidores preferem esse perfil de sabor, enquanto outros preferem o sabor mais fresco do leite pasteurizado HTST.
Posso usar equipamentos HTST para produzir leite de qualidade UHT?
Não, HTST e UHT requerem equipamentos fundamentalmente diferentes projetados para seus parâmetros específicos de temperatura-tempo. Sistemas HTST não podem atingir temperaturas UHT, e sistemas UHT operam em pressões e temperaturas que sobreprocessariam o leite para aplicações HTST. Escolha seu equipamento com base no seu produto principal e requisitos de mercado.
Quais são as diferenças de custo operacional?
Sistemas HTST geralmente têm menor consumo de energia devido às temperaturas de operação mais baixas, embora exijam refrigeração contínua. Sistemas UHT consomem mais energia para geração de vapor e embalagem asséptica, mas eliminam custos de cadeia de frio. Para operações de pequena escala, HTST geralmente oferece melhor economia; para produção de exportação em grande escala, as vantagens de distribuição do UHT podem superar os custos de processamento mais altos.
Relaterede produkter
Mælkepasteuriseringsmaskine
Equipamento de pasteurização HTST para processamento de iogurte e laticínios. Capacidade de 200L-5000L com controle de temperatura de precisão.
Mstari wa Uzalishaji wa mtindi
Solução turnkey completa desde o leite cru até o iogurte embalado. Capacidade diária de 200L-5000L com pasteurização integrada.
Tanque de Fermentação de Iogurte
Tanque de fermentação controlado por temperatura para produção consistente de iogurte. Disponível em configurações de câmara única e dupla.
- Proteção à Saúde Pública| A pasteurização elimina 99,9% das bactérias patogênicas incluindo Salmonella, E. coli O157:H7, Listeria monocytogenes e Campylobacter
- Vida útil estendida| Leite tratado dura significativamente mais do que o leite cru sob refrigeração
- Qualidade Consistente| Processo padronizado garante características de produto previsíveis de lote em lote
- Permite Fermentação| Para produção de iogurte e queijo, a pasteurização cria o ambiente ideal para culturas bacterianas benéficas
Explicação da Pasteurização HTST
HTST (High-Temperature Short-Time) pasteurization is the most widely used method in commercial dairy processing. This approach heats milk to 72-85°C (161-185°F) for 15-40 segundos, achieving a 5-log reduction in pathogenic microorganisms.
Como Funciona o HTST: O Processo
- Pré-aquecimento| Raw milk entra em um trocador de calor onde é rapidamente elevado à temperatura alvo
- Manter| Leite mantém essa temperatura pelo período de retenção necessário em um tubo de retenção projetado com precisão
- Resfriamento Imediato| O leite tratado termicamente é rapidamente resfriado a 4°C (39°F) para interromper qualquer atividade bacteriana remanescente
- Envase Aseptico| O produto é embalado em recipientes estéreis sob condições controladas
Vantagens do HTST
| Benefício | Explicação |
|---|---|
| Retenção Nutricional | Mais de 90% de vitaminas e enzimas preservadas em comparação ao leite cru |
| Sabor Fresco | Sabor próximo ao original, sem gosto de cozido ou queimado |
| Qualidade da Proteína | Proteínas do soro permanecem funcionais; ideal para fabricação de iogurte e queijo |
| Padrão da Indústria | Tecnologia amplamente compreendida, comprovada, com equipamentos estabelecidos |
| Apparatuurkosten | Investimento moderado em comparação com sistemas UHT |
For uzalishaji wa mtindi, HTST is the preferred method because the moderate heat treatment denatures whey proteins just enough to improve yogurt texture without compromising the fermentation process. Our milk pasteurizer machines implement this principle using precision PID temperature control (±0.5°C accuracy) to ensure consistent results.
Explicação do Processamento UHT
UHT (Ultra-High Temperature) processing represents the most aggressive heat treatment in commercial dairy processing. This method heats milk to 135-150°C (275-302°F) for just 2-5 seconden, achieving what the industry calls “commercial sterility.”
Como Funciona o UHT: Métodos Direto e Indireto
UHT Direto
Vapor é injetado diretamente no leite, atingindo aquecimento ultra-rápido em milissegundos. Este método produz um perfil de sabor ligeiramente mais doce devido à caramelização da lactose.
UHT Indireto
O leite passa por um trocador de calor (placa ou tubular) sem contato direto com vapor. Este método oferece melhor controle sobre a composição final do produto.
Vantagens do UHT
| Benefício | Explicação |
|---|---|
| Vida útil estendida | 6-9 meses em temperatura ambiente; ideal para distribuição sem cadeia de frio |
| Esterilidade Comercial | Todas as bactérias vegetativas e esporos destruídos; sem necessidade de refrigeração antes de abrir |
| Distribuição Global | Permite exportação para regiões com infraestrutura limitada de armazenamento frio |
| Redusert avfall | Vida útil longa minimiza o desperdício de produto ao longo da cadeia de suprimentos |
| Eficiência de Produção | Processamento contínuo permite produção de alto volume |
Diferenças Chave entre HTST e UHT
| Aspecto | Pasteurização HTST | Processamento UHT |
|---|---|---|
| Temperatura | 72-85°C (161-185°F) | 135-150°C (275-302°F) |
| Verwerkingstijd | 15-40 segundos | 2-5 seconden |
| Houdbaarheid | 7-21 dagen (gekoeld) | 6-9 maanden (omgevingsomstandigheden) |
| Retenção Nutricional | Alta (mais de 90% de vitaminas preservadas) | Moderado (70-80% de vitaminas) |
| Smaakprofiel | Verse, natuurlijke smaak | Notas de sabor levemente cozidas ou caramelizadas |
| Funcionalidade das Proteínas | Preservado para fermentação | Extensivamente desnaturado |
| Requisitos de Armazenamento | Cadeia de frio (0-4°C) | Temperatura ambiente (antes de abrir) |
| Investimento em Equipamentos | $8,000-$50,000 | $50,000-$500,000+ |
| Aplicações Ideais | Laticínios frescos, iogurte, queijo, distribuição local | Distribuição de longa distância, exportação, produtos de vida útil estendida |
Qual Método é Certo para Seu Negócio?
A escolha entre HTST e UHT depende de vários fatores específicos da sua operação. Considere esses cenários:
Escolha HTST Quando:
- Produção de iogurte ou produtos lácteos fermentados| O calor moderado preserva a funcionalidade das proteínas necessárias para as culturas bacterianas
- Vendas localmente ou regionalmente| Vida útil curta é aceitável quando os canais de distribuição são rápidos
- Priorizando a qualidade nutricional| Retenção maior de vitaminas e sabor fresco atrai consumidores preocupados com a saúde
- Operando com capital limitado| Menor investimento em equipamentos e requisitos de processamento mais simples
- Atende mercados premium ou artesanais| Consumidores preferem cada vez mais produtos lácteos com rotulagem “frescos”
Escolha UHT Quando:
- Distribuição para mercados remotos ou tropicais| Armazenamento ambiente elimina requisitos caros de cadeia de frio
- Exportação de produtos lácteos internacionalmente| Vida útil longa acomoda atrasos no transporte e na alfândega
- Produzindo leite estável para venda institucional| Escolas, hospitais e instalações militares frequentemente requerem UHT
- Priorizando volume de produção em detrimento da frescura| Processamento contínuo permite alta vazão
- Operando em regiões com eletricidade instável| Produtos permanecem seguros sem refrigeração contínua
For most small to medium yogurt production lines, HTST pasteurization is the logical choice. It provides the right balance of food safety, nutritional quality, and equipment affordability while setting the foundation for successful yogurt fermentation with your mashine ya mtindi ya kibiashara.
A Ciência por Trás de Temperatura e Tempo
A relação entre temperatura e tempo na pasteurização segue um princípio bem estabelecido: temperaturas mais altas requerem tempos de exposição mais curtos para alcançar a destruição microbial equivalente. É por isso que tanto HTST quanto UHT podem alcançar o mesmo resultado de segurança por diferentes vias.
Curvas de Morte Térmica
Each microorganism has a characteristic thermal death time—the time required at a specific temperature to achieve a given reduction in population. The most heat-resistant pathogen of concern in milk is Coxiella burnetii, the causative agent of Q fever, which requires 60°C for 30 minutes for complete destruction. HTST and UHT protocols are designed to exceed this requirement by a comfortable safety margin.
Impacto na Qualidade: Por que a Temperatura Importa
- Desnaturação de Proteínas do Soro| Em temperaturas acima de 70°C, proteínas do soro (especialmente β-lactoglobulina) começam a se desenrolar, afetando a textura do iogurte e o rendimento do queijo
- Degradação da Lactose| Temperaturas UHT podem fazer a lactose se decompor em glicose e galactose, potencialmente levando a um sabor ligeiramente mais doce
- Perda de Vitaminas| Vitamina C e vitaminas do grupo B são sensíveis ao calor; o processamento UHT resulta em maiores perdas de vitaminas
- Reação de Maillard| O calor extremo promove reações de escurecimento, contribuindo para a cor e sabor característicos do leite UHT
Para Produção de Iogurte: O Papel Crítico da Pasteurização
Na produção de iogurte, a pasteurização desempenha várias funções críticas além da segurança microbiológica:
- Modificação de Proteínas| Aquecimento controlado desnatura proteínas do soro, permitindo que formem uma rede de gel mais firme durante a fermentação
- Remoção de Oxigênio| O oxigênio dissolvido é eliminado durante o aquecimento, criando condições anaeróbicas favoráveis às bactérias do iogurte
- Liberação de Nutrientes| O calor torna vitaminas e minerais mais biodisponíveis para o crescimento bacteriano
- Destruição de Esporos| Elimina esporos bacterianos que poderiam germinar e causar deterioração durante fermentação ou armazenamento
Following pasteurization, homogenization is often applied to reduce fat globule size, preventing cream separation and creating a smoother texture in the final yogurt product.
Perguntas Frequentes: Dúvidas Comuns Sobre HTST e UHT
A pasteurização mata todas as bactérias?
A pasteurização elimina 99,9% das bactérias patogênicas, atingindo o que os cientistas de alimentos chamam de “redução de 5-log.” Algumas bactérias resistentes ao calor e esporos bacterianos sobrevivem, mas geralmente não são prejudiciais e podem até contribuir para culturas de iogurte. Os microrganismos restantes são controlados por refrigeração e pelo ambiente ácido criado durante a fermentação.
Qual método é melhor para produção de iogurte?
HTST pasteurization is superior for yogurt production. The moderate temperatures preserve whey protein functionality, which is essential for achieving proper yogurt texture and gel structure. UHT processing denatures proteins too extensively, resulting in poor fermentation characteristics and inferior texture. Most commercial yogurt producers use HTST or vat pasteurization as the foundation for quality yogurt.
Por que o leite UHT tem sabor diferente?
O leite UHT desenvolve um sabor ligeiramente “cozido” ou “caramelizado” devido à reação de Maillard entre aminoácidos e açúcares em temperaturas extremas. Além disso, a quebra da lactose em glicose e galactose contribui para a doçura. Alguns consumidores preferem esse perfil de sabor, enquanto outros preferem o sabor mais fresco do leite pasteurizado HTST.
Posso usar equipamentos HTST para produzir leite de qualidade UHT?
Não, HTST e UHT requerem equipamentos fundamentalmente diferentes projetados para seus parâmetros específicos de temperatura-tempo. Sistemas HTST não podem atingir temperaturas UHT, e sistemas UHT operam em pressões e temperaturas que sobreprocessariam o leite para aplicações HTST. Escolha seu equipamento com base no seu produto principal e requisitos de mercado.
Quais são as diferenças de custo operacional?
Sistemas HTST geralmente têm menor consumo de energia devido às temperaturas de operação mais baixas, embora exijam refrigeração contínua. Sistemas UHT consomem mais energia para geração de vapor e embalagem asséptica, mas eliminam custos de cadeia de frio. Para operações de pequena escala, HTST geralmente oferece melhor economia; para produção de exportação em grande escala, as vantagens de distribuição do UHT podem superar os custos de processamento mais altos.
Relaterede produkter
Mælkepasteuriseringsmaskine
Equipamento de pasteurização HTST para processamento de iogurte e laticínios. Capacidade de 200L-5000L com controle de temperatura de precisão.
Mstari wa Uzalishaji wa mtindi
Solução turnkey completa desde o leite cru até o iogurte embalado. Capacidade diária de 200L-5000L com pasteurização integrada.
Tanque de Fermentação de Iogurte
Tanque de fermentação controlado por temperatura para produção consistente de iogurte. Disponível em configurações de câmara única e dupla.
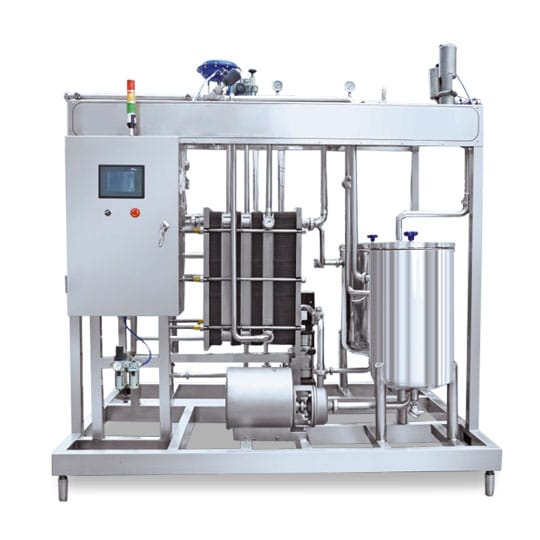
Como Funciona a Pasteurização do Leite: HTST vs UHT Explicado
A ciência por trás do processamento seguro de laticínios | Trocas de temperatura, tempo e qualidade
Whether you’re a dairy farmer diversifying into yogurt production, an entrepreneur building a food processing facility, or simply curious about how milk becomes safe for consumption, understanding pasteurization ya maziwa is essential. This guide breaks down the two dominant pasteurization methods—HTST and UHT—explaining the science, practical applications, and how to choose the right approach for your business.
Pasteurization ni nini?
Upasteurishaji is a controlled heat treatment process that eliminates harmful pathogenic microorganisms from milk and other liquid foods. Named after French scientist Louis Pasteur, who developed the technique in the 1860s to solve wine spoilage problems, this method has become the global standard for dairy safety.
O princípio fundamental é simples: aplicar calor suficiente para destruir bactérias causadoras de doenças, minimizando os danos à qualidade nutricional, sabor e propriedades funcionais do produto. O desafio está em encontrar o equilíbrio preciso entre segurança alimentar e qualidade do produto — um equilíbrio que varia dependendo da sua aplicação pretendida.
Por que a Pasteurização é Importante para Produtos Lácteos
- Proteção à Saúde Pública| A pasteurização elimina 99,9% das bactérias patogênicas incluindo Salmonella, E. coli O157:H7, Listeria monocytogenes e Campylobacter
- Vida útil estendida| Leite tratado dura significativamente mais do que o leite cru sob refrigeração
- Qualidade Consistente| Processo padronizado garante características de produto previsíveis de lote em lote
- Permite Fermentação| Para produção de iogurte e queijo, a pasteurização cria o ambiente ideal para culturas bacterianas benéficas
Explicação da Pasteurização HTST
HTST (High-Temperature Short-Time) pasteurization is the most widely used method in commercial dairy processing. This approach heats milk to 72-85°C (161-185°F) for 15-40 segundos, achieving a 5-log reduction in pathogenic microorganisms.
Como Funciona o HTST: O Processo
- Pré-aquecimento| Raw milk entra em um trocador de calor onde é rapidamente elevado à temperatura alvo
- Manter| Leite mantém essa temperatura pelo período de retenção necessário em um tubo de retenção projetado com precisão
- Resfriamento Imediato| O leite tratado termicamente é rapidamente resfriado a 4°C (39°F) para interromper qualquer atividade bacteriana remanescente
- Envase Aseptico| O produto é embalado em recipientes estéreis sob condições controladas
Vantagens do HTST
| Benefício | Explicação |
|---|---|
| Retenção Nutricional | Mais de 90% de vitaminas e enzimas preservadas em comparação ao leite cru |
| Sabor Fresco | Sabor próximo ao original, sem gosto de cozido ou queimado |
| Qualidade da Proteína | Proteínas do soro permanecem funcionais; ideal para fabricação de iogurte e queijo |
| Padrão da Indústria | Tecnologia amplamente compreendida, comprovada, com equipamentos estabelecidos |
| Apparatuurkosten | Investimento moderado em comparação com sistemas UHT |
For uzalishaji wa mtindi, HTST is the preferred method because the moderate heat treatment denatures whey proteins just enough to improve yogurt texture without compromising the fermentation process. Our milk pasteurizer machines implement this principle using precision PID temperature control (±0.5°C accuracy) to ensure consistent results.
Explicação do Processamento UHT
UHT (Ultra-High Temperature) processing represents the most aggressive heat treatment in commercial dairy processing. This method heats milk to 135-150°C (275-302°F) for just 2-5 seconden, achieving what the industry calls “commercial sterility.”
Como Funciona o UHT: Métodos Direto e Indireto
UHT Direto
Vapor é injetado diretamente no leite, atingindo aquecimento ultra-rápido em milissegundos. Este método produz um perfil de sabor ligeiramente mais doce devido à caramelização da lactose.
UHT Indireto
O leite passa por um trocador de calor (placa ou tubular) sem contato direto com vapor. Este método oferece melhor controle sobre a composição final do produto.
Vantagens do UHT
| Benefício | Explicação |
|---|---|
| Vida útil estendida | 6-9 meses em temperatura ambiente; ideal para distribuição sem cadeia de frio |
| Esterilidade Comercial | Todas as bactérias vegetativas e esporos destruídos; sem necessidade de refrigeração antes de abrir |
| Distribuição Global | Permite exportação para regiões com infraestrutura limitada de armazenamento frio |
| Redusert avfall | Vida útil longa minimiza o desperdício de produto ao longo da cadeia de suprimentos |
| Eficiência de Produção | Processamento contínuo permite produção de alto volume |
Diferenças Chave entre HTST e UHT
| Aspecto | Pasteurização HTST | Processamento UHT |
|---|---|---|
| Temperatura | 72-85°C (161-185°F) | 135-150°C (275-302°F) |
| Verwerkingstijd | 15-40 segundos | 2-5 seconden |
| Houdbaarheid | 7-21 dagen (gekoeld) | 6-9 maanden (omgevingsomstandigheden) |
| Retenção Nutricional | Alta (mais de 90% de vitaminas preservadas) | Moderado (70-80% de vitaminas) |
| Smaakprofiel | Verse, natuurlijke smaak | Notas de sabor levemente cozidas ou caramelizadas |
| Funcionalidade das Proteínas | Preservado para fermentação | Extensivamente desnaturado |
| Requisitos de Armazenamento | Cadeia de frio (0-4°C) | Temperatura ambiente (antes de abrir) |
| Investimento em Equipamentos | $8,000-$50,000 | $50,000-$500,000+ |
| Aplicações Ideais | Laticínios frescos, iogurte, queijo, distribuição local | Distribuição de longa distância, exportação, produtos de vida útil estendida |
Qual Método é Certo para Seu Negócio?
A escolha entre HTST e UHT depende de vários fatores específicos da sua operação. Considere esses cenários:
Escolha HTST Quando:
- Produção de iogurte ou produtos lácteos fermentados| O calor moderado preserva a funcionalidade das proteínas necessárias para as culturas bacterianas
- Vendas localmente ou regionalmente| Vida útil curta é aceitável quando os canais de distribuição são rápidos
- Priorizando a qualidade nutricional| Retenção maior de vitaminas e sabor fresco atrai consumidores preocupados com a saúde
- Operando com capital limitado| Menor investimento em equipamentos e requisitos de processamento mais simples
- Atende mercados premium ou artesanais| Consumidores preferem cada vez mais produtos lácteos com rotulagem “frescos”
Escolha UHT Quando:
- Distribuição para mercados remotos ou tropicais| Armazenamento ambiente elimina requisitos caros de cadeia de frio
- Exportação de produtos lácteos internacionalmente| Vida útil longa acomoda atrasos no transporte e na alfândega
- Produzindo leite estável para venda institucional| Escolas, hospitais e instalações militares frequentemente requerem UHT
- Priorizando volume de produção em detrimento da frescura| Processamento contínuo permite alta vazão
- Operando em regiões com eletricidade instável| Produtos permanecem seguros sem refrigeração contínua
For most small to medium yogurt production lines, HTST pasteurization is the logical choice. It provides the right balance of food safety, nutritional quality, and equipment affordability while setting the foundation for successful yogurt fermentation with your mashine ya mtindi ya kibiashara.
A Ciência por Trás de Temperatura e Tempo
A relação entre temperatura e tempo na pasteurização segue um princípio bem estabelecido: temperaturas mais altas requerem tempos de exposição mais curtos para alcançar a destruição microbial equivalente. É por isso que tanto HTST quanto UHT podem alcançar o mesmo resultado de segurança por diferentes vias.
Curvas de Morte Térmica
Each microorganism has a characteristic thermal death time—the time required at a specific temperature to achieve a given reduction in population. The most heat-resistant pathogen of concern in milk is Coxiella burnetii, the causative agent of Q fever, which requires 60°C for 30 minutes for complete destruction. HTST and UHT protocols are designed to exceed this requirement by a comfortable safety margin.
Impacto na Qualidade: Por que a Temperatura Importa
- Desnaturação de Proteínas do Soro| Em temperaturas acima de 70°C, proteínas do soro (especialmente β-lactoglobulina) começam a se desenrolar, afetando a textura do iogurte e o rendimento do queijo
- Degradação da Lactose| Temperaturas UHT podem fazer a lactose se decompor em glicose e galactose, potencialmente levando a um sabor ligeiramente mais doce
- Perda de Vitaminas| Vitamina C e vitaminas do grupo B são sensíveis ao calor; o processamento UHT resulta em maiores perdas de vitaminas
- Reação de Maillard| O calor extremo promove reações de escurecimento, contribuindo para a cor e sabor característicos do leite UHT
Para Produção de Iogurte: O Papel Crítico da Pasteurização
Na produção de iogurte, a pasteurização desempenha várias funções críticas além da segurança microbiológica:
- Modificação de Proteínas| Aquecimento controlado desnatura proteínas do soro, permitindo que formem uma rede de gel mais firme durante a fermentação
- Remoção de Oxigênio| O oxigênio dissolvido é eliminado durante o aquecimento, criando condições anaeróbicas favoráveis às bactérias do iogurte
- Liberação de Nutrientes| O calor torna vitaminas e minerais mais biodisponíveis para o crescimento bacteriano
- Destruição de Esporos| Elimina esporos bacterianos que poderiam germinar e causar deterioração durante fermentação ou armazenamento
Following pasteurization, homogenization is often applied to reduce fat globule size, preventing cream separation and creating a smoother texture in the final yogurt product.
Perguntas Frequentes: Dúvidas Comuns Sobre HTST e UHT
A pasteurização mata todas as bactérias?
A pasteurização elimina 99,9% das bactérias patogênicas, atingindo o que os cientistas de alimentos chamam de “redução de 5-log.” Algumas bactérias resistentes ao calor e esporos bacterianos sobrevivem, mas geralmente não são prejudiciais e podem até contribuir para culturas de iogurte. Os microrganismos restantes são controlados por refrigeração e pelo ambiente ácido criado durante a fermentação.
Qual método é melhor para produção de iogurte?
HTST pasteurization is superior for yogurt production. The moderate temperatures preserve whey protein functionality, which is essential for achieving proper yogurt texture and gel structure. UHT processing denatures proteins too extensively, resulting in poor fermentation characteristics and inferior texture. Most commercial yogurt producers use HTST or vat pasteurization as the foundation for quality yogurt.
Por que o leite UHT tem sabor diferente?
O leite UHT desenvolve um sabor ligeiramente “cozido” ou “caramelizado” devido à reação de Maillard entre aminoácidos e açúcares em temperaturas extremas. Além disso, a quebra da lactose em glicose e galactose contribui para a doçura. Alguns consumidores preferem esse perfil de sabor, enquanto outros preferem o sabor mais fresco do leite pasteurizado HTST.
Posso usar equipamentos HTST para produzir leite de qualidade UHT?
Não, HTST e UHT requerem equipamentos fundamentalmente diferentes projetados para seus parâmetros específicos de temperatura-tempo. Sistemas HTST não podem atingir temperaturas UHT, e sistemas UHT operam em pressões e temperaturas que sobreprocessariam o leite para aplicações HTST. Escolha seu equipamento com base no seu produto principal e requisitos de mercado.
Quais são as diferenças de custo operacional?
Sistemas HTST geralmente têm menor consumo de energia devido às temperaturas de operação mais baixas, embora exijam refrigeração contínua. Sistemas UHT consomem mais energia para geração de vapor e embalagem asséptica, mas eliminam custos de cadeia de frio. Para operações de pequena escala, HTST geralmente oferece melhor economia; para produção de exportação em grande escala, as vantagens de distribuição do UHT podem superar os custos de processamento mais altos.
Relaterede produkter
Mælkepasteuriseringsmaskine
Equipamento de pasteurização HTST para processamento de iogurte e laticínios. Capacidade de 200L-5000L com controle de temperatura de precisão.
Mstari wa Uzalishaji wa mtindi
Solução turnkey completa desde o leite cru até o iogurte embalado. Capacidade diária de 200L-5000L com pasteurização integrada.
Tanque de Fermentação de Iogurte
Tanque de fermentação controlado por temperatura para produção consistente de iogurte. Disponível em configurações de câmara única e dupla.