Máquina de Homogeneización Láctea | Homogeneizador de Leche
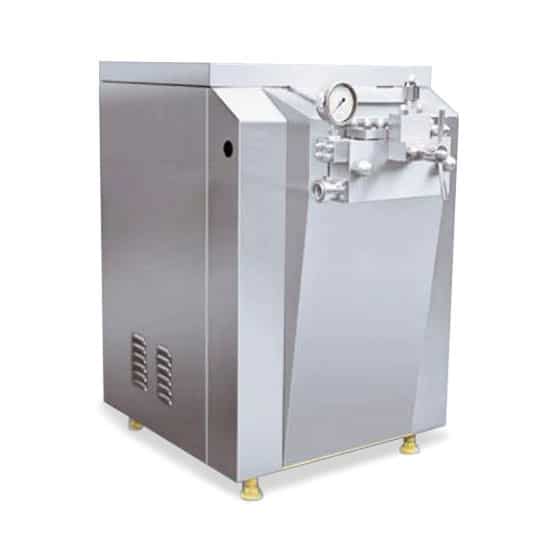
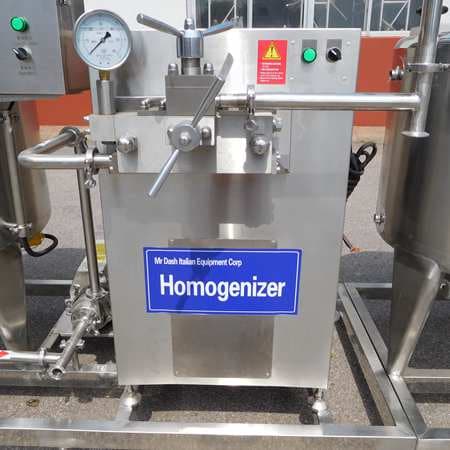
La Máquina de Homogeneización Láctea es un equipo de homogeneización a alta presión que refina las sustancias macromoleculares de la leche mediante presión, haciendo que los productos lácteos sean más uniformes en propiedades, más puros en sabor y evitando la …
La máquina homogeneizadora de productos lácteos es un equipo fundamental en el procesamiento lácteo moderno, diseñado para transformar las propiedades físicas de la leche mediante un proceso de alta presión. Este homogeneizador de leche reduce el tamaño de los glóbulos de grasa de los 3-5 micrones naturales a menos de 1 micrón, creando una mezcla estable y uniforme donde las partículas de grasa permanecen suspendidas en lugar de subir a la superficie. El resultado son productos lácteos con una textura más suave, mejor sensación en boca, mayor absorción nutricional y una vida útil significativamente prolongada. Ya sea que opere un pequeño negocio de yogur o una planta procesadora de lácteos a gran escala, comprender el papel de la homogeneización en la producción láctea es esencial para lograr productos consistentes y de alta calidad que cumplan con las expectativas del consumidor.
Tecnología de Alta Presión: 15-25 MPa | Construcción en SUS 304 | Homogeneización de Dos Etapas | Capacidad de 200-5000L/h
Por qué la homogeneización es esencial en el procesamiento de lácteos
En la leche sin tratar, los glóbulos de grasa son relativamente grandes y tienden a subir a la superficie debido a las diferencias de densidad: esta es la capa de nata que quizás haya observado en la leche sin tratar. Esta separación natural presenta varios desafíos para los procesadores de lácteos: textura inconsistente del producto, apariencia poco atractiva y menor estabilidad en almacenamiento. El homogeneizador de leche resuelve estos problemas reduciendo mecánicamente el tamaño de los glóbulos de grasa y creando una emulsión donde la grasa se distribuye uniformemente en todo el producto.
La ciencia de la reducción del tamaño de los glóbulos de grasa
Los glóbulos de grasa de la leche no homogeneizada suelen medir entre 1 y 15 micras de diámetro, con un promedio de alrededor de 3 a 5 micras. Estos glóbulos más grandes ascienden a la superficie por flotabilidad (Ley de Stokes), formando una capa de crema visible en un plazo de 24 a 48 horas.
La homogeneización reduce este tamaño a menos de 1 micra mediante un proceso mecánico de alta presión. Con este tamaño, los glóbulos de grasa permanecen suspendidos de forma permanente y no se separan, creando una emulsión estable que puede durar semanas o meses.
Impacto en la producción de yogur
Para la producción de yogur, la homogeneización es especialmente importante porque afecta directamente la textura final, la apariencia y la calidad del yogur:
Efecto de la homogeneización
Sin homogeneización
Con homogeneización
Distribución de la grasa
Desigual, sube a la superficie
Distribuida uniformemente
Textura
Granulosa, inconsistente
Suave, cremosa
Separación del suero
Visible después de 24 horas
Mínima o nula
Vida útil
7-14 días
14-21 días
Consistencia de la fermentación
Calidad de lote variable
Resultados consistentes
Comprendiendo la tecnología de homogeneización
Homogeneización de una etapa vs. dos etapas
El proceso de homogeneización se puede configurar en una o dos etapas, cada una con ventajas distintas:
Configuración
Primera etapa
Segunda etapa
Ideal para
Una etapa
15-25 MPa
Ninguna
Yogur estándar, leche fresca
Dos etapas
20-25 MPa
3-5 MPa
Yogur griego, productos con alto contenido graso, lácteos premium
La homogeneización en dos etapas es esencial para productos lácteos con alto contenido graso porque:
Evita la recoalescencia: Tras romper los glóbulos de grasa en la primera etapa, la segunda etapa a menor presión impide que se vuelvan a unir
Mejora la estabilidad de la emulsión: Crea enlaces más estables entre los glóbulos de grasa y las proteínas
Mejor desarrollo de textura: Fundamental para yogur griego espeso y cremoso y productos premium
Por qué la presión es importante: análisis técnico en profundidad
La relación entre la presión de homogeneización y el tamaño del glóbulo graso sigue patrones predecibles:
Presión
Tamaño medio del glóbulo
Textura resultante
Mejor aplicación
10 MPa
1.5-2.0 micras
Ligera, vertible
Yogur para beber
15 MPa
1.0-1.5 micras
Suave, cuerpo medio
Yogur estándar
20 MPa
0.5-1.0 micras
Espesa, cremosa
Yogur premium
25 MPa
< 0.5 micras
Muy espesa, premium
Yogur griego, labneh
La ciencia: Efectos de cavitación y cizallamiento
El homogeneizador de alta presión funciona mediante dos efectos físicos principales:
Efecto de cavitación: Cuando la leche se acelera a través del espacio del homogeneizador a alta presión, la presión estática cae por debajo de la presión de vapor saturado de la grasa, provocando cavitación (formación de microburbujas). El colapso de estas burbujas genera ondas de choque localizadas que trituran mecánicamente los glóbulos de grasa. Este efecto es particularmente eficaz para descomponer grandes agregados de grasa.
Efecto de cizallamiento: El flujo a alta velocidad a través de los estrechos espacios de la válvula homogeneizadora genera potentes fuerzas de cizallamiento (cizallamiento del fluido). Estas fuerzas de cizallamiento deforman, alargan y finalmente pulverizan los glóbulos de grasa en partículas finas. La combinación de los efectos de cavitación y cizallamiento garantiza una homogeneización completa.
Tipos de Equipos de Homogeneización
Las plantas modernas de procesamiento lácteo utilizan varios tipos de equipos de homogeneización:
Tipo
Rango de presión
Capacidad
Mejor aplicación
Rango de precio
Homogeneizador de alta presión
15-25 MPa
200-5000 L/h
Yogur comercial
$8.000-$50.000
Homogeneizador de dos etapas
20-25 + 5 MPa
500-10000 L/h
Lácteos premium, yogur griego
$15.000-$80.000
Homogeneizador ultrasónico
Acústico
Hasta 100 L/h
Laboratorio, investigación
$5.000-$20.000
Homogeneizador en línea
10-20 MPa
1000-20000 L/h
Producción continua
$20.000-$100.000+
Para la mayoría de las aplicaciones comerciales de producción de yogur, el homogeneizador de alta presión con configuración de dos etapas ofrece el mejor equilibrio entre eficiencia, eficacia y costo.
Shuliy vs. Competidores: Comparativa técnica
Característica
Homogeneizador Shuliy
Competidor típico
Rango de presión
15-25 MPa
10-20 MPa
Diseño de dos etapas
Estándar
A menudo de una sola etapa
Material del émbolo
Recubierto de cerámica
Acero estándar
Material de la válvula
Carburo de tungsteno
Acero inoxidable
Control de temperatura
Calefacción incorporada
Requiere equipo externo
Estabilidad de presión
+/- 0,5 MPa
+/- 1-2 MPa
Operación continua
Capacidad 24/7
8-12 horas
Eficiencia del motor
IE3 de alta eficiencia
IE2 estándar
Nivel de ruido
< 85 dB
90-95 dB
Garantía
2 años
1 año
Principales ventajas técnicas
Tecnología de válvulas superior: Nuestras válvulas homogeneizadoras están fabricadas en carburo de tungsteno, lo que proporciona una vida útil 3 veces mayor en comparación con las válvulas estándar de acero inoxidable. Los asientos de válvula mecanizados con precisión garantizan una distribución uniforme de la presión en el espacio de homogeneización.
Diseño de sellado avanzado: La tecnología de sellado patentada evita fugas de presión y amplía los intervalos de mantenimiento en un 40%.
Eficiencia del motor premium: Los motores de alta eficiencia IE3 reducen el consumo de energía entre un 10 y un 15% en comparación con los motores estándar, lo que reduce significativamente los costes operativos.
Función en la producción de yogur
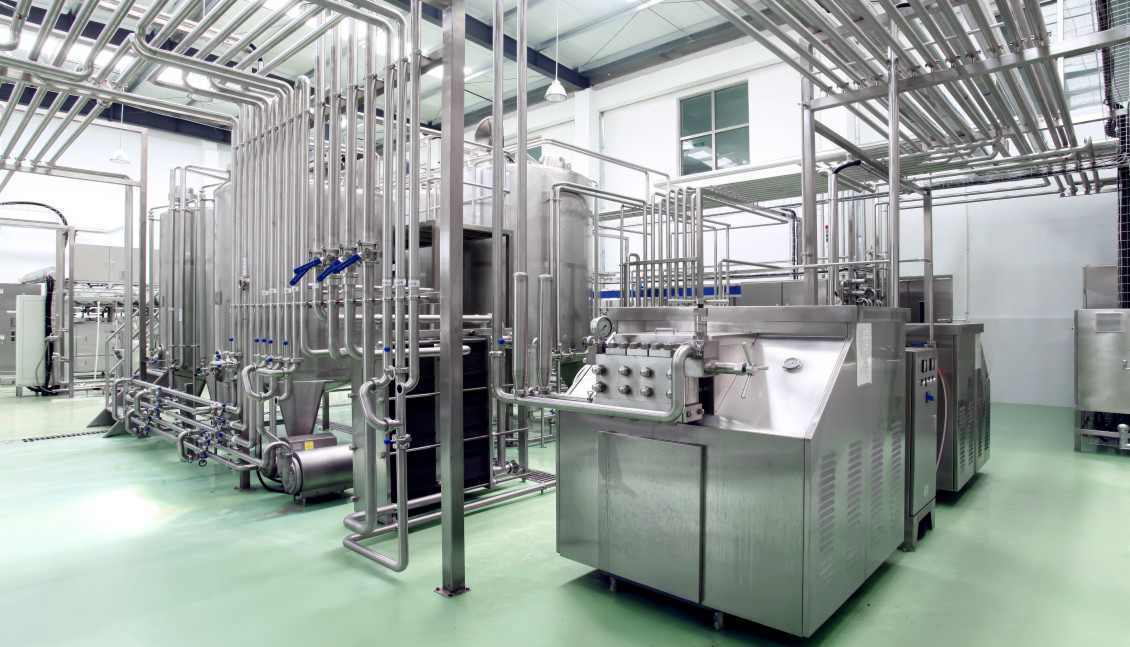
En la línea de producción de yogur, el homogeneizador requiere un precalentamiento de la leche a aproximadamente 55 °C para lograr una elasticidad óptima de la membrana del glóbulo graso. Se coloca una máquina de precalentamiento de leche antes del homogeneizador para garantizar la temperatura adecuada antes del procesamiento. Tras la homogeneización, la leche pasa a la esterilización, creando la base óptima para la fermentación del yogur.
Parámetros de procesamiento óptimos
Parámetro
Valor recomendado
Efecto de la desviación
Temperatura de precalentamiento
50-60 °C
Por debajo de 45 °C: homogeneización deficiente
Temperatura de homogeneización
55-70 °C
Por encima de 70 °C: desnaturalización de proteínas
Presión de primera etapa
20-25 MPa
Inferior: homogeneización incompleta
Presión de segunda etapa
3-5 MPa
Ausente: riesgo de reaglomeración
Relación grasa/caseína
0,2 g de caseína/g de grasa
Afecta la estabilidad de la textura
La calidad de la homogeneización depende de varios factores interrelacionados: temperatura, presión y la relación grasa/caseína (idealmente 0,2 g de caseína por gramo de grasa). Cuando estos parámetros se optimizan, el resultado es una leche que fermenta de manera uniforme, produce yogur con una textura superior y mantiene su calidad durante toda su vida útil.
Estructura y componentes
La máquina homogeneizadora de leche es una bomba reciprocante de tres émbolos compuesta por componentes de ingeniería de precisión:
Componentes principales
Componente
Función
Intervalo de mantenimiento
Eje de transmisión principal
Convierte el giro del motor en movimiento alternativo
12 meses
Correa de transmisión
Transmite la potencia al conjunto de la bomba
6 meses
Émbolos (3x)
Generan el flujo de alta presión
3-6 meses
Válvulas de aspiración
Controlan la entrada de leche al cilindro
6-12 meses
Válvulas de descarga
Controlan la salida de leche a presión
6-12 meses
Válvula homogeneizadora
Punto principal de homogeneización
3-6 meses
Manómetro
Supervisa la presión de trabajo
12 meses
Retenes y juntas
Mantienen la estanqueidad de la presión
3-6 meses
Ventajas del diseño de tres émbolos
La configuración de tres émbolos ofrece varias ventajas frente a los diseños de uno o dos émbolos:
Flujo continuo: Un émbolo está siempre en la carrera de descarga, lo que garantiza una producción ininterrumpida
Pulsación reducida: Tres ciclos de presión superpuestos minimizan las fluctuaciones de presión
Funcionamiento equilibrado: La distribución uniforme de la carga entre los tres émbolos reduce el desgaste
Mayor eficiencia: Procesamiento más completo de la leche en cada ciclo de carrera
Pautas de funcionamiento para obtener resultados óptimos
Gestión de la temperatura
Precaliente siempre la leche a 50-60 °C antes de la homogeneización. En este rango de temperatura, las membranas de los glóbulos de grasa son más elásticas y pueden descomponerse de manera más efectiva.
Por debajo de 45 °C: La grasa está demasiado sólida para una emulsificación adecuada
Por encima de 65 °C: Puede ocurrir desnaturalización de proteínas
Rango óptimo: 55-70 °C para la mayoría de las aplicaciones de yogur
Optimización de la Presión
Para la producción estándar de yogur, opere a 15-20 MPa en la primera etapa y a 3-5 MPa en la segunda etapa. Se pueden usar presiones más altas (hasta 25 MPa) para productos con alto contenido de grasa o al producir yogur de grado premium con una textura extra suave.
Control del Caudal
Mantenga caudales constantes a través del homogeneizador. Los cambios bruscos de presión pueden dañar las válvulas y reducir la eficiencia de homogeneización. Utilice variadores de frecuencia para ajustar los caudales según los diferentes tamaños de lote.
Requisito de Prefiltración
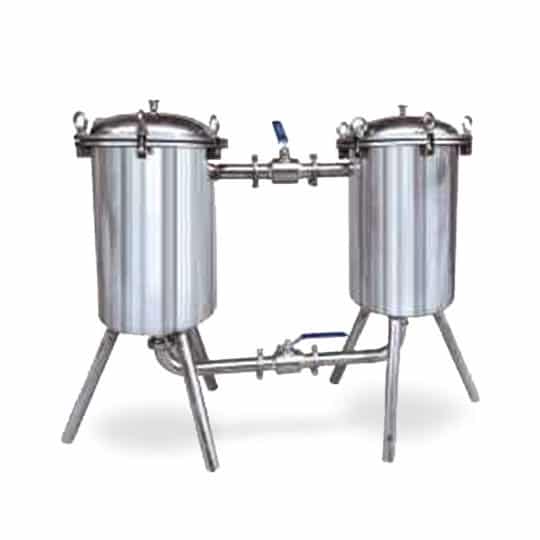
Filtre siempre la leche cruda antes de la homogeneización para eliminar residuos, pelos y otras partículas que podrían obstruir la válvula homogeneizadora o dañar los émbolos. Instale un filtro de malla 100-200 aguas arriba del homogeneizador.
Métodos de Verificación de Calidad
Inspección Visual
Las señales de una homogeneización adecuada incluyen:
Sin capa de crema visible después de 24 horas de almacenamiento
Apariencia blanca uniforme sin tono amarillento
Textura suave y consistente
Análisis Microscópico
Las pruebas periódicas con microscopio para observar el tamaño de los glóbulos de grasa son el indicador más fiable:
Homogeneización correcta: < 1 micra de media
Homogeneización insuficiente: 1-3 micras con variación visible
Mala homogeneización: > 3 micras con separación de la nata
Pruebas de Estabilidad
Realice pruebas de estabilidad en estantería:
Prueba de 24 horas: Sin separación visible
Prueba de 7 días: Separación mínima de suero aceptable
Prueba de 14 días: Debe mantener una textura suave
Análisis Económico: ROI de la Homogeneización
Comparativa de Costes
Factor
Sin homogeneizador
Con homogeneizador
Ahorro
Valor del producto
Precio base
Precio premium (+15-20%)
$0.15-0.20/taza
Vida útil
7-14 días
14-21 días
50% de extensión
Merma
3-5%
< 1%
2-4% de la producción
Quejas de clientes
Frecuentes
Raras
Incalculable
Cálculo del retorno de inversión
Para una operación de yogur de 1000 L/día:
Inversión en equipo: $20,000-35,000
Producción anual: 300,000 litros
Incremento de valor por producto premium: $45,000/año
Ahorro por reducción de merma: $6,000/año
Costo adicional de energía: $2,000/año
Beneficio neto anual: $49,000
Periodo de recuperación: 5-7 meses
Programa de mantenimiento
Operaciones diarias
Verifique los niveles de aceite, escuche si hay ruidos inusuales y compruebe las lecturas del manómetro antes de cada tanda de producción.
Mantenimiento semanal
Inspeccione los sellos y juntas por desgaste, limpie las válvulas homogeneizadoras y revise la tensión de las correas.
Servicio Mensual
Reemplace los sellos desgastados, inspeccione las válvulas de succión y descarga, y calibre los sensores de presión.
Revisión Anual
Inspección completa de émbolos, asientos de válvula y cojinetes; reemplace todas las piezas de desgaste; verifique la integridad mecánica.
Especificaciones Técnicas
Parámetro
Especificación
Tipo de Equipo
Homogeneizador de alta presión
Estructura Principal
Bomba reciprocante de tres émbolos
Material
Acero inoxidable SUS 304
Temperatura Óptima
55-70 °C
Presión de Trabajo
15-25 MPa
Primera Etapa
15-25 MPa ajustable
Segunda Etapa
3-5 MPa ajustable
Capacidad
200-5000 L/h
Potencia del Motor
7.5-45 kW según modelo
Aplicaciones
Lácteos, bebidas, biotecnología, farmacéutica
Preguntas Frecuentes
P: ¿Cuál es la diferencia entre la homogeneización de una y dos etapas?
R: La homogeneización de una etapa utiliza una sola válvula homogeneizadora a alta presión. La homogeneización de dos etapas añade una segunda válvula a menor presión (típicamente 3-5 MPa) después de la primera etapa. La segunda etapa evita la reaglomeración de los glóbulos de grasa y es especialmente importante para productos lácteos con alto contenido graso como la crema o el yogur, garantizando una estabilidad a largo plazo y una textura consistente.
P: ¿Puede la homogeneización reemplazar la pasteurización?
R: No, la homogeneización y la pasteurización cumplen funciones diferentes. La homogeneización es un proceso mecánico que reduce el tamaño de los glóbulos de grasa, mientras que la pasteurización es un tratamiento térmico que destruye las bacterias patógenas. Ambos procesos se utilizan típicamente en la producción de yogur con fines distintos.
P: ¿Cómo sé si mi homogeneizador funciona correctamente?
R: Las señales de una homogeneización adecuada incluyen: ausencia de capa de crema visible después de 24 horas de almacenamiento, textura suave en el yogur terminado y resultados consistentes lote a lote. La prueba regular con un microscopio para observar el tamaño de los glóbulos de grasa (debe ser inferior a 1 micra) es el indicador más fiable de la eficiencia de la homogeneización.
P: ¿Qué mantenimiento requiere el homogeneizador?
R: La inspección diaria incluye verificar los niveles de aceite y las lecturas de presión. El mantenimiento semanal incluye inspeccionar los sellos y limpiar las válvulas. El servicio mensual incluye reemplazar los sellos desgastados y calibrar los sensores. La revisión anual incluye una inspección completa de los émbolos y los cojinetes.
Productos Relacionados
Para soluciones completas de procesamiento lácteo, explore nuestros equipos complementarios:
Yogurt Production Line- Solución llave en mano completa que integra la homogeneización como etapa clave del proceso
El filtro de leche (filtro dúplex) es el dispositivo de filtración industrial para la filtración de todo tipo de productos líquidos, y es especialmente práctico para la filtración de jugos de frutas, bebidas, leche y …
Fabricante profesional de líneas automáticas de producción de yogur con más de 15 años de experiencia. Capacidad personalizable de 200L a 5000L por día. Certificado ISO y CE. Soluciones completas automatizadas de …
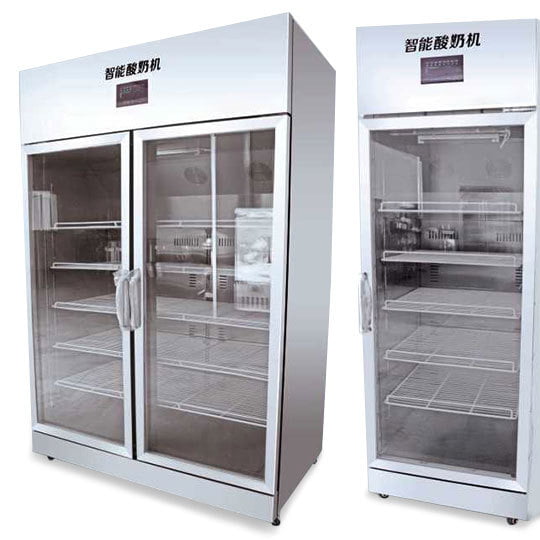
Máquina comercial de fermentación de yogur en venta. Control automático de temperatura, opciones de cámara simple y doble. Perfecta para yogurterías, cafeterías y pequeñas empresas lácteas. ¡Obtén precio directo de …
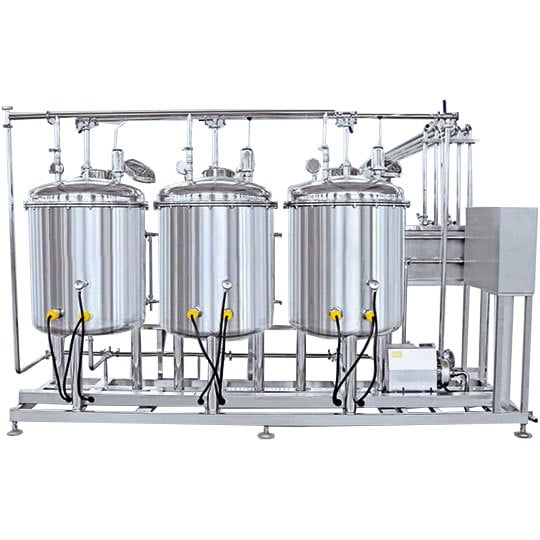
El sistema de limpieza CIP se utiliza ampliamente en empresas de producción de bebidas, lácteos, jugos, pulpa, mermeladas, vinos y otras empresas mecanizadas de producción de alimentos y bebidas.
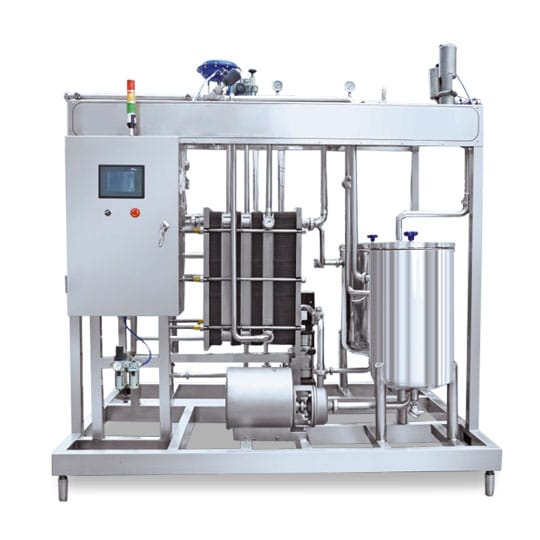
Máquina pasteurizadora de leche profesional para procesamiento de yogur y lácteos. Tecnología de pasteurización HTST. Capacidad de 200L a 5000L. Certificación CE. Mejor precio de fábrica.
La máquina de ordeño para vacas es un equipo moderno tipo carro adecuado para el ordeño mecanizado de vacas, cabras y ovejas, capaz de ordeñar de 10 a 24 cabezas por hora, mejorando significativamente la eficiencia del …
La máquina de llenado de yogur puede envasar el yogur en botellas o vasos con alta eficiencia. El volumen de las botellas y vasos de yogur se puede personalizar para satisfacer las diferentes necesidades de los …